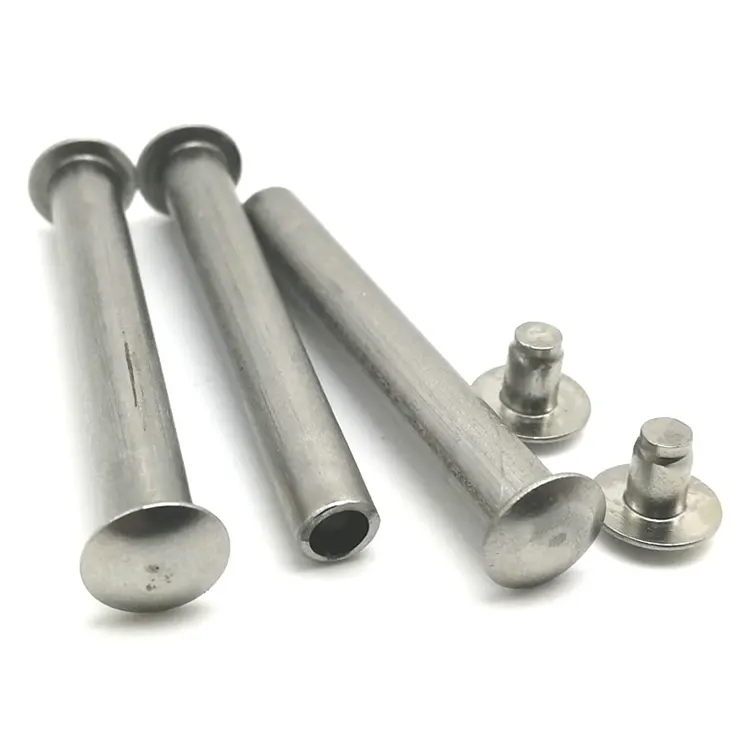
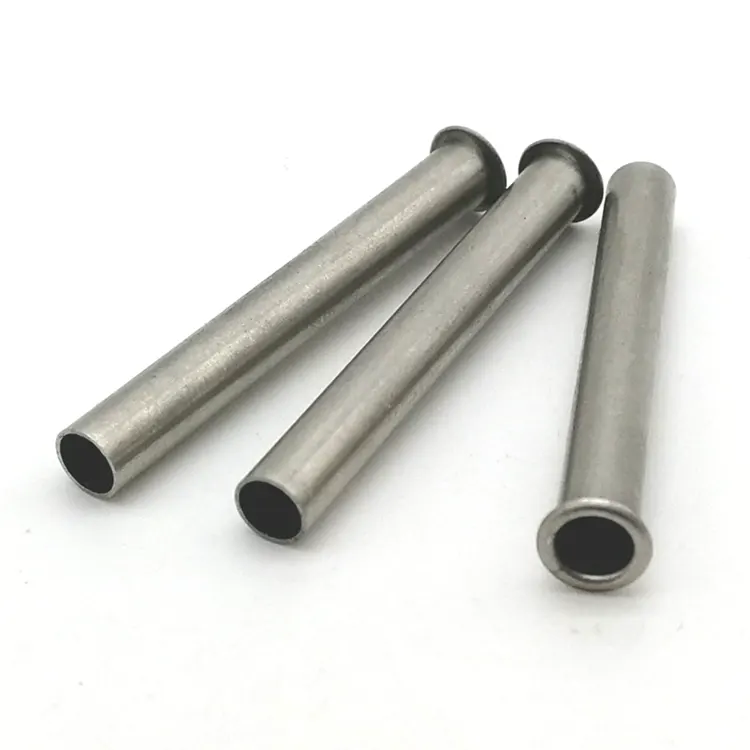
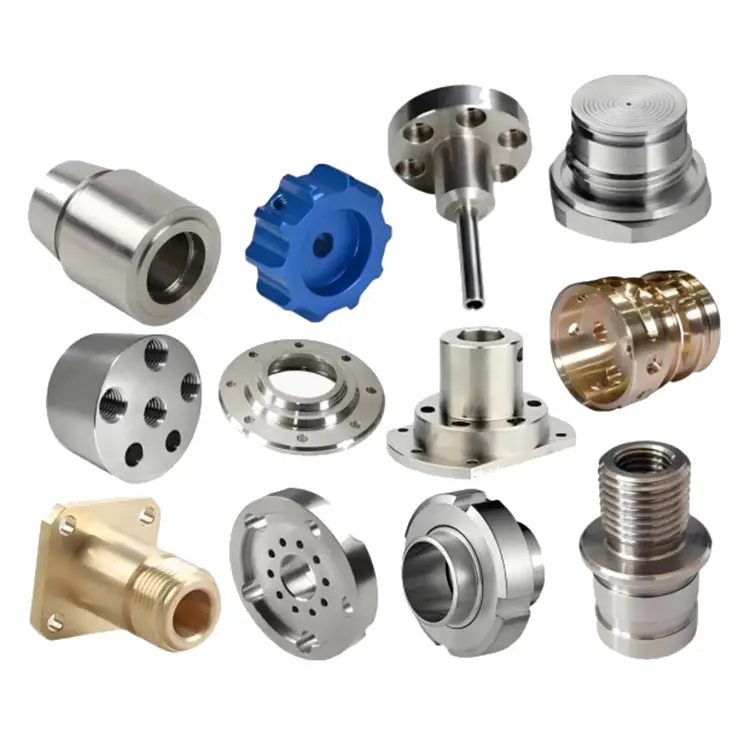
정밀가공 서비스
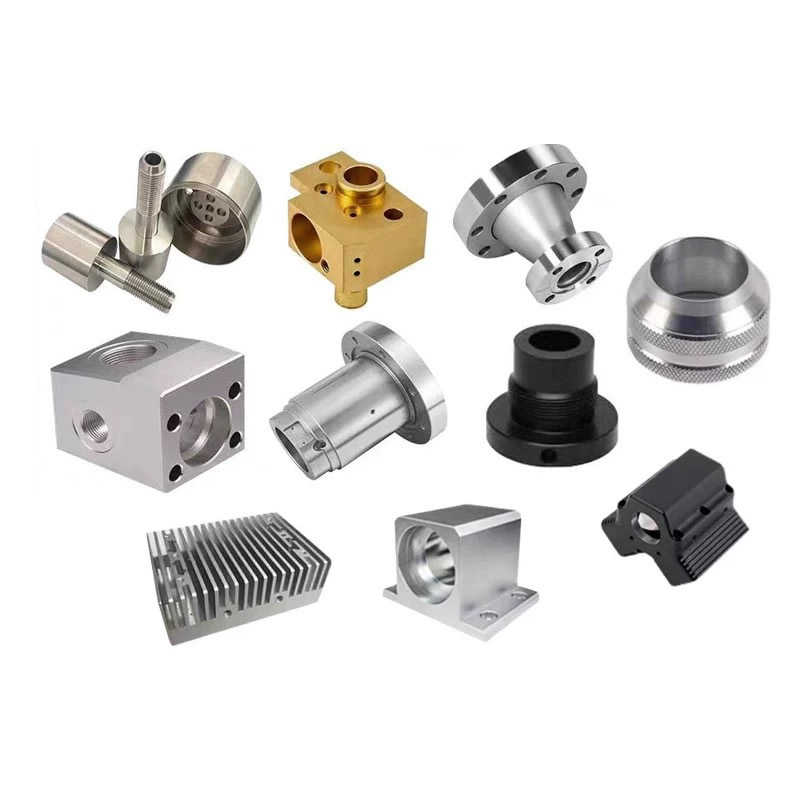
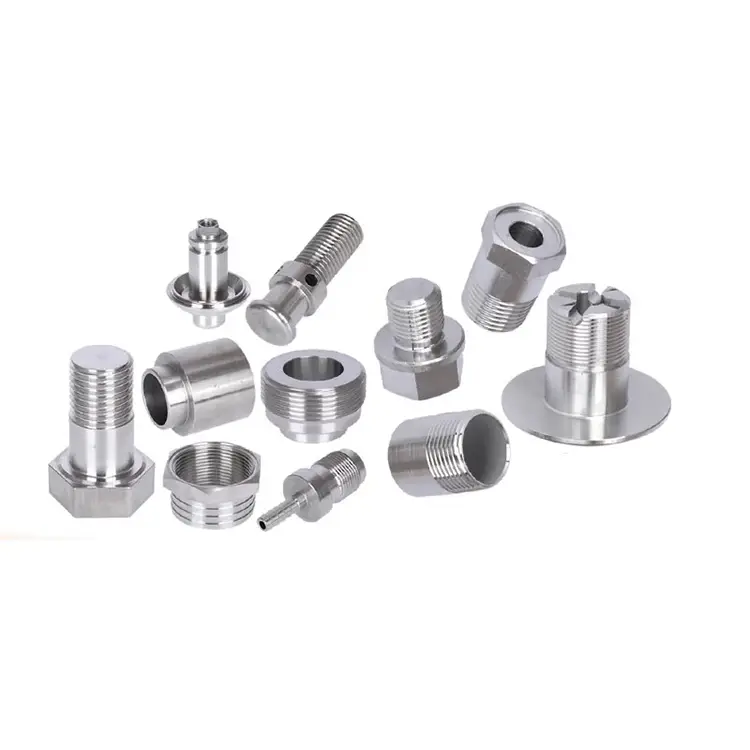
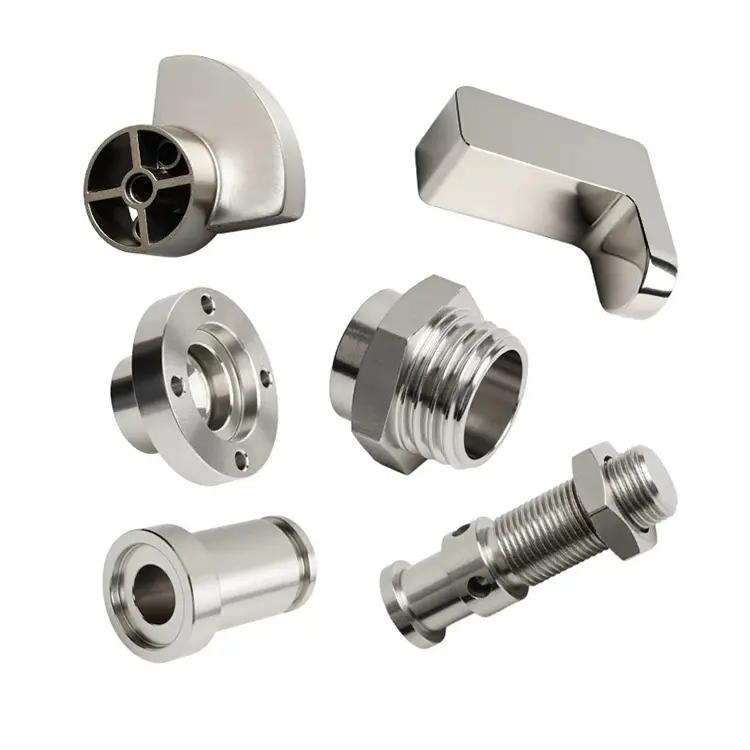
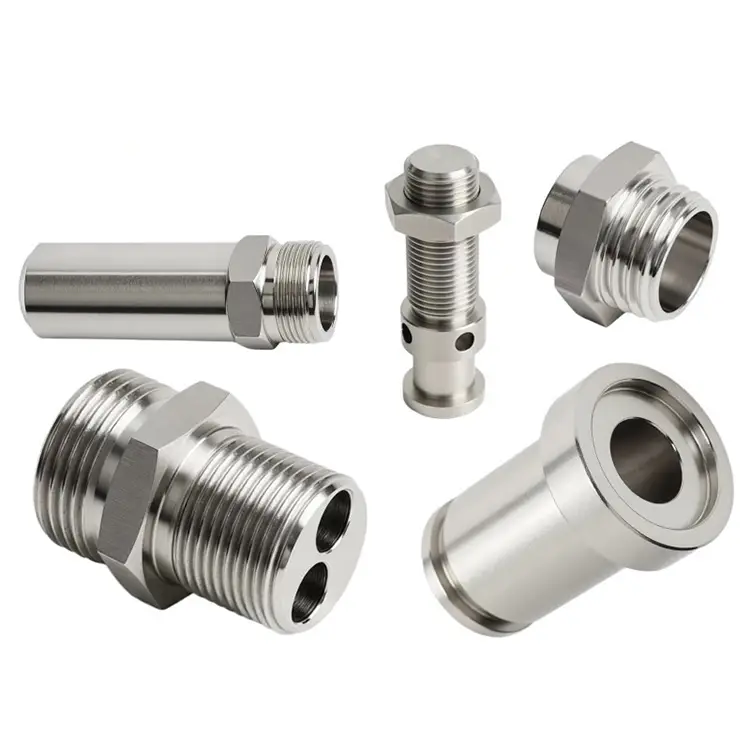
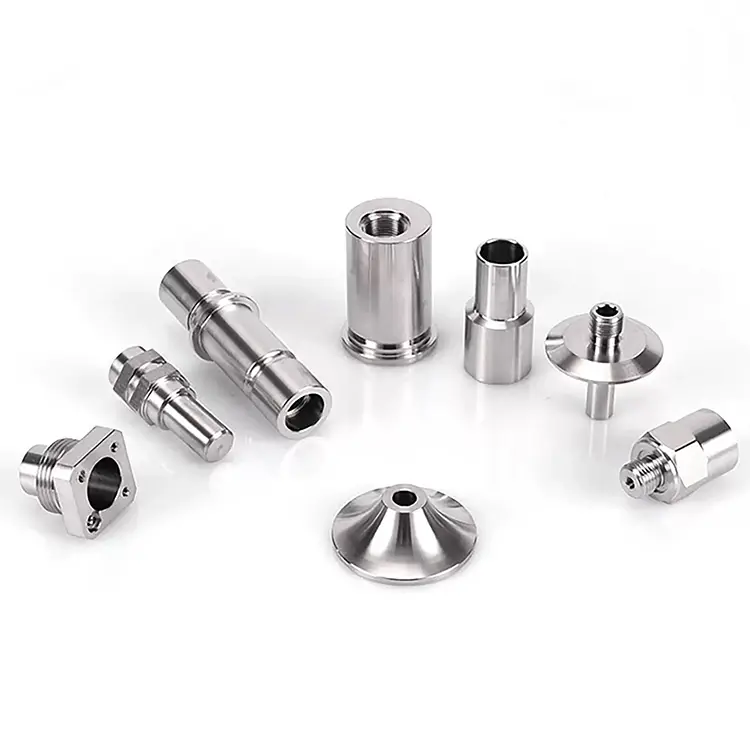
Nuote Metals는 중국 둥관에서 정밀 가공 서비스를 제공합니다. Nuote에서 제작한 CNC 가공 부품은 프로그래밍된 지침에 따라 컴퓨터 제어 기계로 성형된 정밀 부품입니다.
문의 보내기
제품 설명
정밀 가공 서비스 – 실제 작업은 작업 사이에 시작됩니다
정밀 부품은 한 번의 작업이 잘못되어 고장나는 경우가 거의 없습니다. 두 작업이 일치하지 않아 실패합니다. 터닝 작업장은 하나의 데이텀을 참조했습니다. 밀링 상점은 다른 상점을 참조했습니다. 열처리 장치가 부품을 이동시켰고 그라인더로는 부품을 수정할 수 없었습니다. 각 공급업체는 요청한 내용을 전달했습니다. 어셈블리는 여전히 작동하지 않았습니다.
정밀 가공 서비스더 많은 기계를 실행하는 것이 아닙니다. 이는 데이텀 전송, 재고 여유, 검사 전달, 한 단계를 다음 단계로 연결하는 공차 체인 등 작업 간의 공간을 관리하는 것입니다. Nuote Metals에서는 하나의 데이텀 전략과 하나의 검사 파일에 따라 모든 작업을 조정합니다. 이 문서에서는 조정이 작동하는 방식과 단일 기계 사양보다 중요한 이유를 설명합니다.
다중 프로세스 허용 오차 문제 – 공급업체가 동의하지 않는 이유
부품에 선삭, 밀링, 열처리, 연삭이 필요한 경우 각 작업마다 변형이 발생합니다. 문제는 변화 자체가 아니라, 변화를 일으키는 사람들 사이의 조정 부족입니다.
데이텀 불일치.터닝 공급업체는 면과 보어를 참조합니다. 밀링 공급업체는 외경을 참조합니다. 검사 공급업체는 고정하기 가장 쉬운 표면을 참조합니다. 정렬되어야 하는 기능은 정렬되지 않습니다. 동일한 원점에 대해 아무도 동의하지 않았기 때문입니다.
재고 여유 추측.터닝 업체에서는 열처리 변형을 위해 0.3mm를 남겨둡니다. 열처리기는 부품을 0.5mm만큼 이동시킵니다. 재고가 부족하여 그라인더가 공차를 회복할 수 없습니다. 각 벤더는 자신이 옳다고 생각하는 대로 행동했지만 허용치를 설정하기 전에 실제 왜곡을 측정한 사람은 아무도 없었습니다.
검사 핸드오프 격차.터닝 공급 업체는 열처리 전에 측정합니다. 그라인더는 이후에 측정합니다. 어느 누구도 그 사이의 치수를 측정하지 않으므로 부품이 얼마나 이동했는지 또는 어떤 작업으로 인해 드리프트가 발생했는지 알 수 없습니다.
여러 공정을 관리하는 정밀 가공 서비스는 첫 번째 칩이 절단되기 전에 이 세 가지 문제를 해결해야 합니다. 이것이 바로 기계 기능 목록과 조정된 서비스를 구분하는 것입니다.
당사의 서비스 범위 – 사내에서 조정하는 것과 파트너로 조정하는 것
우리는 모든 것을 스스로 한다고 주장하지 않습니다. 우리는 작업이 우리 현장에서 진행되든 파트너 작업에서 진행되든 하나의 품질 시스템 하에서 모든 것을 관리한다고 주장합니다.
| 프로세스 | 실행 위치 | 우리가 통제하는 것 |
|---|---|---|
| CNC 터닝 | 사내 | 데이텀, 툴링, 공정 중 SPC |
| CNC 밀링 | 사내 | 데이텀, 치구 설계, 기능 검증 |
| 5축 밀턴 | 사내 | 단일 설정 데이텀, 복잡한 형상 |
| 열처리 | 제휴 | 사이클 매개변수, 왜곡 측정, 스톡 보상 |
| 연마 | 사내 | 터닝/밀링과 동일한 데이텀, 최종 공차 |
| 마무리 손질 | 사내/제휴 | 코팅 두께, 코팅 후 검사 |
| 최종검사 | 사내 | CMM, Talyrond, 치수 보고서 |
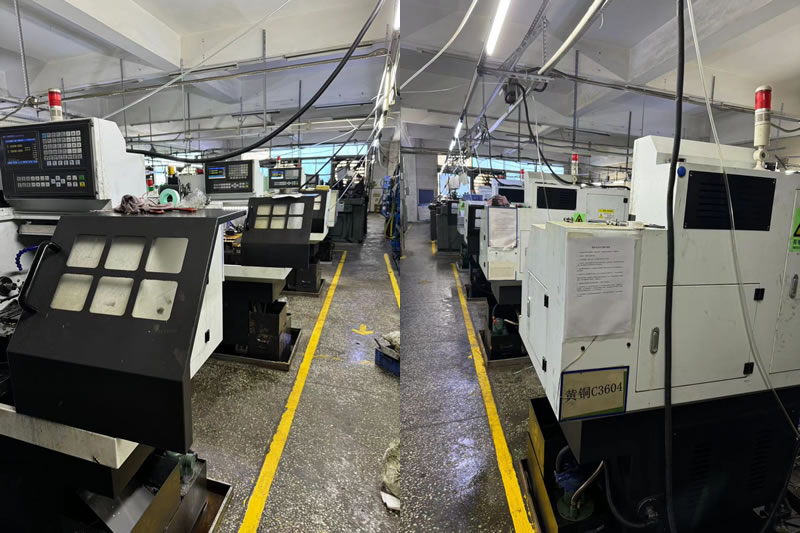
구별이 중요한 이유:왜곡을 측정하지 않고 열처리를 아웃소싱하는 공급업체는 추측입니다. 외주를 주지만 전후에 조치를 취하는 공급업체가 보상할 수 있다. 우리는 모든 열처리 배치에서 왜곡을 측정하고 이론적인 수축 테이블이 아닌 실제 데이터를 기반으로 전처리 회전 치수를 조정합니다.
공차 이전 - 작업 간에 실제로 발생하는 일
정밀 가공 서비스를 이해하는 가장 좋은 방법은 장비가 아닌 치수를 보는 것입니다. 다음은 선삭, 경화 및 내부 연삭이 필요한 440C 스테인리스 밸브 시트의 실제 공차 전달 순서입니다.
| 작업 | 보어 치수 | 동심도 | 무엇이 바뀌었나 |
|---|---|---|---|
| 터닝(예열처리) | 12.00±0.01mm | 0.005mm | 기준 – 가공된 특대 |
| 경화 후 (58–60 HRC) | 11.97mm(측정) | 0.018mm | 보어는 0.03mm 줄어들었습니다. 동심도가 표류하다 |
| 내부 연삭 후 | 11.99±0.002mm | 0.003mm | 동일한 데이텀을 사용하여 연삭 복원된 공차 |
이 표에 표시된 내용은 다음과 같습니다.열처리로 인해 보어가 0.03mm 이동하고 동심도 오류가 3배 증가했습니다. 경화되기 전에 최종 크기로 가공했다면 부품은 폐기되었을 것입니다. 그라인더가 다른 데이텀을 참조했다면 동심도를 복구할 수 없었을 것입니다. 정밀 가공 서비스는 터닝이나 연삭이 아닙니다. 0.03mm의 스톡을 남기고 세 가지 작업 모두에 동일한 데이텀을 사용하기로 결정한 것입니다.
실제 사례 – 분석 기기용 440C 밸브 시트
스위스의 한 분석 장비 제조업체는 보어 공차가 0.002mm, 동심도가 0.003mm, 경도가 58-60 HRC인 440C 스테인리스 밸브 시트가 필요했습니다. 부품에는 선삭, 경화 및 내부 연삭이 필요했습니다.
이전 공급망에서는 3개의 공급업체를 사용했습니다. 경화 후 동심도는 0.02mm로 이동했습니다. 연삭 고정구는 외부 직경을 참조하고 회전 고정구는 보어를 참조하기 때문에 연삭기가 이를 수정할 수 없습니다. 부품이 폐기되었습니다.
우리가 다르게 한 일:
- 선삭, 연삭 및 검사를 위한 기본 데이텀으로 보어를 설정했습니다.
- 파일럿 배치에서 왜곡을 측정하고 전처리 보어 치수를 12.00mm로 설정하고 연삭을 위해 정확히 0.03mm를 남겨 둡니다.
- 선삭 중에 설정된 동일한 보어 데이텀을 사용하여 보어를 접지합니다.
- 불량률 없이 1,500개를 배송했습니다. 고객은 입고 검사를 없애고 리드 타임을 12일 단축했습니다.
이것이 바로정밀 가공 서비스제공해야 하는 것: 각각이 자신의 작업을 수행하는 기계 모음이 아니라 작업 간 이동을 예상하는 프로세스입니다.
정밀 가공 서비스에 대해 자주 묻는 질문
Q1: 정밀가공과 정밀가공 서비스의 차이점은 무엇인가요?
A: 정밀 가공은 금속을 엄격한 공차로 절단하는 작업입니다.정밀 가공 서비스DFM 검토, 데이텀 전략, 열처리 왜곡 관리, 연삭재 계산, 검사 전달 및 문서화 등 해당 행위에 대한 조정이 포함됩니다. 정밀 기계 공장에서는 한 번의 작업으로 ±0.002mm를 유지할 수 있습니다. 정밀 가공 서비스를 통해 체인의 모든 작업에서 열처리, 연삭 및 코팅 후에도 부품이 ±0.002mm를 충족하도록 보장합니다.
Q2: 일부 작업이 아웃소싱되는 프로젝트를 조정할 수 있습니까?
답: 그렇습니다. 우리는 열처리 및 일부 마무리 작업을 파트너 시설에 아웃소싱하지만 프로세스는 우리가 통제합니다. 사이클 매개변수를 지정하고, 전후의 왜곡을 측정하고, 실제 데이터를 기반으로 전처리 가공 치수를 조정합니다. 부품은 우리의 품질 시스템을 벗어나지 않습니다. 모든 아웃소싱 작업은 동일한 검사 파일에 보고되며, 모든 배송에는 사내 작업과 파트너 작업을 포함한 모든 작업을 포괄하는 치수 보고서가 포함됩니다.
Q3: 여러 부품이 함께 조립되는 프로젝트를 어떻게 처리합니까?
A: DFM 검토 중에 중요한 인터페이스를 식별하고 어셈블리의 모든 부품에 대한 공통 데이텀을 설정합니다. 각 부품은 개별 도면 원점을 기준으로 하는 것이 아니라 해당 기준을 기준으로 가공 및 검사됩니다. 중요한 인터페이스의 경우 결합 부품을 시뮬레이션하고 생산의 100%를 검사하는 기능 게이지를 구축합니다. 목표는 각 부품이 도면을 충족시키는 것뿐만 아니라 부품이 함께 모일 때 어셈블리가 기능하도록 하는 것입니다. 이것이 조화의 핵심가치이다.정밀 가공 서비스공동.
핫 태그: 정밀가공 서비스
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책