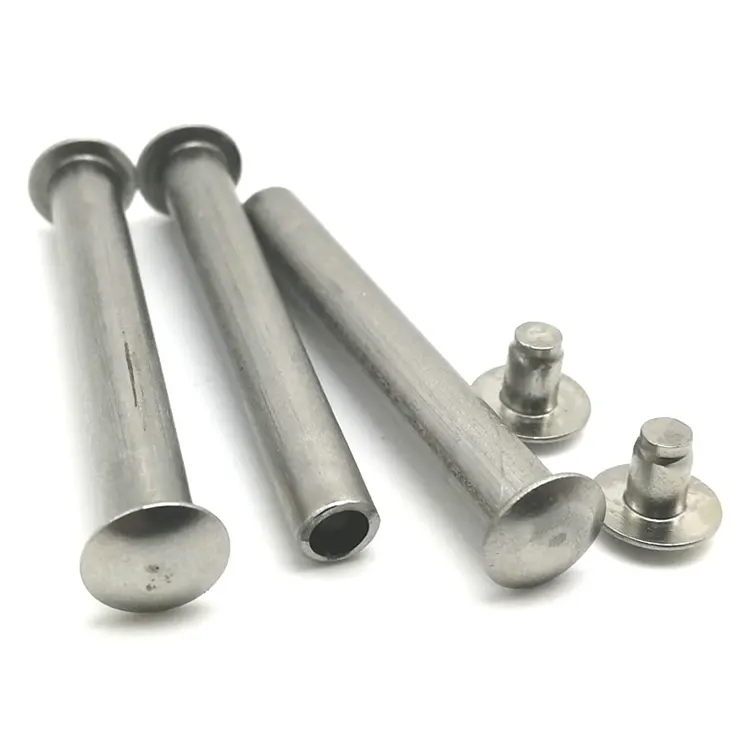
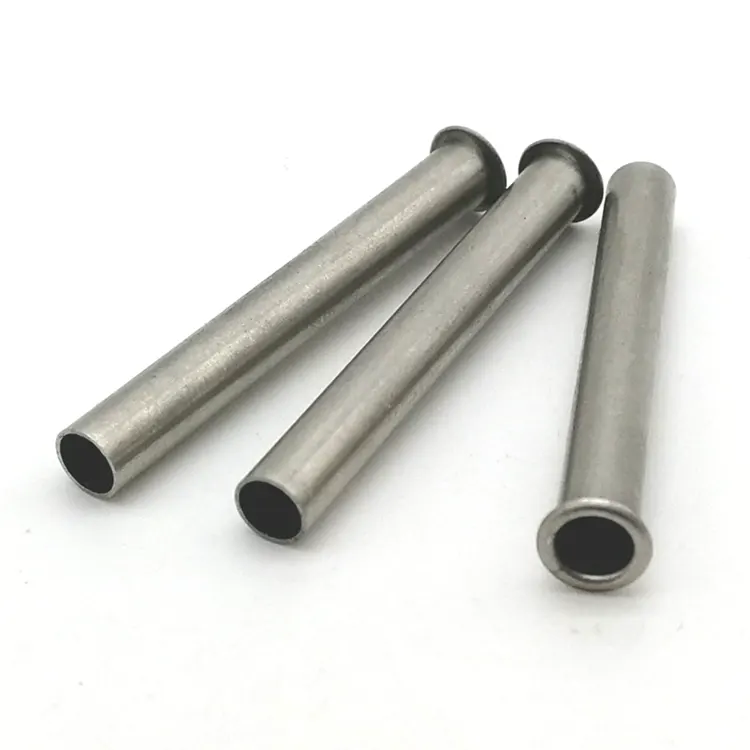
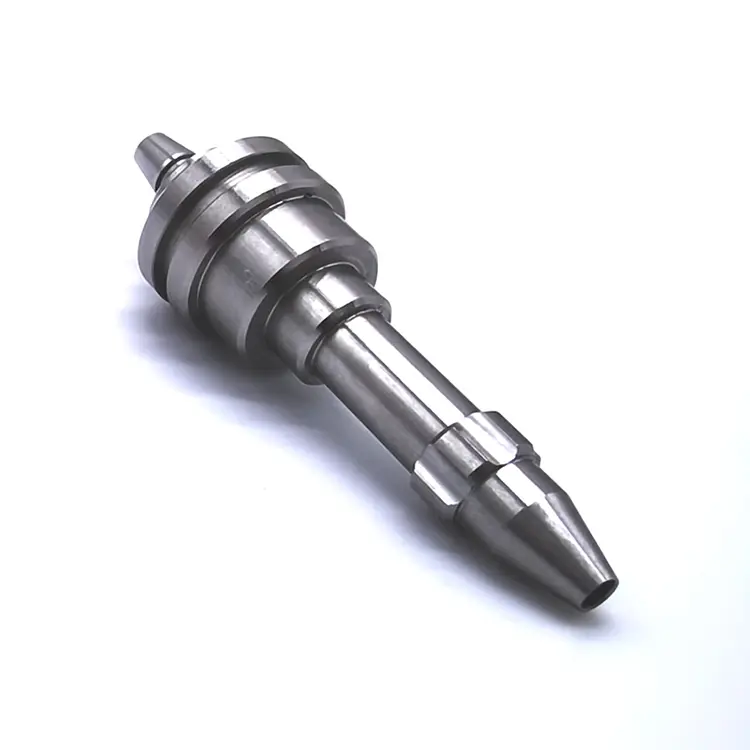
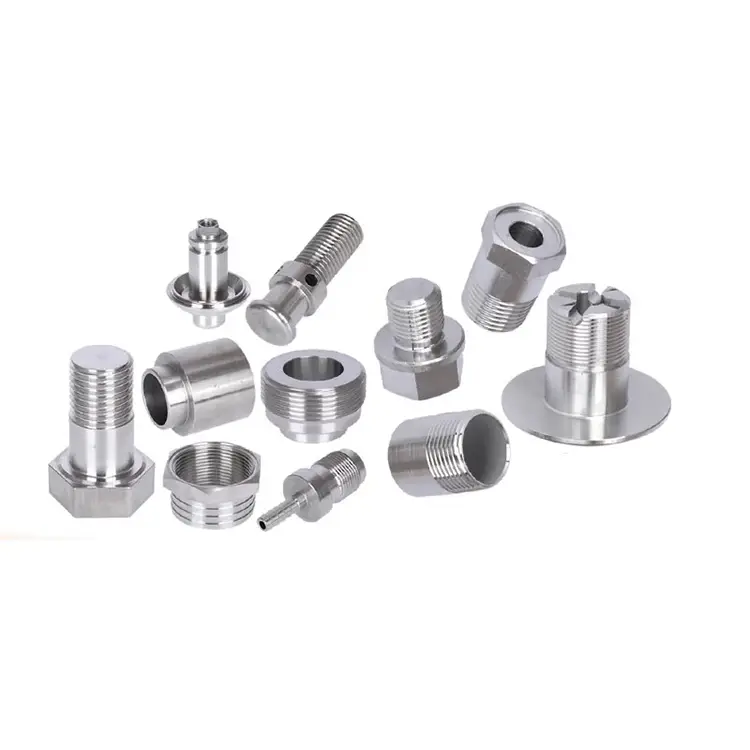
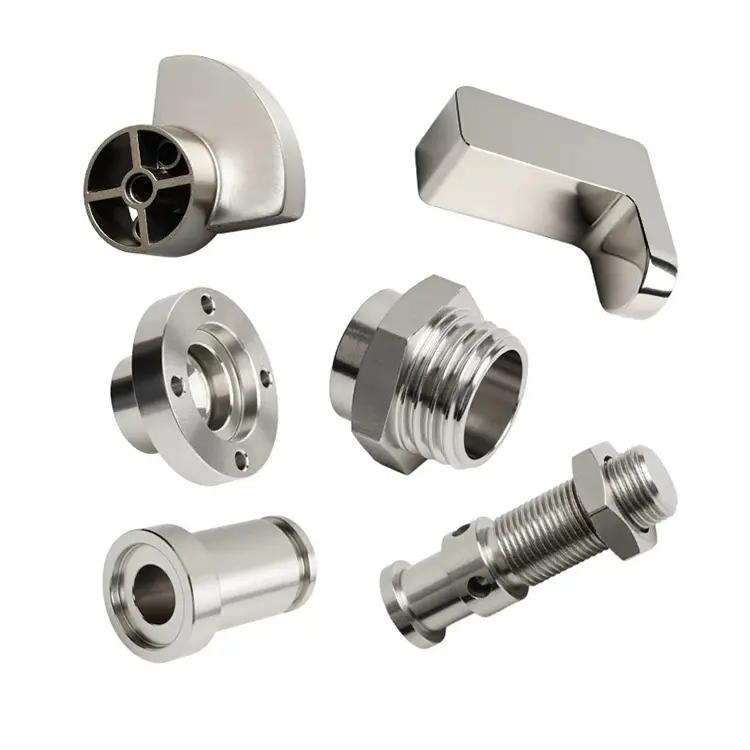
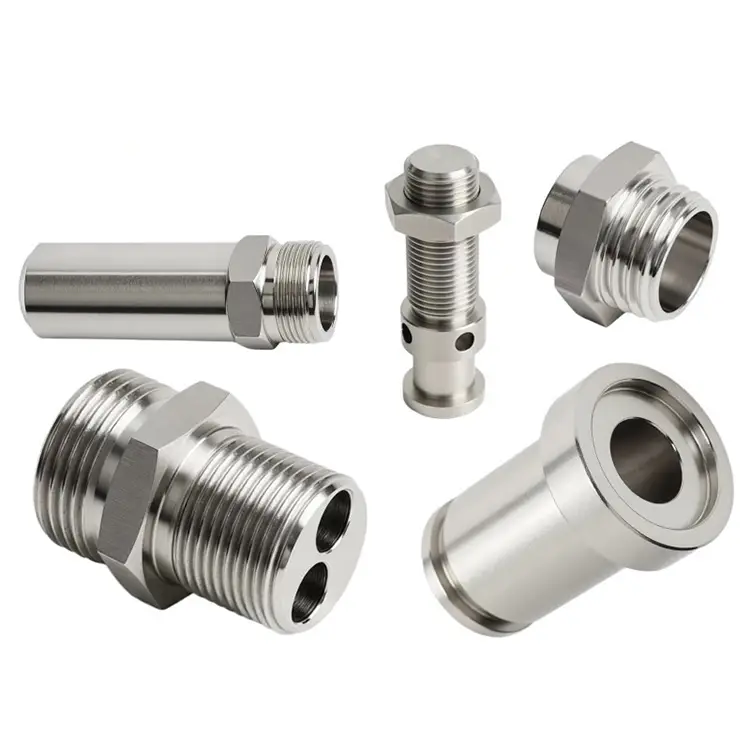
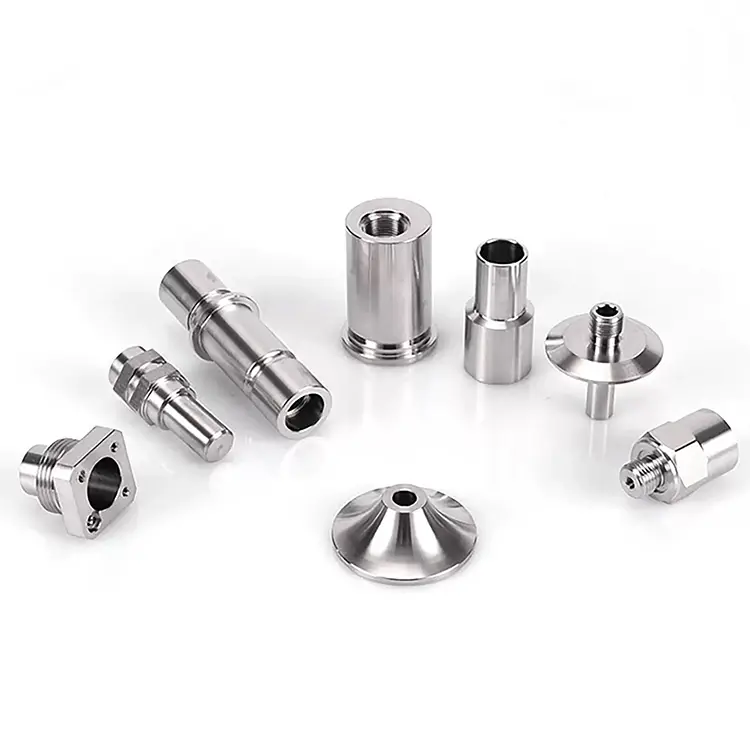
CNC 정밀 터닝 부품
Nuote Metals는 귀하의 특정 요구 사항에 맞는 맞춤형 CNC 정밀 터닝 부품을 제공합니다. 프로토타입부터 생산까지 당사는 귀하와 긴밀히 협력하여 귀하의 구성품이 정확한 사양을 충족하는지 확인합니다.
문의 보내기
제품 설명
CNC 정밀 터닝 부품 - 공차가 마이크로미터로 측정되는 경우
표준 선삭은 ±0.005mm를 유지합니다. 이는 대부분의 유압 피팅, 샤프트 및 커넥터에 충분합니다. 그러나 일부 응용 프로그램에서는 더 많은 것을 요구합니다. 2,000bar의 유량을 측정하는 연료 분사 장치 구성 요소입니다. 유격 없이 조립해야 하는 수술 도구입니다. 40°C 온도 변화에 걸쳐 정렬을 유지하는 광학 마운트입니다.
정밀선삭과 표준선삭을 구분하는 부품입니다. Nuote Metals에서는 온도, 공구 마모, 스핀들 성장, 측정 불확실성 등 모든 변수가 제어되고 문서화되는 전용 정밀 터닝 셀을 운영합니다. 이는 마케팅 주장이 아닙니다. 이는 프로세스 규율이며, 이 기사에서는 이를 어떻게 유지하는지 정확하게 설명합니다.
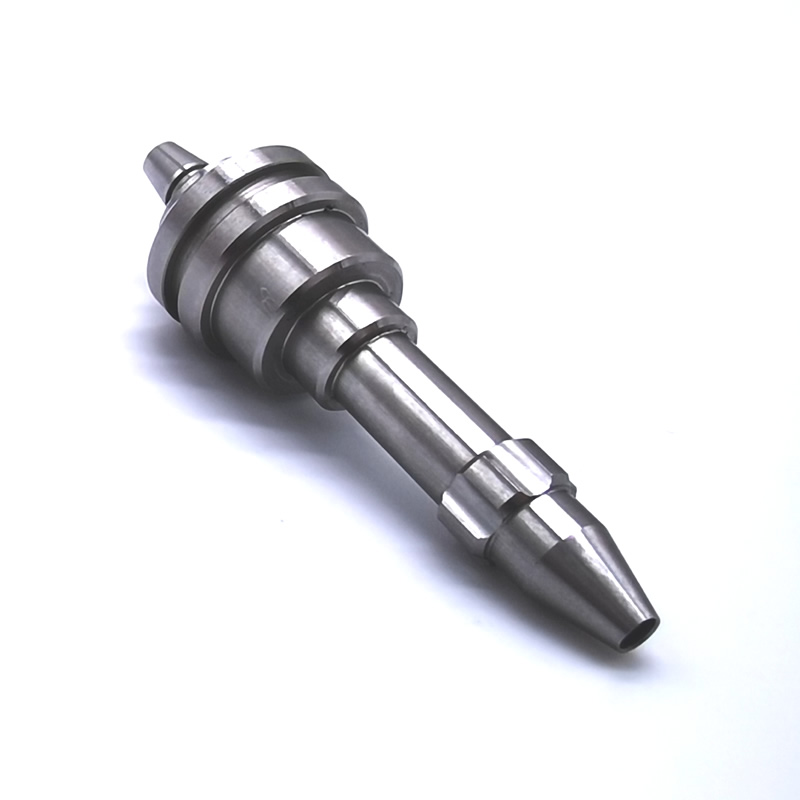
선삭을 "정밀"하게 만드는 요인 – 제어해야 하는 5가지 변수
정밀도는 기계에서만 나오는 것이 아닙니다. 이는 모든 변화의 원인을 통제하는 데서 비롯됩니다.
1. 열 안정성.
선반 스핀들은 예열되면서 자랍니다. 100mm 부품은 10°C 온도 변화에 따라 0.02mm 증가할 수 있습니다. 당사의 정밀 터닝 셀은 연중 내내 20°C ± 1°C로 유지됩니다. 최종 검사 전에 부품을 실온에 담급니다.
2. 공구 마모 관리.
마모된 인서트는 새 인서트와 다르게 절단됩니다. 우리는 작업자가 드리프트를 발견할 때까지 기다리지 않고 절삭 시간을 통해 공구 수명을 추적하고 정의된 간격으로 오프셋을 조정합니다. ±0.002mm 작업의 경우 공구 교체가 예정되어 있으며 사후 대응이 아닙니다.
3. 스핀들 및 축 교정.
열 성장은 기계 구조 자체에 영향을 미칩니다. 우리는 매일 아침 워밍업 주기를 실행하고 매달 레이저 간섭계를 사용하여 축 위치를 확인합니다. 볼 나사는 사전 로드되어 있으며 선형 스케일은 직접적인 위치 피드백을 제공합니다.
4. 워크홀딩 반복성.
조각 1과 조각 500을 다르게 잡는 콜릿은 변형을 가져옵니다. 우리는 포지티브 스톱이 있는 강화 콜릿을 사용하고 매 생산 실행 전에 런아웃을 확인합니다. 벽이 얇은 부품의 경우 부품 직경에 맞게 소프트 조가 가공됩니다.
5. 측정 불확실성.
측정은 도구와 방법에 따라 결정됩니다. 우리는 인증된 표준에 따라 마이크로미터와 보어 게이지를 매일 교정합니다. 중요한 형상의 경우 동일한 온도 제어실에서 좌표 측정기(CMM)를 사용합니다. 따뜻한 검사 영역에서 부품을 측정하면 작업 현장에서 측정하는 것과 다른 결과가 나오기 때문입니다.
당사의 정밀 터닝 역량
| 매개변수 | 기준 | 정밀셀 |
|---|---|---|
| 직경 공차 | ±0.005mm | ±0.002mm |
| 동심도 | 0.01mm | 0.003mm |
| 표면 거칠기 | 라 0.4μm | 라 0.2μm |
| 진원도 | 0.008mm | 0.002mm |
| 길이 공차 | ±0.1mm | ±0.02mm |
| 온도 조절 | 매장 주변 | 20°C ± 1°C |
| 점검 | 샘플 기반 | 중요한 기능에 대한 100% CMM |
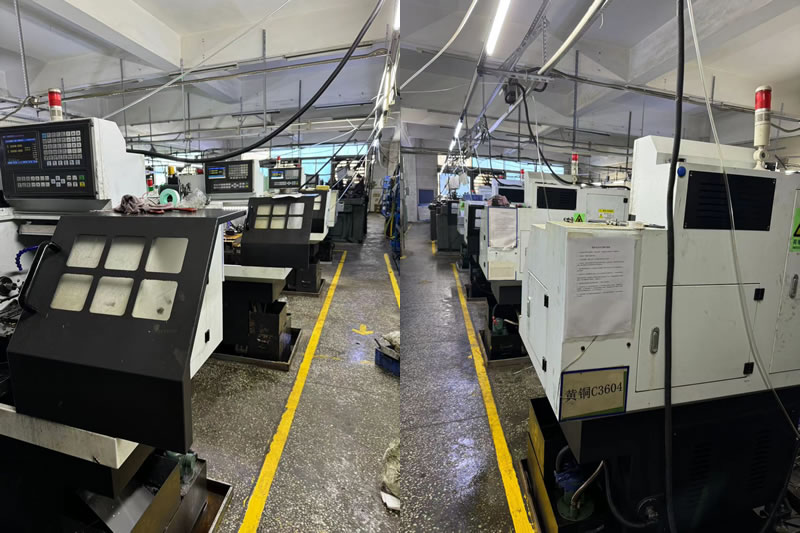
정밀 셀에서 가공된 재료:
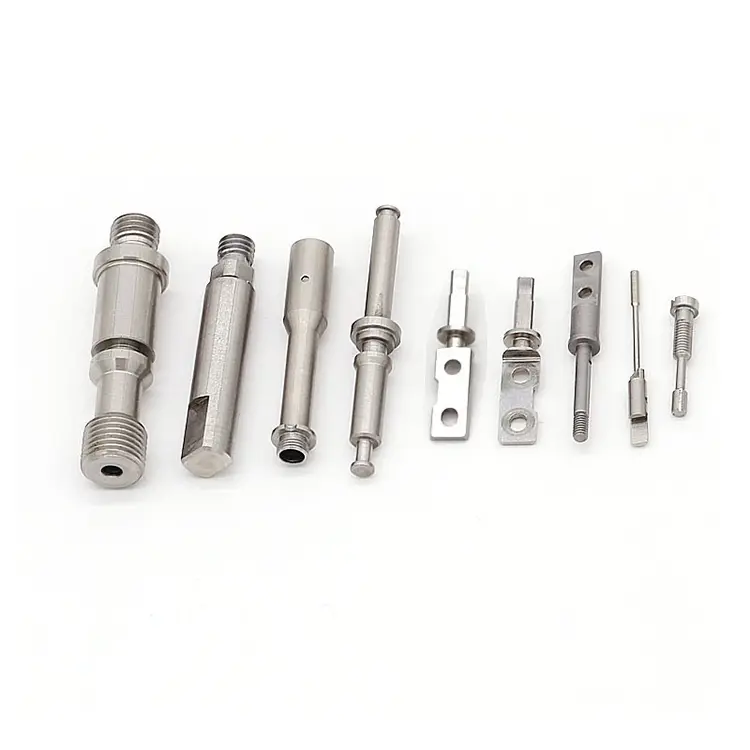
- 스테인레스 스틸(303, 304, 316, 17-4 PH, 440C)
- 합금강(4140, 4340, 8620)
- 알루미늄(6061, 7075, 2024)
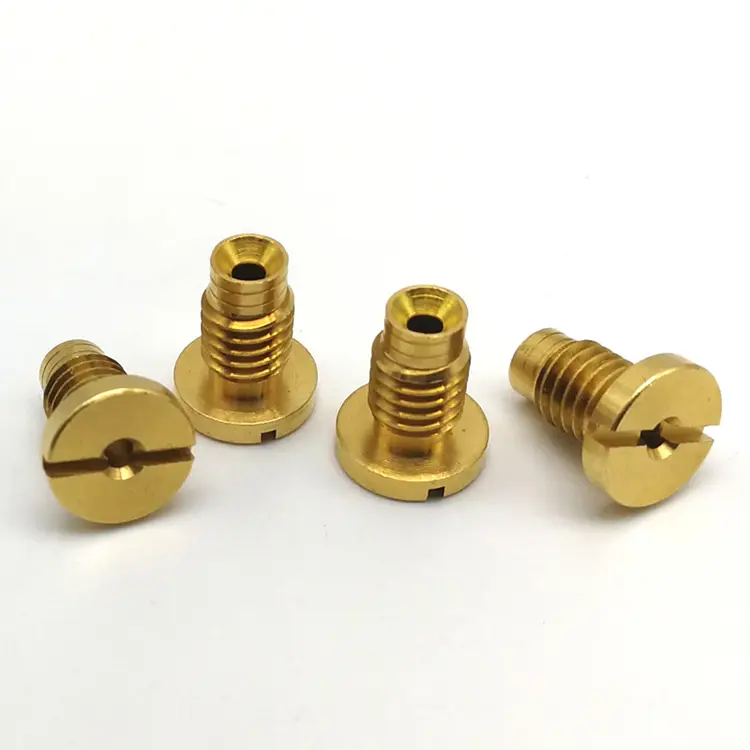
- 황동 및 구리(C36000, C11000, C10200)
- 티타늄(5등급, 2등급)
- 플라스틱(PEEK, POM, PTFE)
볼륨 기능:프로토타입(1~50개), 소량 생산(50~5,000개), 대량 생산(5,000~200,000개 이상).
측정 - 정밀 터닝의 중추
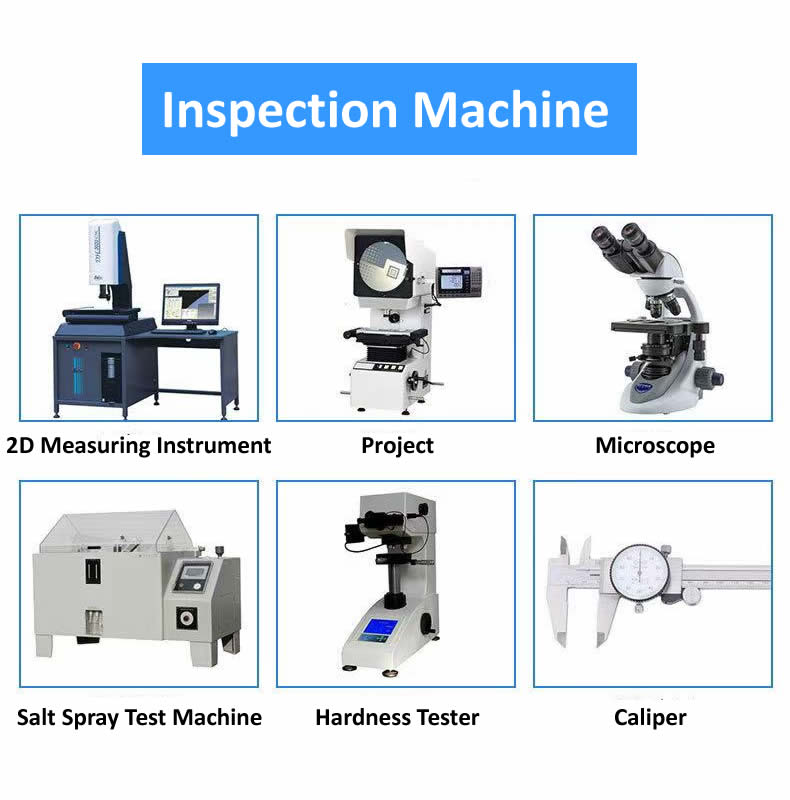
정확하게 측정하지 않으면 ±0.002mm를 유지할 수 없습니다. 당사의 정밀 셀에는 다음이 장착되어 있습니다.
- 좌표 측정기(CMM): 스캐닝 프로브가 있는 Zeiss Contura. 복잡한 형상, 동심도 및 위치 확인에 사용됩니다.
- 진원도 테스터: 진원도, 원통도 및 동심도 측정을 위한 Talyrond 131.
- 표면 거칠기 시험기: Ra 및 Rz 검증용 Mitutoyo SJ-210.
- 광학 비교기: 나사산 프로파일, 반경 및 형태 확인용.
- 디지털 마이크로미터 및 보어 게이지: 인증된 표준에 따라 매일 교정됩니다.
- 온도 보상: 모든 측정값은 20°C에서 측정되었으며 재료 열팽창에 대한 보정 계수가 적용되었습니다.
이것이 의미하는 바: 도면의 모든 중요한 치수가 측정되고 보고됩니다. 도면에 ±0.002mm가 필요한 경우 검사 보고서에는 단순한 합격/불합격이 아닌 실제 측정값이 표시됩니다. 스탬프가 아닌 데이터를 받습니다.
실제 예 – 17-4 PH 수술 기구 구성 요소
독일의 한 의료 기기 제조업체에는 직경 공차가 0.002mm, 동심도가 0.003mm, 표면 마감이 Ra 0.2μm인 17-4 PH 스테인리스 부품이 필요했습니다. 이 부품은 어떤 플레이로 인해 실화가 발생할 수 있는 수술용 스테이플링 도구로 조립됩니다.
우리가 다르게 한 일:
- 일반 터닝 부서가 아닌 20°C 정밀 셀에서 부품을 가공했습니다.
- 열처리 후 최종 패스에는 CBN Tooling을 사용하였습니다.
- 최종 가공 전후에 Talyrond를 사용하여 동심도를 확인했습니다.
- 불량률 없이 4,000개를 배송했습니다. 고객은 들어오는 검사를 없애고 CMM 보고서를 품질 기록으로 받아들였습니다.
CNC 정밀 터닝 부품에 대해 자주 묻는 질문
Q1: 표준 선삭과 정밀 선삭의 차이점은 무엇입니까?
A: 표준 터닝은 ±0.005mm를 유지하며 대부분의 유압, 자동차 및 일반 산업 부품에 적합합니다. CNC 정밀 터닝 부품은 ±0.002mm 이상을 유지하며 동심도와 표면 마감이 더 단단합니다. 차이점은 기계에만 있는 것이 아니라 환경(온도 제어), 도구 관리(예정된 변경) 및 측정 규율(CMM 검증)에도 있습니다. 정밀 선삭에는 더 많은 시간과 도구, 검사가 필요하기 때문에 비용이 더 많이 듭니다. 응용 프로그램이 요구할 때 정당화됩니다.
Q2: 열처리된 스테인레스 스틸에서 ±0.002mm를 유지할 수 있습니까?
A: 네, 하지만 주의할 점이 있습니다. 열처리를 하면 부품이 움직입니다. 40+ HRC로 경화된 17-4 PH 또는 440C의 경우, 오버사이즈 가공, 열처리 후 정밀 셀에서 CBN 툴링을 사용하여 마무리 가공합니다. 최종 패스에서는 공차를 달성하기 위해 0.05~0.1mm의 재료를 제거합니다. 매우 복잡한 형상이나 벽이 얇은 단면의 경우 하드 선삭 후 연삭을 권장할 수 있습니다. Nuote Metals는 모든 도면을 검토하고 견적을 내기 전에 달성 가능한 공차를 확인합니다.
Q3: CNC 정밀 회전 부품의 동심도를 어떻게 확인합니까?
A: 우리는 동심도, 진원도 및 원통도를 측정하기 위해 Talyrond 진원도 테스터를 사용합니다. 프로브가 표면을 측정하는 동안 부품이 정밀 스핀들에서 회전됩니다. 결과는 편차를 마이크로미터 단위로 보여주는 극좌표입니다. 더 간단한 기능을 위해 스캐닝 프로브가 있는 CMM은 동등한 데이터를 제공합니다. 모든 정밀 선삭 주문에는 합격/불합격뿐만 아니라 실제 측정값을 보여주는 치수 보고서가 함께 제공됩니다.
핫 태그: CNC 정밀 터닝 부품
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책