CNC 정밀 가공
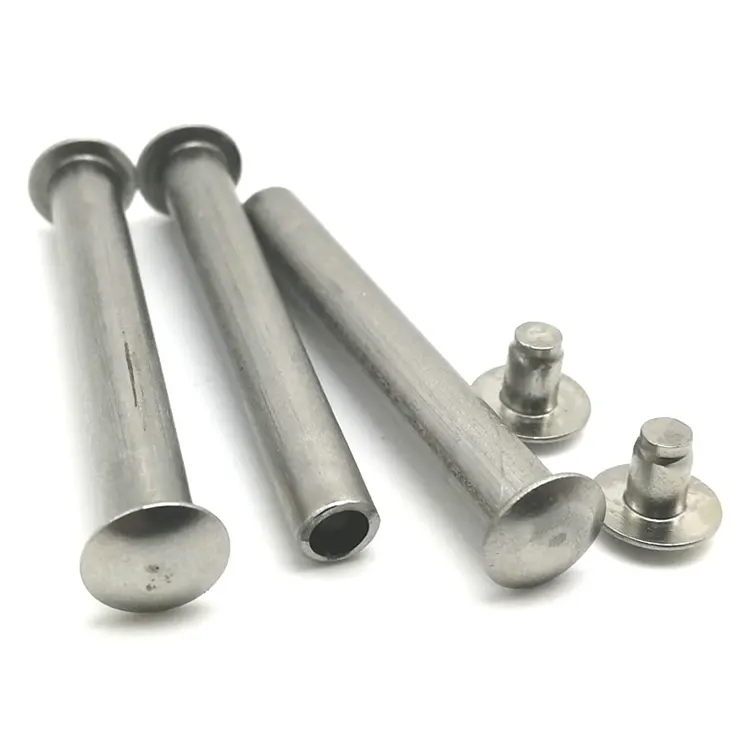
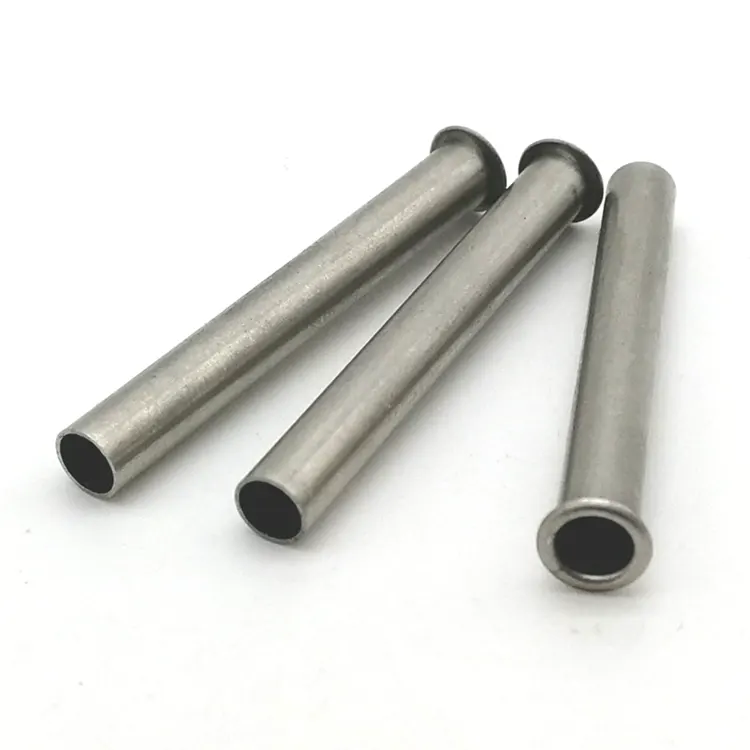
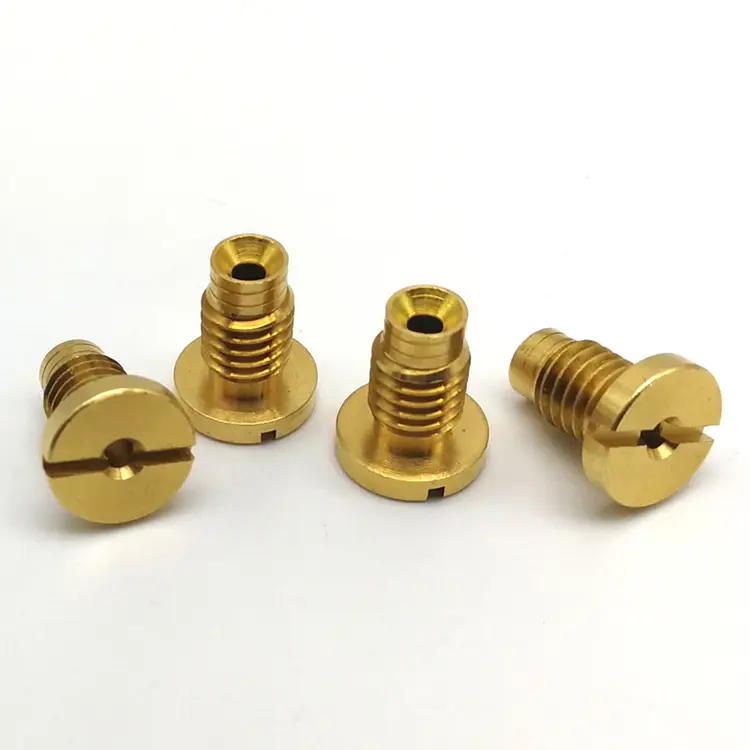
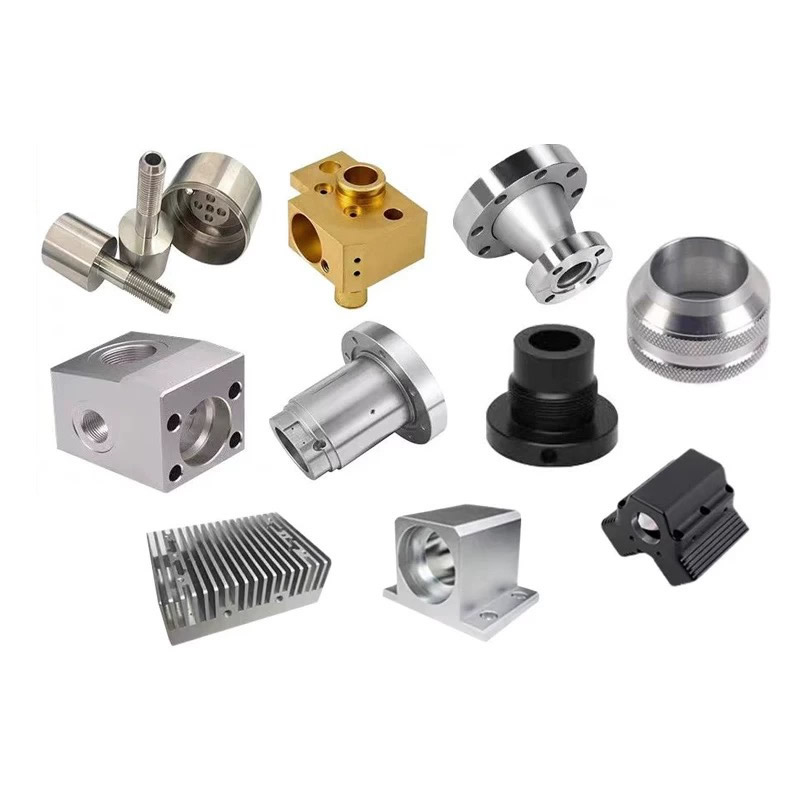
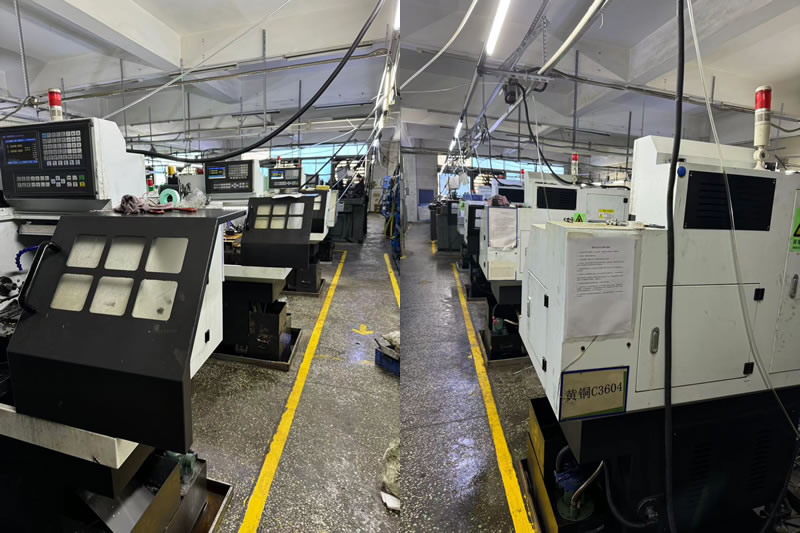
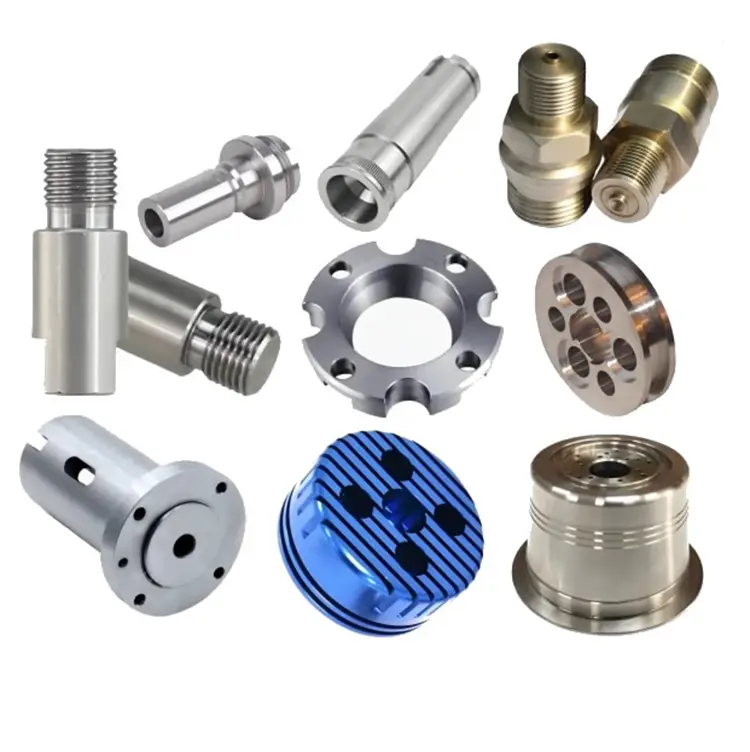
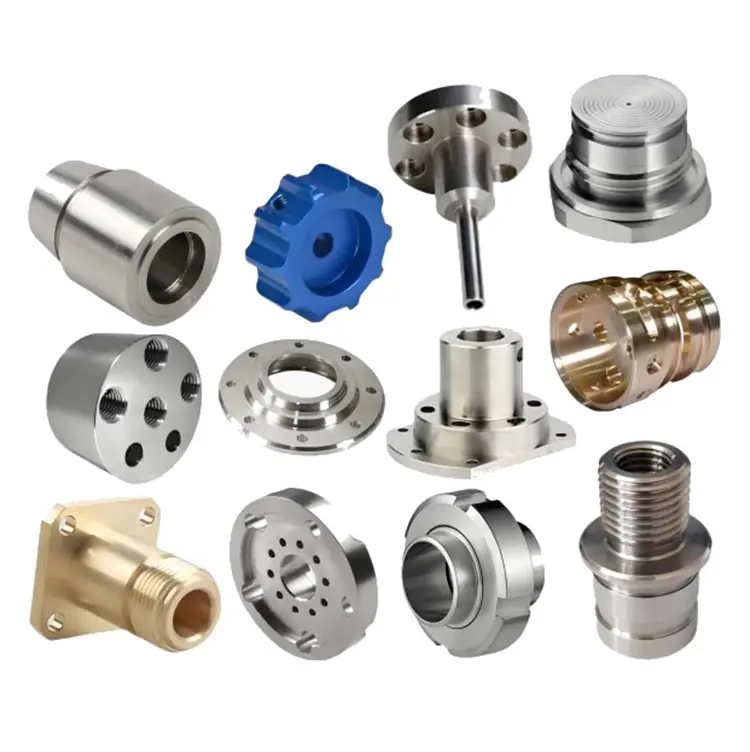
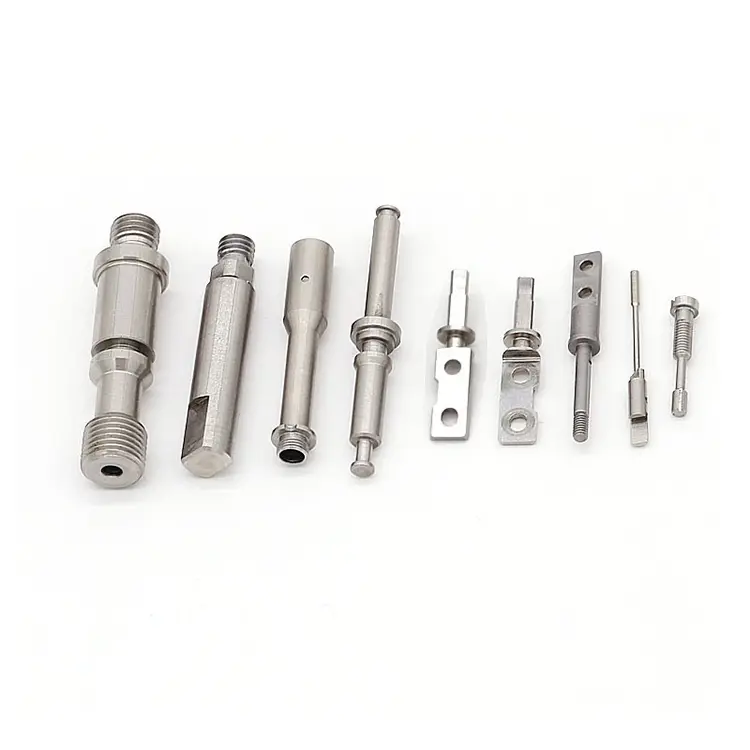
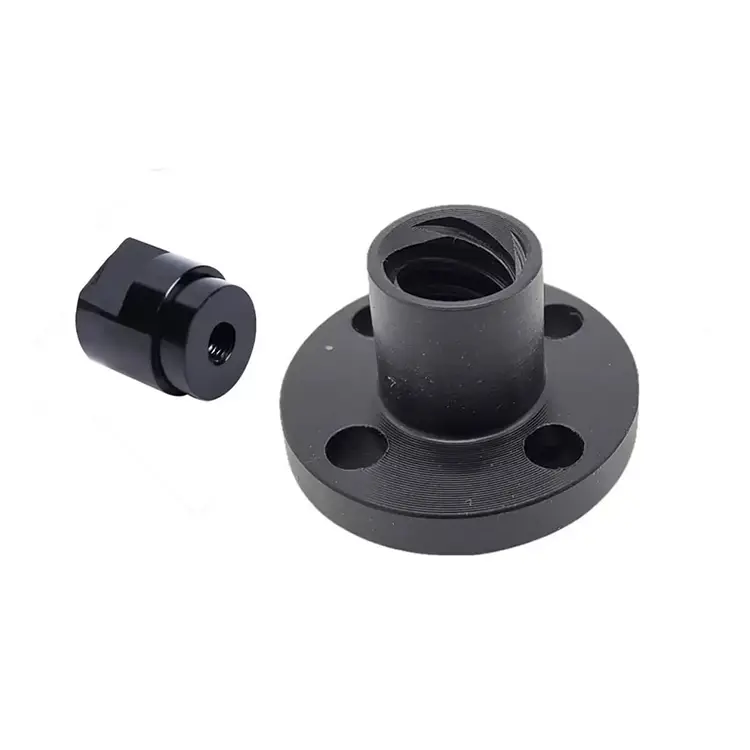
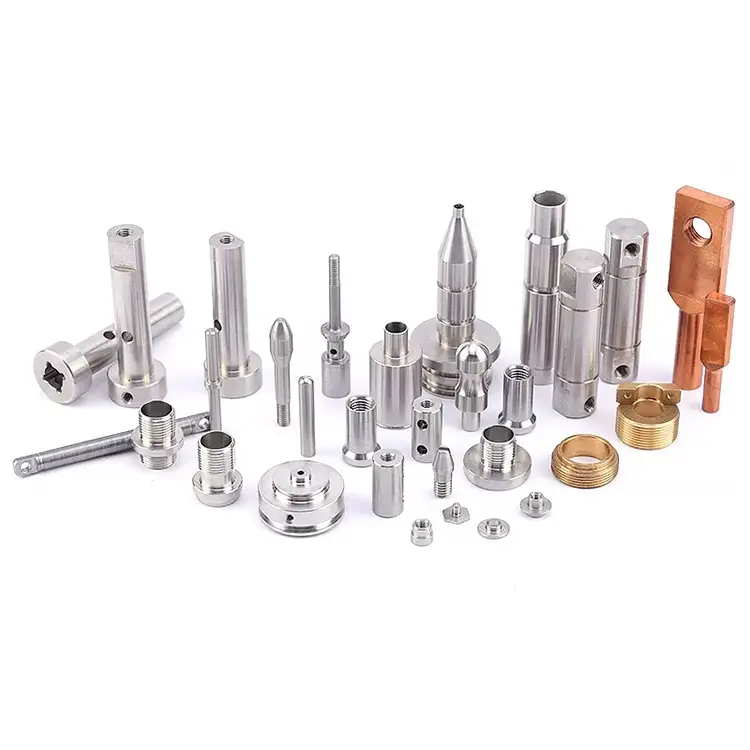
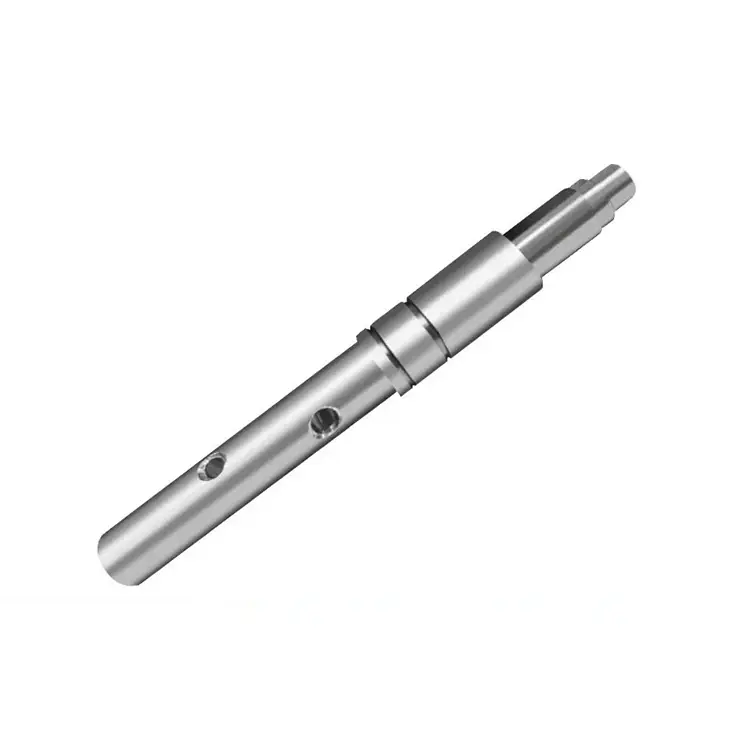
CNC 정밀 가공은 고정밀 제조에 사용되는 공작 기계의 가장 일반적인 형태입니다. Nuote Metals는 중국 둥관에서 CNC 정밀 가공 부품을 만듭니다. 재질은 강철, 황동, 구리, 알루미늄, 스테인리스강 등이 될 수 있습니다.
문의 보내기
제품 설명
다중 공정 정밀 가공 – 작업 전반에 걸쳐 공차가 쌓이는 경우
정밀 부품은 한 번의 작업으로 나오는 경우가 거의 없습니다. 블랭크로 시작하여 두 번째 기계에서 밀링하고 세 번째 공급업체에서 열처리한 다음 네 번째 공급업체에서 최종 크기로 분쇄합니다. 각 단계마다 관용이 추가됩니다. 각 공급업체는 측정 경계를 추가합니다. 그리고 부품이 고장나면 어떤 작업으로 인해 문제가 발생했는지 아무도 알 수 없습니다.
CNC 정밀 가공여러 프로세스에 걸쳐 세 대의 시스템을 실행하는 것이 아닙니다. 이는 모든 작업에서 허용 오차를 제어하여 최종 ±0.002mm가 오류의 합이 아니라 관리된 결과가 되도록 하는 것입니다. Nuote Metals에서는 하나의 품질 시스템과 하나의 측정 표준을 사용하여 한 지붕 아래에서 기계 가공, 열처리 및 연삭을 수행합니다. 이것이 청구로서의 정밀도와 납품된 부품으로서의 정밀도의 차이입니다.
공차 스택 문제 - 다중 프로세스 부품이 실패하는 이유
언제CNC 정밀 가공부품에는 선삭, 밀링, 연삭이 필요하며 각 작업마다 변형이 발생합니다. 축적되는 위치는 다음과 같습니다.
선반가공하면 데이텀이 생성됩니다.
첫 번째 작업에서는 회전축을 설정합니다. 회전된 블랭크에 0.01mm 런아웃이 있는 경우 이후의 모든 밀링 및 연삭 작업은 해당 오류를 상속합니다. 부품이 다음 작업으로 이동하기 전에 회전 직후 진원도와 동심도를 확인합니다.
밀링에는 각도 오류가 발생합니다.
교차 구멍, 플랫 및 슬롯은 회전된 데이텀을 기준으로 배치됩니다. 밀링 고정 장치가 회전 고정 장치와 다른 표면을 참조하는 경우 형상이 정렬되지 않습니다. 우리는 모든 작업에서 공통 데이텀 참조를 사용합니다. 즉, 선삭, 밀링 및 검사에 동일한 표면이 참조됩니다.
열처리는 모든 것을 움직입니다.
담금질은 왜곡됩니다. 템퍼링이 수축됩니다. 질화 처리하면 케이스가 커집니다. 선삭 후 ±0.002mm로 측정된 부분이 경화 후 0.02mm씩 둥글게 어긋나는 경우가 있습니다. 우리는 이론적인 표가 아닌 측정된 왜곡 데이터를 기반으로 사전 열처리 치수를 가공합니다.
그라인딩은 최종 수정입니다.
연삭은 열처리로 인한 변형을 제거하고 부품을 최종 공차로 만듭니다. 그러나 연삭은 이전 작업에서 충분한 재고가 남아있는 것만 수정할 수 있습니다. 회전된 블랭크가 원형에서 너무 멀리 벗어나면 연삭으로 저장할 수 없습니다. 각 소재별 예상 변형률과 열처리 사이클을 바탕으로 계산된 재고를 남겨드립니다.
운영 전반에 걸쳐 공차를 제어하는 방법
하나의 데이텀, 모든 작업.
회전된 면과 보어가 기본 데이텀이 됩니다. 밀링 고정 장치는 동일한 데이텀을 참조합니다. 연삭 고정 장치는 동일한 데이텀을 참조합니다. 검사에서는 동일한 데이텀을 참조합니다. 데이텀 재설정이나 상속된 오류가 없습니다.
하나의 측정 시스템.
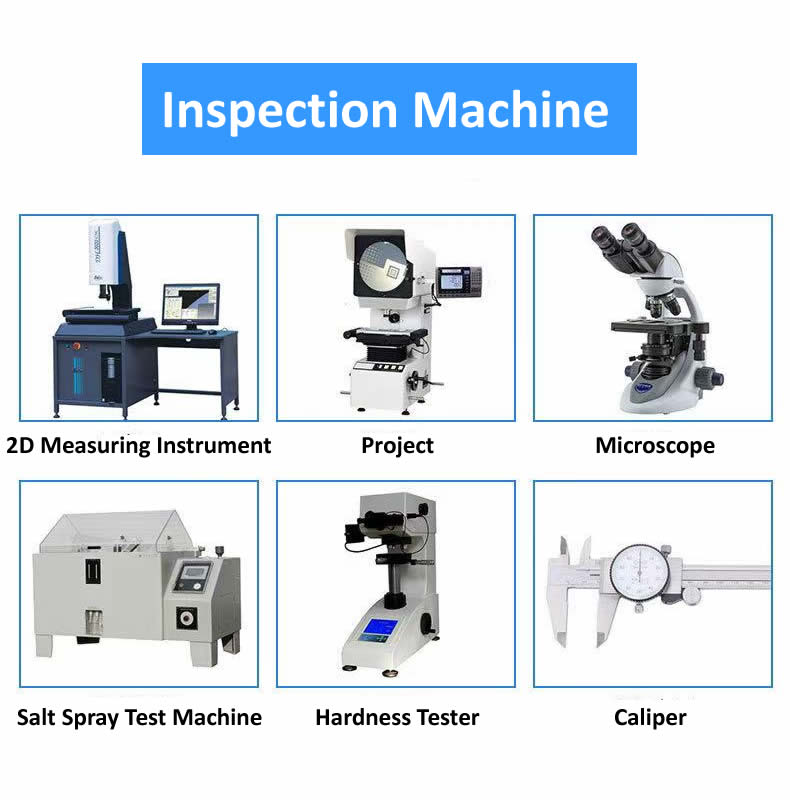
동일한 CMM, 동일한 교정 일정, 동일한 온도 제어실. 선삭 후와 연삭 후 측정된 부품은 동일한 방식으로 측정되므로 열처리로 인해 부품이 얼마나 이동했는지 정확히 알 수 있습니다.
하나의 품질 기록.
모든 작업은 동일한 검사 파일에 보고됩니다. 실제 측정값과 함께 회전 치수, 열처리 치수, 연삭 치수를 확인할 수 있습니다. 무언가 표류하면 어떤 작업으로 인해 발생했는지 알 수 있습니다.
다중 프로세스 CNC 정밀 가공 기능
| 프로세스 | 능력 | 용인 | 표면 마감 |
|---|---|---|---|
| 정밀 터닝 | 바 공급 및 척 선반, 2~300mm | ±0.002mm | 라 0.2μm |
| 정밀 밀링 | 3, 4, 5축 머시닝 센터 | ±0.005mm | 라 0.4μm |
| 정밀연삭 | 원통형, 표면 및 내부 | ±0.001mm | 라 0.1μm |
| 열처리 | 사내 담금질, 템퍼, 질화물 | 경도±1HRC | – |
| 다축 밀턴 | 5축 밀턴 센터 | ±0.003mm | 라 0.2μm |
정밀 셀에서 가공된 재료:
- 스테인레스 스틸(303, 304, 316, 17-4 PH, 440C)
- 합금강(4140, 4340, 8620)
- 알루미늄(6061, 7075, 2024)
- 티타늄(5등급, 2등급)
- 황동 및 구리(C36000, C11000, C10200)
- 플라스틱(PEEK, POM, PTFE)
다중 공정 정밀도를 위한 재료별 전략
다양한 재료는 작업 전반에 걸쳐 다르게 작동합니다. 우리는 각각에 대한 프로세스 계획을 조정합니다.CNC 정밀 가공:
- 스테인리스강은 선삭 및 밀링 중에 가공 경화됩니다. 우리는 가공 경화 임계값보다 높은 포지티브 레이크 툴링과 절삭 속도를 사용합니다. 열처리 후 마무리 패스에는 CBN 툴링이 사용됩니다.
- 알루미늄은 23μm/m·°C로 팽창합니다. 이는 강철의 두 배입니다. 100mm 부품은 20°C 온도 변화에 따라 0.05mm 증가합니다. 검사 전에 부품을 실온에 담그고 온도 보상 측정을 사용합니다.
- 티타늄은 열 전도율이 낮고 열이 절삭날에 집중됩니다. 우리는 표면 속도를 줄이고 고압 절삭유를 사용합니다. 티타늄을 연삭하려면 화상을 방지하기 위해 부드러운 휠과 낮은 이송 속도가 필요합니다.
- 열처리강(40+ HRC)의 선삭에는 CBN 또는 세라믹 공구가 필요하고 연삭에는 산화알루미늄 또는 CBN 휠이 필요합니다. 초경은 공차를 유지하기에는 너무 빨리 마모됩니다.
- 회전하는 동안 구리가 번지고 구성인선을 형성합니다. 우리는 코팅되지 않은 광택 초경 인서트를 사용합니다. 코팅된 공구는 문제를 더욱 악화시킵니다. 구리를 연삭하려면 로딩을 방지하기 위해 개방형 휠 구조가 필요합니다.
실제 예 – 17-4 PH 연료 분사 장치 구성 요소
독일의 한 연료 분사 시스템 제조업체는 직경 공차가 0.002mm, 동심도가 0.003mm, 표면 마감이 Ra 0.1μm인 17-4 PH 스테인리스 부품이 필요했습니다. 부품에는 선삭, 밀링, 42HRC까지의 열처리 및 내부 연삭이 필요했습니다.
공차 스택 과제:
이전 공급망에서는 터닝, 밀링, 열처리, 연삭 등 4개의 공급업체를 사용했습니다. 열처리 후 동심도는 0.015mm로 변동되었습니다. 밀링 고정 장치가 회전 고정 장치와 다른 데이텀을 참조했기 때문에 연삭이 이를 수정할 수 없습니다.
우리가 다르게 한 일:
- 5축 밀링-턴 센터의 단일 설정으로 가공 터닝 및 밀링이 가능하므로 작업 간 데이텀 전송이 필요하지 않습니다.
- 왜곡을 최소화하기 위해 제어된 주기로 자체 열처리를 수행했습니다.
- 선삭 및 밀링 작업과 동일한 데이텀을 사용하여 내부 보어를 접지합니다.
- 불량률 없이 2,800개를 배송했습니다. 고객은 공급망을 4개 공급업체에서 1개 공급업체로 줄이고 수입 검사를 제거했습니다.
다중 공정 정밀 가공에 대해 자주 묻는 질문
Q1: 부품에 터닝, 밀링, 연삭이 필요할 때 공차 누적을 어떻게 방지합니까?
A: 핵심은 모든 작업에서 하나의 데이터를 사용하는 것입니다. 우리는 선삭 작업 중에 기준점(일반적으로 기본 면과 보어)을 설정하고 밀링 고정 장치, 연삭 고정 장치 및 최종 검사에 동일한 기준점을 참조합니다. 데이텀을 다시 설정하지 않는다는 것은 상속된 오류가 없다는 것을 의미합니다. 또한 이론적인 표가 아닌 측정된 데이터를 기반으로 열처리 왜곡을 위해 계산된 재고를 남겨둡니다. 모든 작업은 동일한 검사 파일에 보고되므로 편차가 발생한 위치를 정확히 알 수 있습니다.
Q2: 열처리가 필요한 부분에 ±0.002mm를 유지할 수 있나요?
A: 그렇습니다. 하지만 공정 계획에 왜곡이 포함된 경우에만 해당됩니다. 우리는 대형을 가공하고 열처리한 후 최종 공차에 맞춰 가공하거나 연삭합니다. 경화강(40+ HRC)의 경우 하드 터닝에는 CBN 툴링을 사용하고 연삭에는 산화알루미늄 휠을 사용합니다. 최종 작업에서는 공차를 달성하기 위해 0.05~0.1mm의 재료를 제거합니다. Nuote Metals는 모든 도면을 검토하고 특정 형상에 대한 열처리 효과를 포함하여 견적을 작성하기 전에 달성 가능한 공차를 확인합니다.
Q3: 여러 작업에서 정밀도를 어떻게 확인합니까?
A: 우리는 복잡한 형상과 위치에 대해 스캐닝 프로브가 있는 Zeiss Contura CMM을 사용합니다. 진원도와 원통도 측정을 위해 Talyrond 131을 사용합니다. 모든 측정은 20°C ± 1°C의 온도 조절실에서 이루어지며 재료 열팽창에 대한 보정 계수가 적용됩니다. 모든CNC 정밀 가공부품은 합격/불합격뿐만 아니라 각 작업 후에 실제 측정된 값을 보여주는 치수 보고서와 함께 배송됩니다. 이를 통해 열처리 중에 부품이 얼마나 이동했는지, 연삭 작업으로 제거된 재료의 양을 정확하게 확인할 수 있습니다.
핫 태그: CNC 정밀 가공
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책