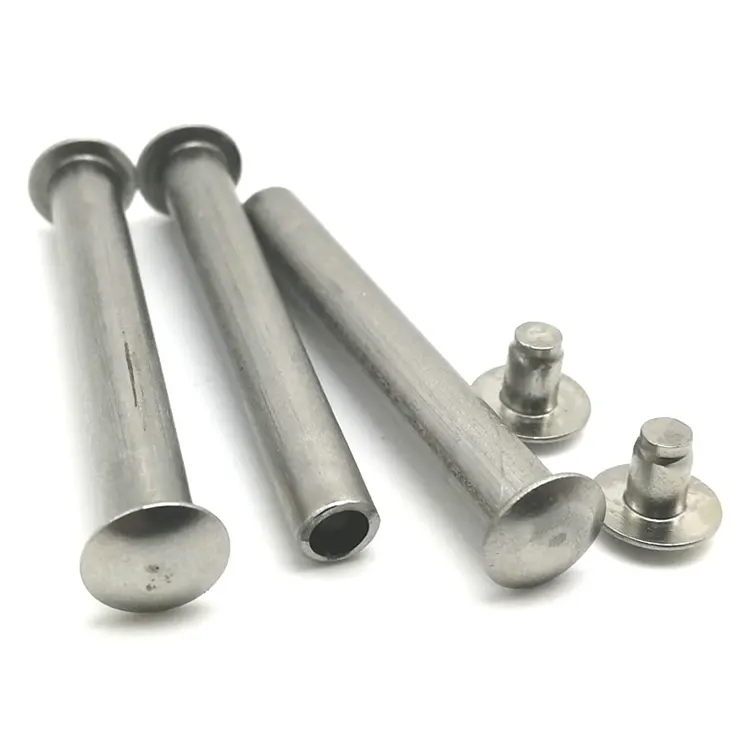
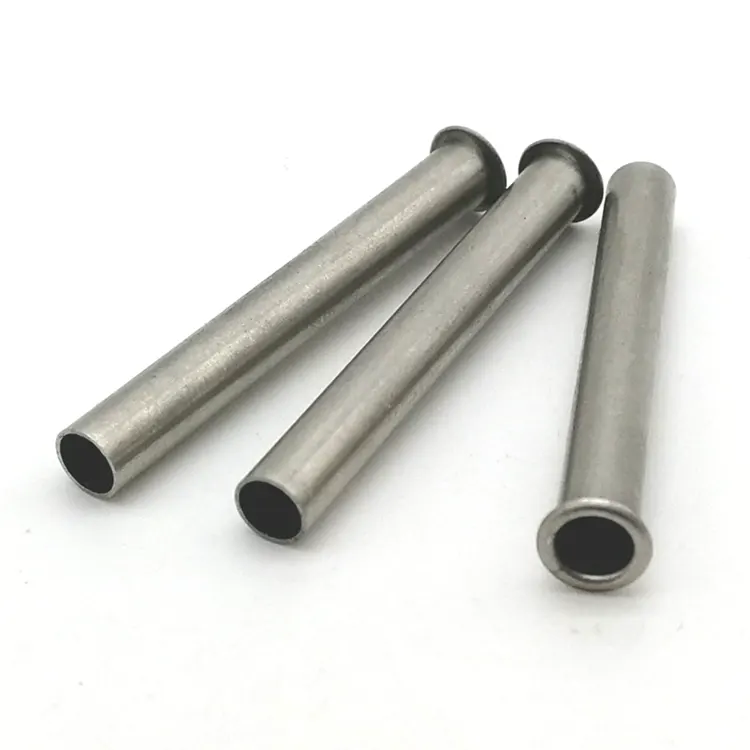
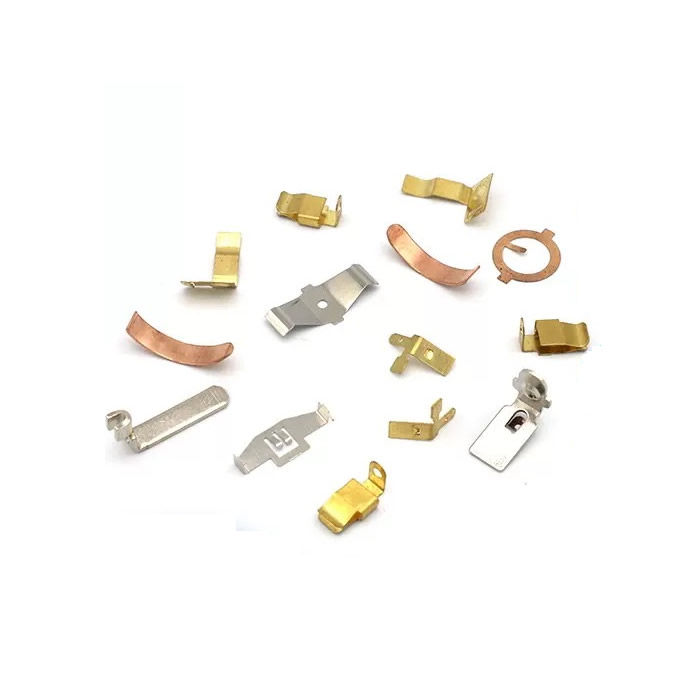
정밀 금속 프레싱
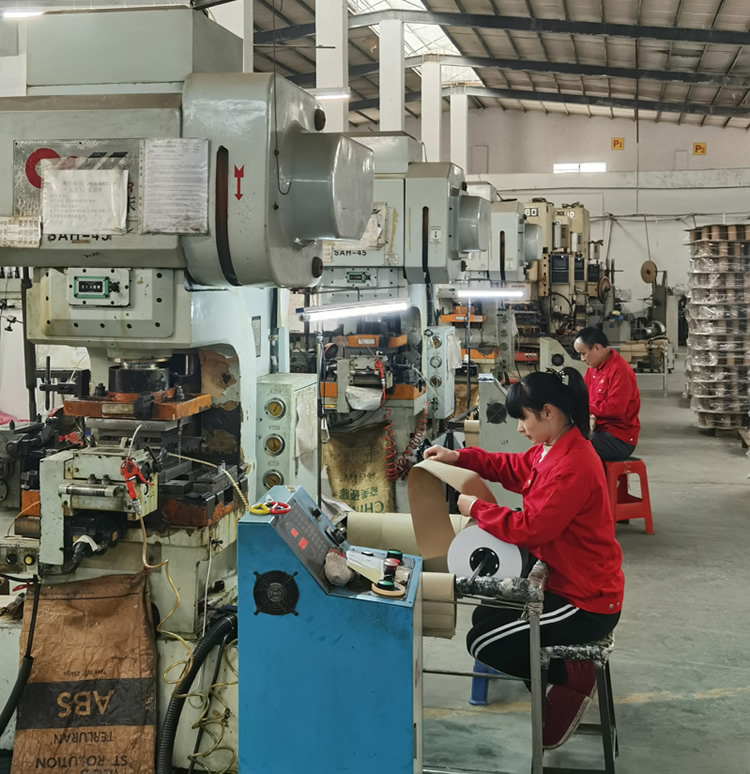
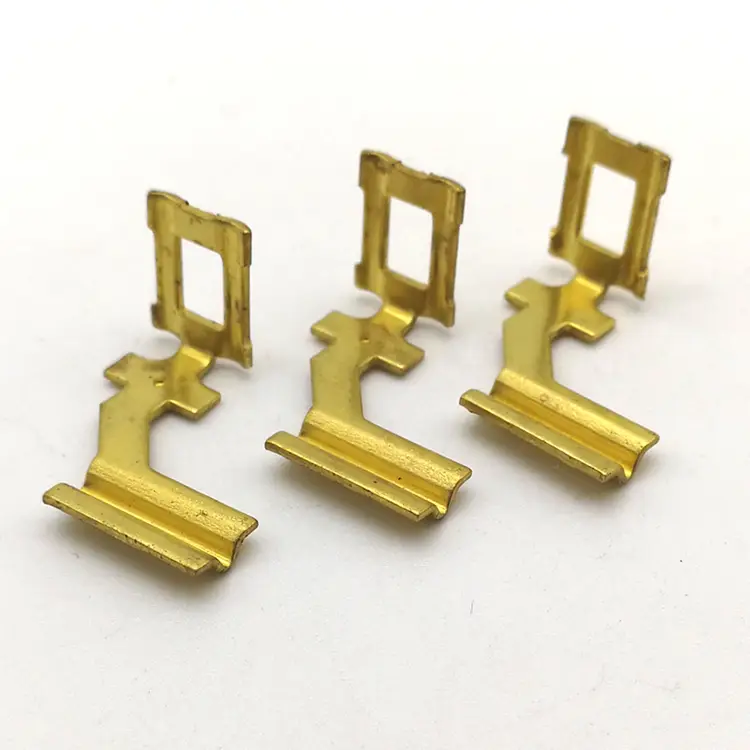
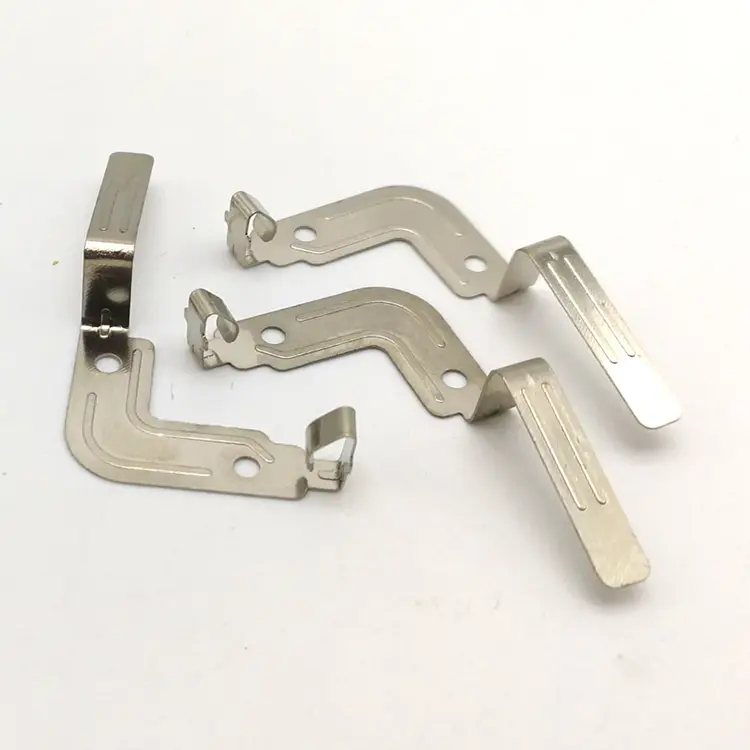
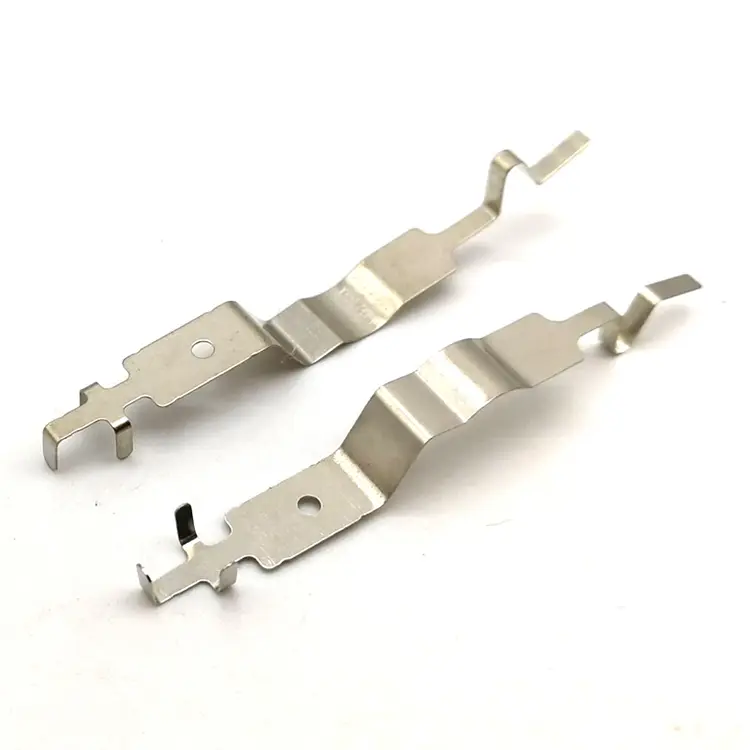
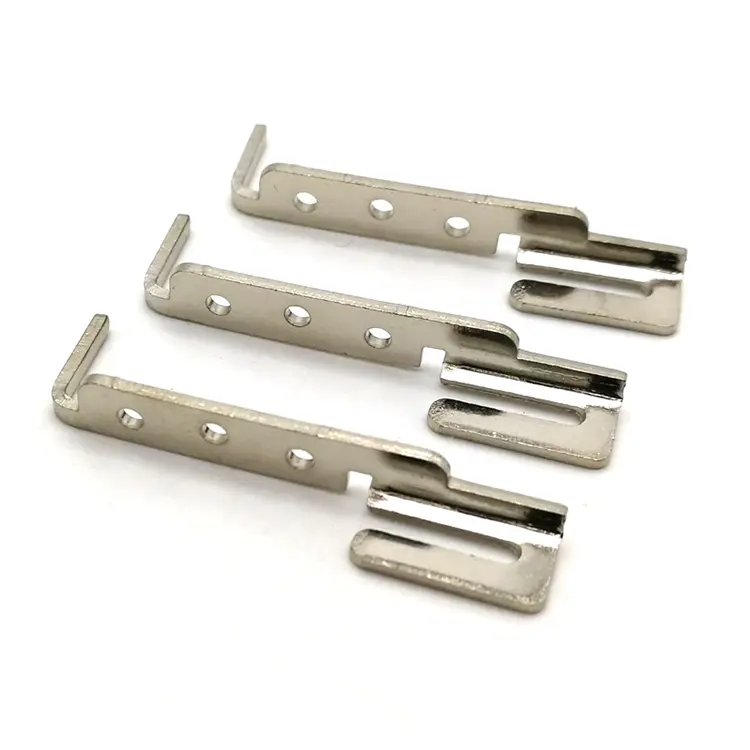
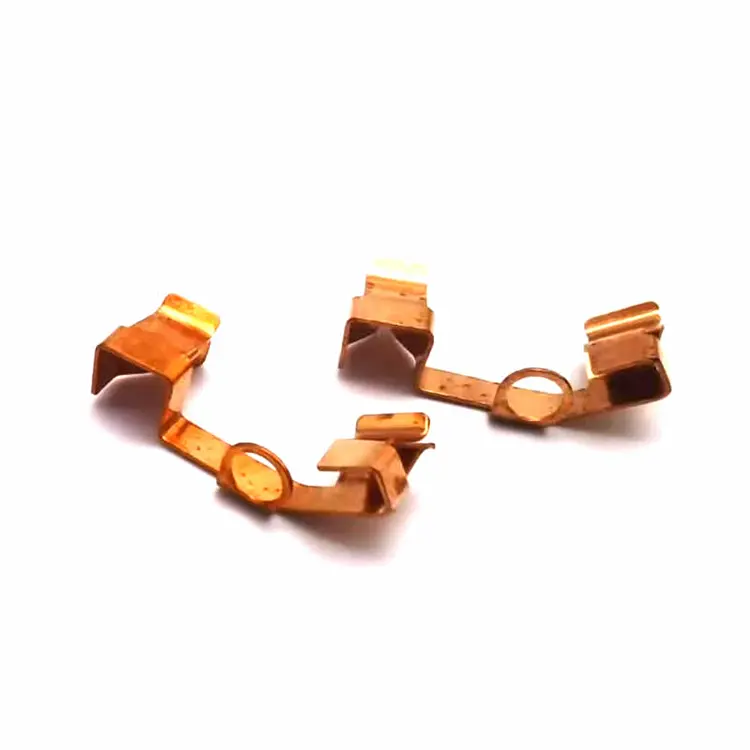
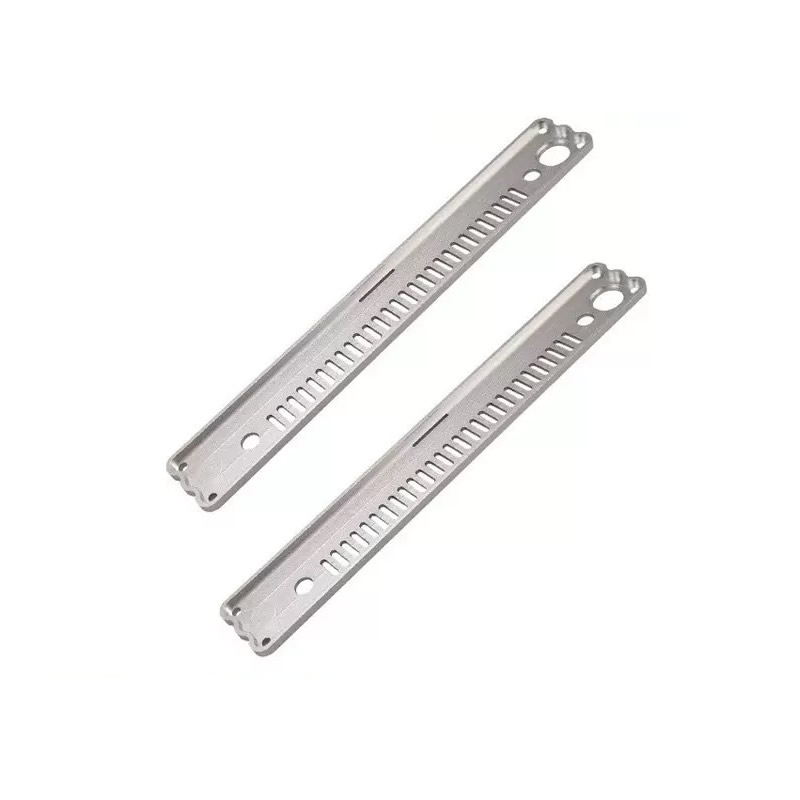
Nuote Metals는 자동차, 전자 및 산업 고객을 위한 정밀 금속 프레스를 생산하는 중국 소재 제조업체입니다. 우리는 강철, 스테인리스, 알루미늄, 황동 및 구리로 스탬프된 브래킷, 접점, 단자, 실드 및 구조 부품을 생산합니다. 프로그레시브 및 단일 스테이션 다이, 사내 툴링, PPAP 문서. 20년 이상의 수출 경험. 자격을 갖춘 프로젝트를 위한 무료 샘플.
문의 보내기
제품 설명
정밀 금속 프레싱 - 프레스 실행 전에 비용이 발생하는 곳
프레스는 프레스 시간에 따라 가격이 책정되지 않습니다. 가격은 다이와 스트립 레이아웃에 따라 결정됩니다. 두 공급업체가 동일한 톤수 프레스에서 동일한 1mm 스테인리스 브래킷을 실행하고 40% 다른 단가를 제시할 수 있습니다. 한 스트립 레이아웃은 코일 폭의 62%를 사용하고 다른 스트립 레이아웃은 48%를 사용하기 때문입니다. 언론은 같은 속도로 작동합니다. 자재비는 동일하지 않습니다.
정밀 금속 프레싱은 다이에 의해 코일이나 시트를 절단하고 성형한 부품입니다. 다이는 형상을 결정합니다. 스트립 레이아웃에 따라 재료 활용도가 결정됩니다. 프레스가 사이클 속도를 결정합니다. 프레스 톤수와 단가만 평가하는 구매자는 비용, 버, 평탄도 및 반복성을 제어하는 두 가지 변수를 놓치고 있습니다.
Nuote Metals에서는 다음을 제조합니다.정밀 금속 프레싱툴링과 스트립 레이아웃을 주요 비용 및 품질 결정으로 삼았습니다. 이 기사에서는 프레싱 가격이 어떻게 책정되는지, 버와 스프링백이 어디서 나오는지, 첫 번째 기사를 승인하기 전에 확인해야 할 사항에 대해 설명합니다.
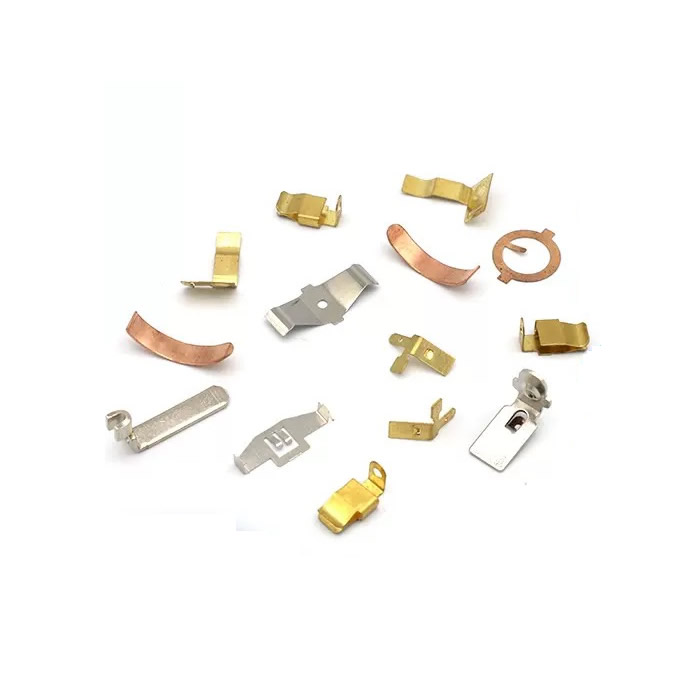
프레싱 공정 – 다이 및 스트립 레이아웃 제어
프레싱은 평평한 스트립으로 시작됩니다. 다이는 블랭킹, 피어싱, 벤딩, 성형, 드로잉 또는 코이닝과 같은 하나 이상의 작업을 수행합니다. 프로그레시브 다이에서는 스트립이 스트로크당 한 피치씩 전진합니다. 각 스테이션은 부품이 완성될 때까지 한 번의 작업을 수행합니다.
다이는 다음을 제어합니다.
- 형상 - 구멍 위치, 굽힘 반경, 형태 높이.
- 버 방향 – 절단 가장자리에 롤오버와 버가 있습니다. 주사위는 어느 쪽을 결정합니다.
- 평탄도 – 굽힘 및 성형으로 인해 취출 후 부품이 변형되는 응력이 발생합니다.
스트립 레이아웃은 다음을 제어합니다.
- 재료 활용 – 코일이 부품이 되는 양과 스크랩이 되는 양.
- 피치 및 브리지 폭 – 부품 사이의 거리와 부품 사이에 남겨진 재료.
- 캐리어 설계 – 부품이 다이를 통해 이동할 때 지지되는 방식입니다.
정밀 금속 프레싱의 경우 스트립 레이아웃이 비용에 가장 큰 영향을 미치는 경우가 많습니다. 재료 활용도를 48%에서 62%로 향상시키는 레이아웃은 프레스, 다이 재료 또는 사이클 시간을 변경하지 않고도 재료 비용을 22% 절감합니다.
프레싱 가격 책정 방법 – 툴링, 재료 및 볼륨
| 비용 요소 | 다루는 내용 | 볼륨에 따라 어떻게 변하는가 |
|---|---|---|
| 압형 | 금형 설계, 가공, 트라이아웃 | 고정 – 주문 전체에 걸쳐 상각됨 |
| 재료 | 코일 비용 × 스트립 활용도 | 비례 – 스크랩 비용이 지불되었으나 배송되지는 않았습니다. |
| 보도 시간 | 톤수 × 주기율 | 비례 - 프로그레시브 다이로 더 낮음 |
| 보조 작업 | 디버링, 태핑, 도금 | 비례 – 다이 내 작업으로 제거 가능 |
| 점검 | 첫 번째 기사, 진행 중, 최종 | 고정 + 비례 |
툴링은 고정 비용입니다.5,000개의 경우 툴링이 단가를 좌우할 수 있습니다. 500,000개라면 무시해도 될 정도입니다. 손익 분기점 볼륨은 부품 복잡성에 따라 달라집니다. 간단한 브래킷으로 10,000개 부품의 툴링을 정당화할 수 있습니다. 복잡한 프로그레시브 다이에는 100,000개가 필요할 수 있습니다.
자재 활용숨겨진 비용입니다. 넓은 브리지와 대형 캐리어를 남겨두는 스트립 레이아웃은 부품당 더 많은 코일을 소비합니다. 스크랩은 코일 가격으로 지불되고 스크랩 가격으로 판매됩니다. 차액은 손실됩니다. 을 위한정밀 금속 프레싱스테인리스나 구리의 경우 재료 비용이 단가의 50~70%일 수 있습니다. 스트립 레이아웃 최적화는 선택 사항이 아닙니다.
보조 작업비용과 처리를 추가합니다. 프레싱 후 손으로 디버링해야 하는 부품은 다이에서 버를 제어하는 부품보다 비용이 더 많이 듭니다. In-die 태핑, In-die 디버링 및 In-die 검사는 취급을 줄이고 일관성을 향상시킵니다.
버(Burr), 평탄도 및 스프링백 – 세 가지 심각한 결함
규석다이가 재료를 절단할 때 남겨진 거친 가장자리입니다. 제거할 수는 없고 통제만 가능합니다. 버 높이는 다이 간격, 도구 선명도 및 재료 두께에 따라 달라집니다. 정밀 금속 프레싱의 경우 버는 높이와 방향으로 지정됩니다. 접촉 표면의 버(burr)는 저항을 증가시킵니다. 슬라이딩 엣지의 버(burr)로 인해 마모가 발생합니다.
평탄배출 후 변경됩니다. 굽힘 및 성형으로 인해 잔류 응력이 발생합니다. 부품이 다이에서 편평하고 릴리스 후 휘어집니다. 우리는 응력 완화 어닐링, 다이 조정 또는 최종 스테이션에서 부품을 평평하게 코이닝하여 평탄도를 제어합니다.
스프링백굽힘 후 재료의 탄성 회복입니다. 다이의 굽힘 각도는 부품의 굽힘 각도가 아닙니다. 고강도 강철과 스테인리스의 경우 스프링백은 2~5°일 수 있습니다. 우리는 다이의 과도한 굽힘을 통해 보상합니다. 즉, 다이 각도가 부품 각도보다 날카롭고 재료가 지정된 각도로 다시 튀어 나옵니다.
프로그레시브 다이와 단일 스테이션 – 귀하의 볼륨에 맞는 것
| 요인 | 프로그레시브 다이 | 단일 스테이션 다이 |
|---|---|---|
| 용량 | 50,000개 이상 | 1,000~50,000개 |
| 툴링 비용 | 더 높음 – 여러 스테이션 | 낮은 – 한 번의 작업 |
| 사이클 시간 | 더 빠르게 – 스트로크당 부품 완성 | 더 느림 – 다중 패스 |
| 부품 복잡성 | 높음 – 하나의 다이에서 굽힘, 피어싱, 태핑 | 낮음 – 단순한 블랭크 또는 벤드 |
| 전환 | 더 길다 – 다이가 무겁다 | 더 짧음 – 더 가벼운 다이 |
| 다음에 가장 적합 | 대용량 정밀 금속 프레싱 | 프로토타입, 소량, 단순한 부품 |
프로그레시브 다이볼륨이 툴링을 상각하고 부품 복잡성으로 인해 여러 작업이 필요할 때 정당화됩니다. 단일 스테이션 다이는 툴링 비용이 지배적이고 부품이 단순한 프로토타입 및 소량 생산에 더 적합합니다.
실제 예 - 0.8mm 스테인리스 접촉 스프링
독일의 한 전자제품 제조업체는 버 한도가 0.05mm, 평탄도가 0.1mm, 굽힘 각도가 90° ±1°인 0.8mm 스테인리스 접촉 스프링이 필요했습니다. 이전 공급업체는 재료 활용률이 52%인 스트립 레이아웃을 사용하고 부품을 손으로 디버링했습니다. 버 높이는 0.03mm에서 0.08mm까지 다양했습니다.
우리가 다르게 한 일:
- 스트립 레이아웃을 재료 활용률 68%로 재설계하여 부품당 코일 소비를 줄였습니다.
- 인다이 코이닝 기능이 있는 프로그레시브 다이를 사용했습니다. 즉, 이후가 아닌 다이의 버 방향과 평탄도를 제어했습니다.
- 92°까지 과도하게 구부려 스프링백을 보상했습니다. 부품이 90° ±0.5°로 다시 튀어 올랐습니다.
- 매 500개 부품마다 광학 비교기로 버 높이와 평탄도를 확인했습니다.
- 버 불량률 없이 800,000개를 배송했습니다. 고객은 수동 디버링 작업을 없애고 재료비를 18% 절감했습니다.
이것이 바로정밀 금속 프레싱제공해야 하는 것: 도면을 충족하는 부품뿐만 아니라 비용과 일관성이 스트립 레이아웃과 다이에 맞게 설계된 부품입니다.
자주 묻는 질문
Q1: 정밀 금속 프레스에 대해 어느 정도의 공차를 유지할 수 있습니까?
A: 일반적인 공차는 구멍 위치와 굽힘 위치에서 ±0.05mm, 형태 높이에서 ±0.1mm, 코이닝 두께에서 ±0.02mm입니다. Burr 높이는 0.05mm 이상으로 제어됩니다. 평탄도는 부품 크기와 재질에 따라 달라집니다. 작은 브래킷의 경우 0.1mm가 가능합니다. 더 큰 부품에는 응력 완화 어닐링이 필요할 수 있습니다. 을 위한정밀 금속 프레싱, 공차는 프레스 톤수에만 영향을 미치는 것이 아니라 다이 품질, 프레스 안정성 및 재료 일관성의 함수입니다.
Q2: 다이 내 태핑 및 디버링을 사용하여 프레싱을 생산할 수 있습니까?
답: 그렇습니다. 프로그레시브 다이에는 탭핑 스테이션, 디버링 스테이션, 코이닝 스테이션이 포함될 수 있으므로 2차 작업 및 취급이 필요하지 않습니다. 인다이 태핑에는 안정적인 스트립 캐리어와 프레스 스트로크와 동기화된 태핑 장치가 필요합니다. 다이 내 디버링은 절단 가장자리를 코이닝하거나 면도하여 수행됩니다. 나사산 구멍이 있거나 엄격한 버 제한이 있는 정밀 금속 프레싱의 경우 다이 내 작업이 일관성을 향상시키고 단위 비용을 절감합니다.
Q3: 긴급 주문에는 어떤 문서가 제공됩니까?
A: 모든 주문에는 초도품 검사 보고서, 재료 인증서, 중요 기능에 대한 실제 측정값이 포함된 치수 보고서가 포함됩니다. 자동차 및 규제 대상 고객을 위해 프로세스 흐름, PFMEA, 제어 계획 및 기능 연구를 포함한 PPAP 문서를 제공합니다. 정밀 금속 프레싱 공급업체가 PPAP 또는 초도품 보고서를 제공할 수 없는 경우 품질 위험을 직접 감수해야 합니다. Nuote Metals는 ISO 9001:2015 시스템에 따라 전체 문서를 제공합니다.
핫 태그: 정밀 금속 프레스, 중국 정밀 프레스
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책