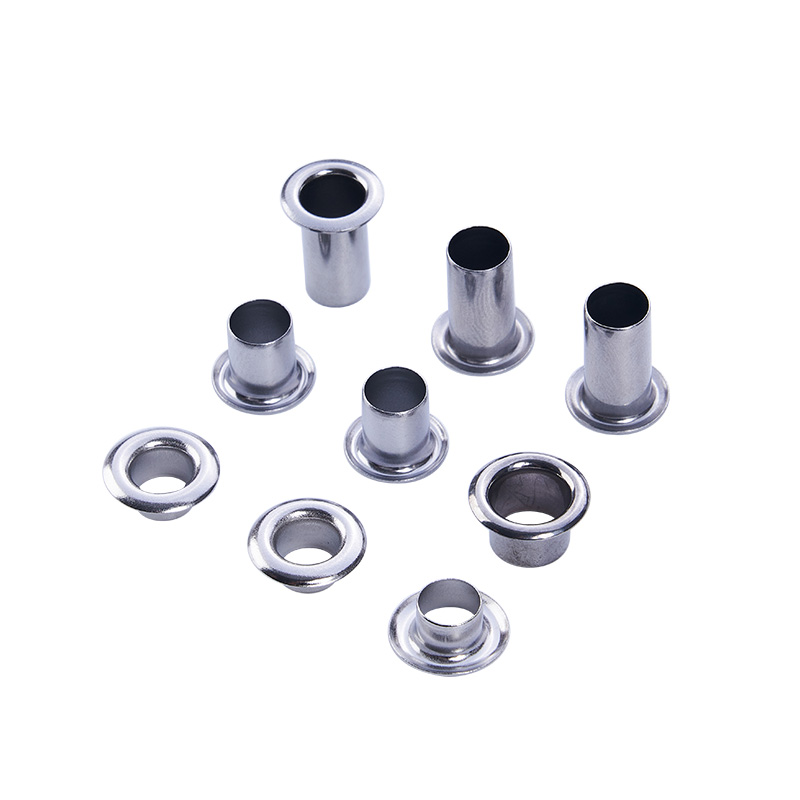
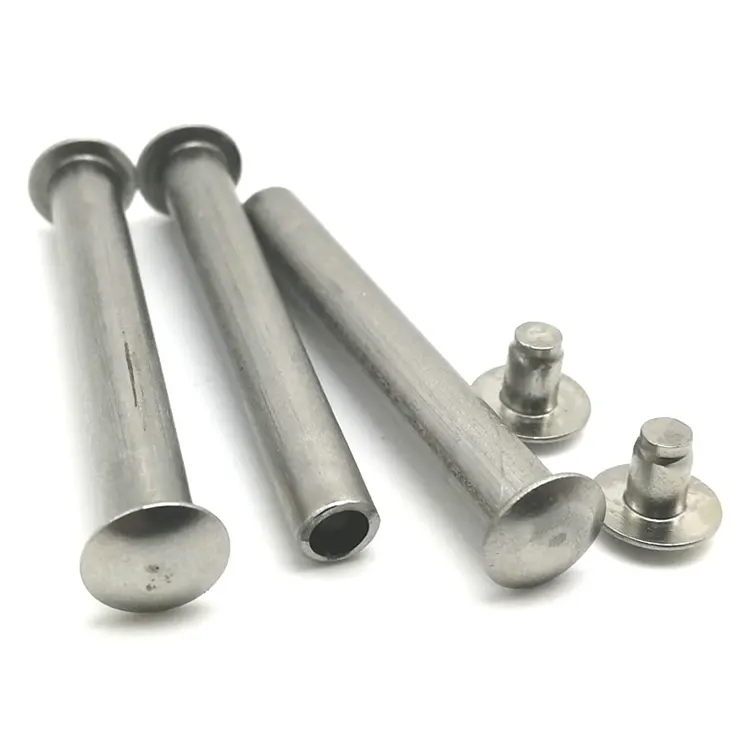

스탬프 알루미늄 부품
Nuote Metals는 전자, 자동차, 가전 제품 고객을 위한 스탬프 알루미늄 부품을 공급하는 중국 소재 공급업체입니다. 우리는 5052, 6061, 3003 알루미늄을 0.2mm에서 2.0mm 두께로 스탬핑합니다. 연마된 다이와 윤활 제어 기능을 사용하여 마모를 방지합니다. 아노다이징 처리가 완료된 표면, 평탄도 제어 및 PPAP 문서화가 가능합니다.
문의 보내기
제품 설명
알루미늄은 일반적인 스탬핑 용도에서 가장 가벼운 금속입니다. 열을 전도하고 부식에 강하며 다른 어떤 금속보다 양극 산화 처리를 더 잘 받아들입니다. 그렇기 때문에스탬핑 알루미늄 부품무게, 열 또는 외관이 중요한 전자 인클로저, 자동차 방열판, 가전제품 패널 및 LED 하우징에 나타납니다.
그러나 알루미늄은 강철과 황동에는 없는 두 가지 문제를 가져옵니다. 그것은 쓸려가고, 다이에 달라붙어 표면을 찢습니다. 그리고 양극 산화 처리 후 긁힘이 쉽게, 깊게, 눈에 띄게 나타납니다. 올바르게 측정되었으나 흠집이나 긁힌 자국이 있는 스탬프 알루미늄 부품은 외관 검사에 실패하거나 더 나쁜 경우 양극 산화 처리에 실패합니다. 결함이 산화물 층 아래에 영구적으로 남기 때문입니다.
Nuote Metals에서는 주요 품질 요구 사항으로 마모 제어 및 양극 산화 처리 준비를 통해 알루미늄에 스탬프를 찍습니다. 이 기사에서는 부품 유형, 합금, 중요한 표면 결함 및 부품이 양극 산화 처리기에 도달하기 전에 이를 제어하는 방법을 다룹니다.

부품 유형 - 스탬핑 알루미늄 부품의 용도
| 부품 유형 | 일반적인 합금 | 두께 범위 | 주요 요구 사항 | 대표적인 산업 |
|---|---|---|---|---|
| 열 차폐 | 5052, 3003 | 0.3~2.0mm | 형태 안정성, 눈에 보이는 표면에 골링 없음 | 자동차, 가전제품 |
| 인클로저 및 커버 | 5052, 6061 | 0.5~1.5mm | 평탄도, 아노다이징 준비 표면 | 전자, 계측 |
| 브래킷 및 클립 | 5052, 6061 | 0.5~2.0mm | 굽힘 각도, 구멍 위치 | 자동차, 가전제품 |
| LED 하우징 및 반사경 | 1100, 3003 | 0.2~1.0mm | 표면조도, 반사율 | 조명, 전자 |
| EMI 차폐 | 5052, 3003 | 0.2~0.8mm | 형태 높이, 전도성 | 전자, 통신 |
열 차폐열 순환 하에서도 형태를 유지해야 합니다. 스탬핑 작업으로 인해 부품이 가열될 때 뒤틀림을 유발하는 잔류 응력이 발생해서는 안 됩니다. 5052는 표준 합금으로 성형성과 내식성이 우수합니다.
인클로저 및 커버눈에 보이는 부분이다. 표면에는 흠집, 긁힘, 다이 자국이 없어야 합니다. 양극 산화 처리로는 결함을 숨길 수 없기 때문입니다. 그것은 그것들을 증폭시킵니다. 5052와 6061이 일반적입니다. 6061은 강도는 더 높지만 성형성은 떨어집니다.
브래킷 및 클립짐을 나르세요. 스프링백 후 굽힘 각도와 구멍 위치가 안정적이어야 합니다. 알루미늄은 강철보다 더 많이 스프링백되므로 다이의 보상이 중요합니다.
LED 하우징 및 반사경반사를 위해서는 매끄러운 표면이 필요합니다. 1100은 가장 순수한 알루미늄으로 반사율이 가장 높지만 가장 부드럽고 마모되기 쉽습니다. 연마된 금형과 엄격한 윤활 관리가 필요합니다.
EMI 차폐형태와 전도성을 결합합니다. 부품은 간격 없이 PCB에 장착되어야 합니다. 평탄도와 형태 높이가 중요한 요구 사항입니다.
알루미늄 합금 - 스탬핑 시 각각의 작용 방식
| 합금 | 성형성 | 힘 | 골치 아픈 위험 | 아노다이징 반응 | 최고의 응용 프로그램 |
|---|---|---|---|---|---|
| 1100 | 훌륭한 | 낮은 | 높음 - 가장 부드러움 | 우수 – 순수하고 밝은 마감 | 반사경, 장식 |
| 3003 | 좋은 | 낮음~보통 | 보통의 | 좋은 | 방열판, 커버 |
| 5052 | 좋은 | 보통의 | 보통의 | 좋음 – 약간의 색상 변화 | 일반 스탬핑, 해양 |
| 6061 | 공정한 | 높은 | 낮음~보통 | 보통 – 아노다이징 후 눈에 보이는 결 | 구조적 브래킷 |
1100 가장 순수한 알루미늄으로 최소 99%입니다. 쉽게 형성되고 양극 산화 처리되어 밝고 반사되는 마감 처리됩니다. 그러나 그것은 부드럽고 공격적으로 질식합니다. 연마된 다이와 빈번한 윤활이 필수입니다.
3003 강도를 위해 망간을 첨가합니다. 이는 잘 형성되고 적당한 내식성을 제공합니다. 방열판 및 커버용 범용 합금입니다.
5052 강도와 내식성을 위해 마그네슘을 첨가합니다. 가장 일반적인 스탬핑 합금으로 성형성, 강도 및 양극 산화 처리 반응이 균형을 잘 이루고 있습니다.
6061 마그네슘과 실리콘이 함유되어 있습니다. 네 가지 중 가장 높은 강도를 제공하지만 성형성이 낮고 양극 산화 처리 후 눈에 띄는 입자를 보여줍니다. 외관보다 강도가 더 중요한 구조용 브래킷에 사용됩니다.
스탬핑 알루미늄 부품을 망치는 두 가지 표면 결함
못살게 괴롭히는. 알루미늄이 다이에 달라붙습니다. 다이 표면이 연마되지 않거나 윤활이 충분하지 않으면 알루미늄이 다이로 옮겨져 부품 표면이 찢어집니다. 결과적으로 부품의 가장 눈에 띄는 표면에 거칠고 얼룩진 패치가 생기는 경우가 많습니다. 부품 치수를 변경하지 않고는 디버링이나 연마로 골링을 제거할 수 없습니다. 이는 반드시 예방되어야 합니다.
긁힌 자국. 알루미늄은 부드럽습니다. 다이의 칩, 거친 컨베이어 또는 부주의한 핸드오프로 인해 표면이 긁힐 수 있습니다. 철제 부분에 0.02mm 깊이의 흠집은 미용상입니다. 양극 처리된 알루미늄 부품에서는 눈에 띄게 어두운 선이 나타나며 부품이 폐기됩니다.
우리가 두 가지를 모두 제어하는 방법:
연마된 다이 표면– 다이 인서트는 성형 표면에서 Ra 0.1μm 이상으로 연마됩니다. 다이의 공구 흔적은 부품으로 전달됩니다.
윤활 제어– 일관된 윤활막은 금속 간 접촉을 방지합니다. 우리는 알루미늄에 수성 윤활제를 사용합니다. 유성 윤활제는 양극 산화 처리 전에 표면을 얼룩지게 할 수 있습니다.
다이의 칩 관리– 다이 캐비티에 남아 있는 칩은 다음 스트로크에서 부품을 긁습니다. 우리는 각 스테이션에서 공기 분사 및 진공 대피를 사용합니다.
장갑을 끼고 취급– 프레스에서 포장 상자까지 부품은 깨끗한 장갑으로 취급됩니다. 맨손으로 사용하면 오일이 남아 아노다이징이 고르지 않게 됩니다.
공차 및 품질 – 스탬프 알루미늄 부품에 대한 제어 사항
| 특성 | 일반적인 공차 | 측정 방법 |
|---|---|---|
| 구멍 위치 | ±0.05mm | 광학 비교기, CMM |
| 벤드 위치 | ±0.05mm | 광학 비교기, CMM |
| 굽힘 각도 | ±0.5° | 광학 비교기, 각도 게이지 |
| 형태 높이 | ±0.1mm | 높이 게이지, CMM |
| 평탄 | 0.1mm(소형 부품) | 정반, CMM |
| 표면 결함 | 긁힘 없음, 긁힘 없음 >0.02mm | 10× 배율 이하의 시각 |
평탄인클로저와 쉴드에 매우 중요합니다. 성형 응력의 균형이 맞지 않으면 알루미늄이 취출된 후 휘어집니다. 우리는 응력 완화 어닐링, 다이 조정 또는 최종 스테이션에서 부품을 평평하게 코이닝하여 평탄도를 제어합니다.
굽힘 각도스프링백의 영향을 받습니다. 알루미늄은 합금과 성질에 따라 2~4° 뒤로 튀어 나옵니다. 우리는 다이를 과도하게 구부려 보정합니다. 이는 다이를 절단하기 전에 테스트 스트립에서 확인됩니다.
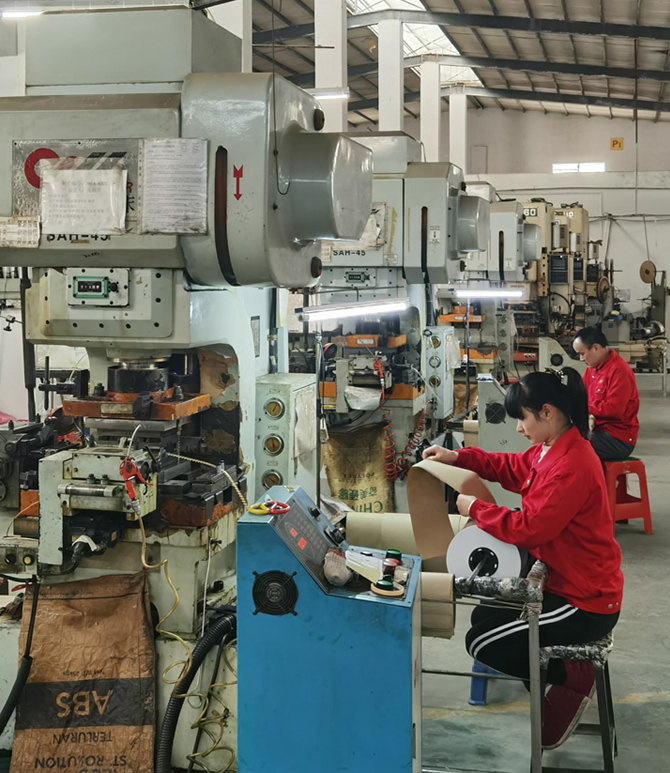
실제 예 – 가시 표면에 마모가 있는 5052 열 차폐
독일의 한 가전제품 제조업체는 0.8mm 두께, 두 개의 굴곡, 흠집이나 긁힘이 없는 눈에 보이는 표면을 갖춘 5052 알루미늄 방열판이 필요했습니다. 이전 공급업체는 표준 다이 윤활을 사용하여 부품을 운영했습니다. 스테이션 3의 눈에 보이는 표면에 마모가 나타났고 부품 중 12%가 외관 검사에 실패했습니다.
우리가 다르게 한 일:
- 모든 성형 표면에서 다이 인서트를 Ra 0.1μm로 연마하여 마모를 일으킨 공구 흔적을 제거했습니다.
- 각 스트로크마다 일관되게 도포되는 수성 윤활제로 전환되었습니다. 오일 얼룩이 없고 금속 간 접촉이 없습니다.
- 다음 스트로크 전에 알루미늄 칩을 배출하기 위해 스테이션 3에 공기 분사 장치를 추가했습니다.
- 200개마다 10배율로 표면 품질을 검증했습니다.
- 외관상의 불량률 없이 600,000개를 배송했습니다. 고객은 들어오는 육안 검사를 제거했습니다.
이것이 바로스탬핑 알루미늄 부품도면을 충족하는 부품뿐만 아니라 양극 처리 후에도 살아남는 표면을 제공해야 합니다. 왜냐하면 알루미늄 부품을 망치는 결함은 치수 결함이 아니라 표면 결함이기 때문입니다.
자주 묻는 질문
Q1: 스탬핑 중에 알루미늄이 갈라지는 이유는 무엇이며 어떻게 방지합니까?
A: 알루미늄이 압력을 받아 다이 표면으로 이동할 때 마모가 발생합니다. 이는 공구에 용접되어 부품 표면이 찢어집니다. 예방하려면 세 가지가 필요합니다: 연마된 다이 표면(Ra 0.1μm 이상), 일관된 윤활(알루미늄의 경우 수성), 칩 배출(각 스테이션의 공기 분사 또는 진공). 표면이 눈에 보이는 스탬핑 알루미늄 부품의 경우 마모는 양극 산화 처리로 인해 영구적으로 발생하는 외관상의 결함입니다. 우리는 부품에 스탬프를 찍은 후가 아닌 다이에서 이를 제어합니다.
Q2: 양극 산화 처리할 알루미늄 부품에 스탬프를 찍을 수 있나요?
A: 그렇습니다. 그리고 우리는 양극 산화 처리를 위해 특별히 표면을 준비합니다. 아노다이징은 긁힘이나 흠집을 숨기지 않습니다. 그것은 그것들을 증폭시킵니다. 다이 인서트를 연마하고, 윤활을 제어하고, 칩을 배출하고, 부품을 장갑으로 다루어 오염을 방지합니다. 을 위한스탬핑 알루미늄 부품양극 산화 처리될 제품은 배송 전에 10배 확대율로 표면을 검사합니다. 왜냐하면 원시 알루미늄의 육안 검사를 통과한 결함은 양극 산화 처리 후에 눈에 보이는 불량품이 되기 때문입니다.
Q3: 스탬프 알루미늄 부품의 경우 5052와 6061의 차이점은 무엇입니까?
답변: 5052는 더 나은 성형성과 더 일관된 양극 산화 처리 반응을 제공합니다. 이는 열 차폐, 커버 및 일반 스탬핑을 위한 표준 선택입니다. 6061은 강도는 더 높지만 성형성이 낮고 양극 처리 후 눈에 보이는 입자를 보여줍니다. 이는 외관보다 강도가 더 중요한 구조용 브래킷에 사용됩니다. 을 위한스탬핑 알루미늄 부품외관상 요구 사항이 있는 경우 일반적으로 5052가 더 나은 선택입니다. 우리는 합금을 추천하기 전에 단지 강도 요구사항뿐만 아니라 신청서를 검토합니다.
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.


X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책