
딥드로잉 금속 스탬핑
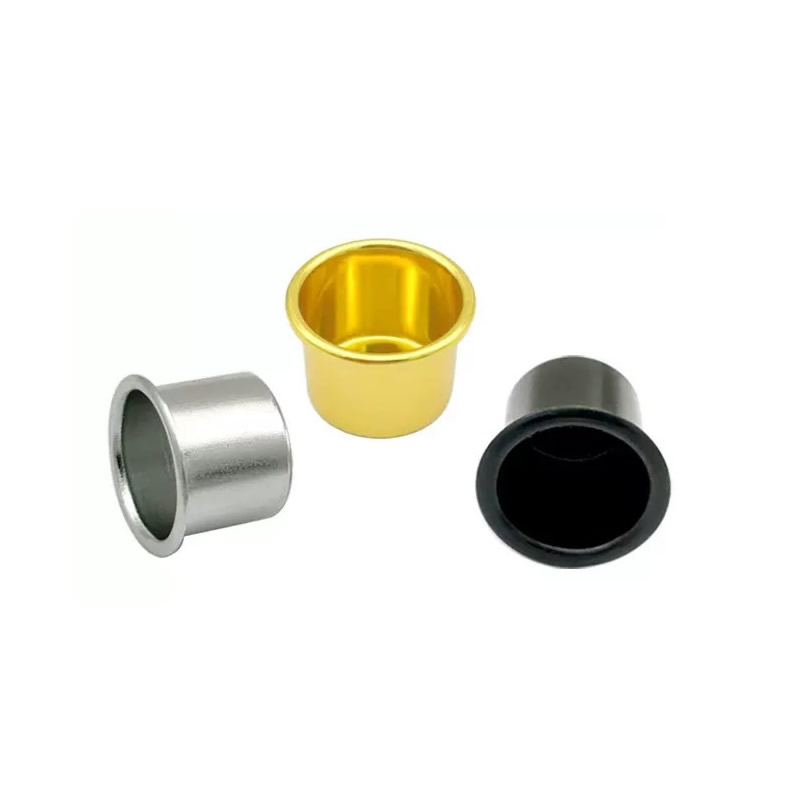
깊게 그려진 부품은 플랜지 주름이나 측벽 찢어짐이라는 두 가지 방법 중 하나로 파손됩니다. 둘 다 블랭크 홀더 힘, 다이 반경 및 윤활이라는 동일한 세 가지 변수에 의해 제어됩니다. Nuote Metals는 이러한 변수를 각 재료 및 인발 단계에 맞춰 중국에서 딥 드로잉 금속 스탬핑을 생산합니다. 0.1mm ~ 6.0mm 두께의 컵, 쉘 및 하우징. PPAP가 문서화되었습니다.
문의 보내기
제품 설명
딥드로잉 부품은 두 가지 방법 중 하나로 실패합니다. 플랜지에 주름이 집니다. 블랭크 홀더가 재료를 평평하게 유지하지 못하기 때문에 재료가 휘어집니다. 또는 측벽이 찢어집니다. 펀치 힘이 너무 높고 다이 반경이 너무 날카로워 재료가 성형 한계를 넘어 늘어납니다. 주름과 찢어짐은 반대의 실패입니다. 하나는 너무 약한 구속에서 발생하고 다른 하나는 너무 많은 힘에서 발생합니다.
딥 드로잉 금속 스탬핑은 주름을 방지할 수 있을 만큼 플랜지를 평평하게 유지하는 동시에 측벽을 찢지 않고 재료가 다이 안으로 흐르도록 하는 두 가지 실패의 균형을 맞추는 프로세스입니다. 균형은 블랭크 홀더 힘, 다이 반경 및 윤활이라는 세 가지 변수에 의해 제어됩니다. 세 가지 모두 재료와 드로잉 단계에 일치하면 부품이 깔끔하게 드로잉됩니다. 하나가 잘못되면 부품이 실패하고 실패 모드는 어떤 변수를 변경해야 하는지 알려줍니다.
Nuote Metals에서는 블랭크 홀더 힘, 다이 반경, 각 재료 및 인발 단계에 맞는 윤활을 사용하여 딥 드로잉된 금속 부품을 생산합니다. 이 기사에서는 두 가지 실패 모드, 세 가지 변수 및 딥 드로잉 부품을 승인하기 전에 확인해야 할 사항을 다룹니다.

주름 vs. 찢어짐 - 실패를 읽는 방법
실패 모드는 어떤 변수가 잘못되었는지 알려줍니다. 주름진 플랜지와 찢어진 측벽은 동일한 문제가 아니며 수정 방법도 동일하지 않습니다.
| 실패 모드 | 그것이 나타나는 곳 | 근본 원인 | 조정할 사항 |
|---|---|---|---|
| 플랜지 주름 | 외부 가장자리, 블랭크 홀더와 다이 사이 | 블랭크 홀더 힘이 너무 낮거나 너무 높음 | 스테이지에 맞게 블랭크 홀더 힘을 조정하세요. |
| 측벽 찢어짐 | 펀치 노즈, 하단 모서리 | 다이 반경이 너무 날카롭고 마찰이 너무 높음 | 다이 반경 증가, 윤활 개선 |
| 벽이 얇아짐 | 펀치 노즈, 측벽 | 재료에 비해 드로잉 비율이 너무 공격적입니다. | 단계별 연신비율 감소 |
| 오렌지 껍질 | 측벽 표면 | 거친 입자 구조, 불충분한 어닐링 | 재료 입자 크기 확인, 드로잉 전 어닐링 |
블랭크 홀더가 플랜지를 제어하지 못할 때 플랜지 주름이 발생합니다. 힘이 너무 약하면 재료가 휘어집니다. 힘이 너무 세면 재료가 흐르지 못하고 다음 뽑기에서 측벽이 찢어집니다. 힘은 무대와 일치해야합니다.
측벽 찢어짐은 가장 변형이 심한 지점인 펀치 노즈에서 발생합니다. 원인은 날카로운 다이 반경, 높은 마찰 또는 공격적인 연신 비율입니다. 해결책은 블랭크 홀더에 더 많은 힘을 가하는 것이 아니라 찢어짐을 더욱 악화시킵니다.
벽이 얇아지는 것은 찢어짐의 전조입니다. 벽이 찢어지기 전에 얇아집니다. 펀치 노즈의 벽 두께가 블랭크 두께의 80% 미만으로 떨어지면 해당 부품은 다음 그리기 단계에서 위험에 처하게 됩니다.
이러한 부품의 경우 고장 모드는 진단이며, 어떤 변수를 변경해야 하는지 알려줍니다. 찢어진 부분을 고치기 위해 블랭크 홀더의 힘을 증가시키는 공급업체는 찢어진 부분을 더욱 악화시킬 것입니다. 주름을 고치는 힘을 줄이는 공급자는 주름을 더욱 악화시킬 것입니다.
변수 1 – 블랭크 홀더의 힘: 주름 조절
블랭크 홀더는 펀치가 재료를 다이 안으로 밀어넣는 동안 플랜지를 평평하게 유지합니다. 힘은 주름을 방지할 만큼 충분히 높아야 하지만 재료가 찢어지지 않고 안쪽으로 흐를 수 있을 만큼 낮아야 합니다.
재료와 스테이지에 따라 블랭크 홀더 힘이 어떻게 변하는가:
- 첫 번째 뽑기 - 가장 높은 힘 - 플랜지가 가장 크고 주름이 생기기 쉽습니다.
- 두 번째 드로우 - 더 낮은 힘 - 플랜지가 더 작고 재료가 이미 가공 경화되어 있습니다.
- 스테인레스강 – 탄소강보다 더 높은 힘 – 스테인레스 가공은 더 빨리 경화되고 흐름에 저항합니다.
- 알루미늄 – 강철보다 힘이 적습니다. 알루미늄은 더 쉽게 흐르고 주름도 덜 발생합니다.
우리가 통제하는 방법:
- 기계식 스프링이 아닌 압력 제어 기능이 있는 유압식 블랭크 홀더 쿠션입니다.
- 그리기 단계당 힘 세트 - 전체 시퀀스에 대한 단일 설정이 아닙니다.
- 다이 내 힘 모니터링 - 로드 셀이 힘의 변화를 감지하고 프레스에 조정 신호를 보냅니다.
이 작업에서 블랭크 홀더 힘은 단일 숫자가 아닙니다. 이는 드로우 단계와 재료에 따라 변경되는 프로파일입니다.
변수 2 – 다이 반경: 찢김 제어
다이 반경은 재료가 다이에 들어갈 때 흐르는 곡률입니다. 날카로운 반경은 변형을 집중시킵니다. 재료는 반경에서 더 많이 늘어나고 측벽은 펀치 노즈에서 찢어집니다. 반경이 클수록 변형이 분산됩니다.
재료별 최소 다이 반경:
- 탄소강 – ≥6× 재료 두께
- 스테인레스 스틸 – ≥8× 재료 두께
- 알루미늄 – ≥4× 재료 두께
- 구리 – ≥5× 재료 두께
우리가 통제하는 방법:
- 재료 및 두께별로 다이 반경이 지정됩니다. 이는 모든 부품에 대한 표준 값이 아닙니다.
- 다이 인서트 교체 가능 - 첫 번째 시도에서 찢어진 경우 전체 다이를 재구성하지 않고도 반경을 늘릴 수 있습니다.
- Ra 0.2μm로 연마된 반경 - 거친 반경은 마찰과 찢어짐 위험을 증가시킵니다.
딥 드로잉의 경우 다이 반경은 세부 사항이 아닙니다. 드로잉하는 부품과 찢어지는 부품의 차이입니다.
변수 3 – 윤활: 마찰 제어
블랭크와 다이 사이의 마찰은 재료가 얼마나 쉽게 흐르는지를 제어합니다. 마찰이 너무 심하면 재료가 흐름에 저항하고 펀치력이 증가하며 측벽이 찢어집니다. 마찰이 너무 적음 - 재료가 너무 쉽게 흐르고 블랭크 홀더가 플랜지를 제어할 수 없습니다.
재질별 윤활제:
- 탄소강 – 표준 수성 또는 유성 드로잉 윤활제.
- 스테인레스 스틸 – 피막 강도가 높은 윤활제 – 필름이 부서지면 스테인리스 갈래가 됩니다.
- 알루미늄 – 수성 윤활제 – 유성 윤활제는 양극 산화 처리 전에 표면을 얼룩지게 할 수 있습니다.
- 구리 - 고점도 윤활제 - 구리는 쉽게 갤링되므로 블랭크에 남아 있는 필름이 필요합니다.
우리가 통제하는 방법:
- 모든 금속에 단일 윤활제가 아닌 재료에 맞는 윤활제.
- 필름 두께 제어 - 홍수가 아닌 일관된 필름.
- 어닐링 전 세척 - 잔류 윤활제는 용광로에서 탄화되어 다음 인발에 영향을 줄 수 있습니다.
실제 예 – 플랜지 주름이 있는 304 스테인리스 딥 드로잉 하우징
독일의 한 펌프 제조업체는 벽 두께가 1.5mm, 드로우 깊이가 45mm이고 주름이 없는 플랜지를 갖춘 304 스테인리스 하우징이 필요했습니다. 이전 공급업체는 두 단계로 하우징을 그렸습니다. 첫 번째 뽑을 때 플랜지에 주름이 생겼고, 공급업체는 이를 고정하기 위해 블랭크 홀더의 힘을 늘렸습니다. 주름은 사라졌으나 2차 드로우에서 펀치노즈에 측벽이 찢어졌다.
우리가 다르게 한 일:
- 첫 번째 뽑기에서 블랭크 홀더의 힘을 줄였습니다. 주름은 힘이 너무 약하지 않고 너무 과해서 발생했습니다. 그 힘은 플랜지를 압축하고 흐름을 제한하고 있었습니다.
- 다이 반경을 6×에서 9× 재료 두께로 늘렸습니다. 더 날카로운 반경은 펀치 노즈에 변형을 집중시켰습니다.
- 스테인레스용 고막 강도 윤활제로 교체 - 표준 윤활제는 드로우 압력으로 인해 파손되었습니다.
- 드로우 사이에 중간 어닐링을 추가하여 두 번째 드로우 전에 연성을 복원했습니다.
- 주름 0개, 찢어짐 0개로 180,000개를 배송했습니다. 고객은 입고 검사를 로트당 5개 샘플로 조정했습니다. CMM 및 평탄도 데이터가 품질 기록으로 승인되었습니다.
이것이 딥드로잉 금속 스탬핑이 제공하는 것입니다:단순히 정확하게 측정하는 컵이 아니라 플랜지가 평평하고 측벽이 손상되지 않은 부품입니다. 세 가지 변수가 시행착오를 통해 조정되지 않고 재료와 드로잉 단계에 맞춰졌기 때문입니다.
표준 참조:더 엄격한 설명선이 지정되지 않는 한 연신 비율과 다이 반경은 DIN 8584(딥 드로잉 프로세스 표준) 및 ISO 2768-mK를 따릅니다. 프레스 장비: Aida 및 Schuler 서보 프레스는 100~600톤입니다.
자주 묻는 질문
Q1: 딥드로잉 금속 스탬핑에서 플랜지에 주름이 생기는 이유는 무엇입니까?
A: 블랭크 홀더 힘이 드로우 단계와 일치하지 않을 때 플랜지 주름이 발생합니다. 힘이 너무 약하면 재료가 휘어집니다. 힘이 너무 세면 재료가 흐르지 못하고 다음 뽑기에서 측벽이 찢어집니다. 힘을 증가시키면 찢어짐이 발생하는 경우 실제 문제는 블랭크 홀더가 아니라 다이 반경이나 윤활입니다. 딥 드로잉 금속 스탬핑의 경우 주름과 찢어짐은 반대의 실패입니다. 근본 원인을 잘못 진단하면 하나를 수정하면 다른 문제가 발생할 수 있습니다.
Q2: 펀치 노즈에서 측벽이 찢어지는 이유는 무엇입니까?
A: 측벽 찢어짐은 변형률이 가장 높은 지점에서 발생합니다. 원인은 다음과 같습니다: 너무 날카로운 다이 반경, 불충분한 윤활, 연신 비율이 너무 공격적이거나 재료가 불충분하게 어닐링됨. 해결책은 블랭크 홀더에 더 많은 힘을 가하는 것이 아니라 찢어짐을 더욱 악화시킵니다. 수정 사항은 더 큰 다이 반경, 더 나은 윤활, 더 낮은 연신 비율 또는 추가 어닐링입니다. 찢어진 위치는 어떤 변수가 잘못되었는지 알려줍니다. 펀치 노즈에서는 긴장입니다. 다이 반경에서는 마찰입니다.
Q3: 딥드로잉 금속 부품의 비용을 높이는 요인은 무엇입니까?
A: 세 가지 요소: 연신 단계 수, 어닐링 주기, 다이 복잡성. 3번의 드로우와 2번의 어닐링이 필요한 부품은 1번의 드로우가 필요한 부품보다 비용이 더 많이 듭니다. 즉, 프레스 시간, 어닐링 시간, 단계 간 처리 비용이 추가됩니다. 다이 반경과 블랭크 홀더 쿠션으로 인해 툴링 비용이 추가됩니다. 유압 쿠션은 기계식 스프링보다 비쌉니다. 우리는 견적과 함께 비용 분석을 제공하여 어느 단계가 가격을 주도하는지 보여줍니다.
Q4: 딥드로잉 금속 부품의 최소 주문 수량은 얼마입니까?
A: 새로운 딥 드로잉 다이의 경우 최소 주문량은 일반적으로 30,000개입니다. 그 이하에서는 툴링 비용이 지배적입니다. 프로토타입 또는 소량 생산의 경우 단일 단계 드로우 또는 회전 방식으로 최소 1,000개 부품을 생산할 수 있습니다. 이미 생산 중인 부품의 경우 반복 주문은 최대 10,000개까지 가능합니다. 올바른 툴링 접근 방식을 권장하기 전에 볼륨과 연신 비율을 검토합니다.
Q5: 딥 드로잉이 올바른 프로세스가 아닌 경우는 언제인가요?
A: 딥 드로잉은 다음과 같은 경우 올바른 선택이 아닙니다. (1) 드로잉 깊이가 직경의 0.5배 미만입니다. 홈이 형성된 표준 스탬핑이 더 저렴합니다. (2) 수량은 5,000개 미만입니다. 공구 비용을 상각할 수 없으며 회전 또는 기계 가공이 더 경제적일 수 있습니다. (3) 재료가 직경에 비해 너무 두껍습니다. 펀치 힘이 프레스 용량을 초과하여 열간 성형 또는 가공이 필요합니다. 딥 드로잉 금속 스탬핑의 경우, 툴링에 투자하기 전에 공정이 적합하지 않은 경우 알려드립니다.
Q6: 주문하기 전에 DFM 피드백을 제공할 수 있습니까?
답: 그렇습니다. 재료, 두께, 드로우 깊이 및 플랜지 요구 사항이 포함된 도면을 보내주십시오. 우리 엔지니어링 팀은 드로잉 비율을 계산하고, 재료에 대한 다이 반경을 확인하고, 부품이 예상한 단계 수로 드로잉될 수 있는지, 또는 더 많은 어닐링이나 더 큰 블랭크가 필요한지 확인합니다. 직경의 1.5배보다 큰 연신 깊이의 경우 생산 툴링을 시작하기 전에 테스트 스트립이나 첫 번째 제품을 권장할 수 있습니다.
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.


X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책