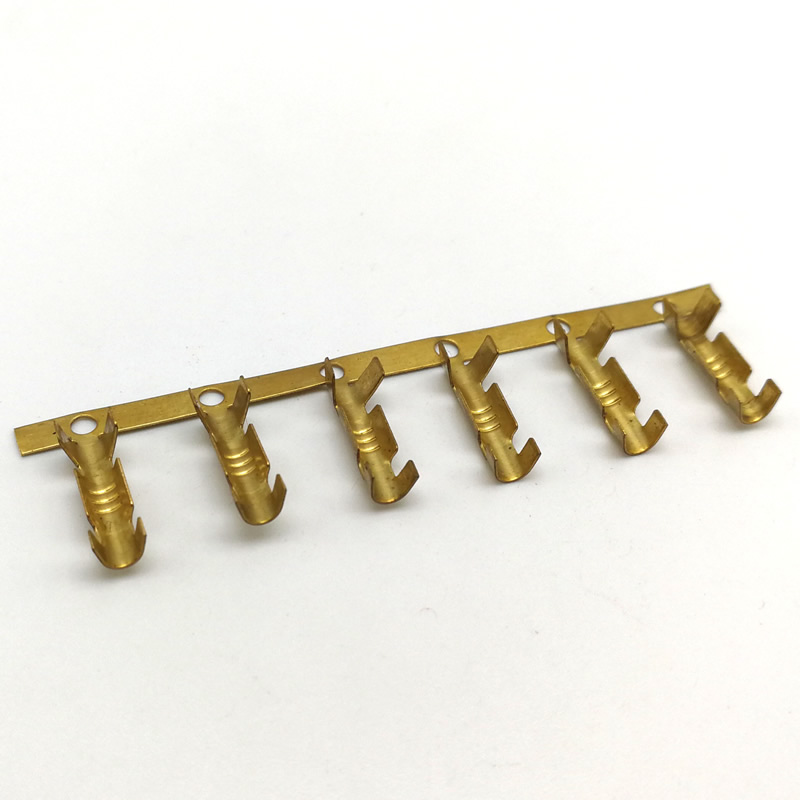
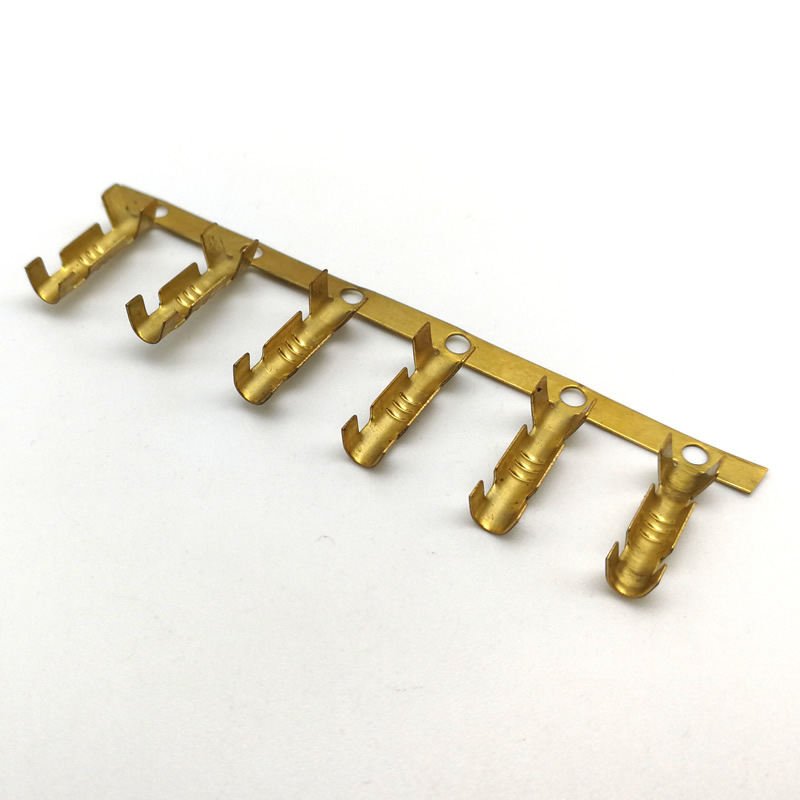
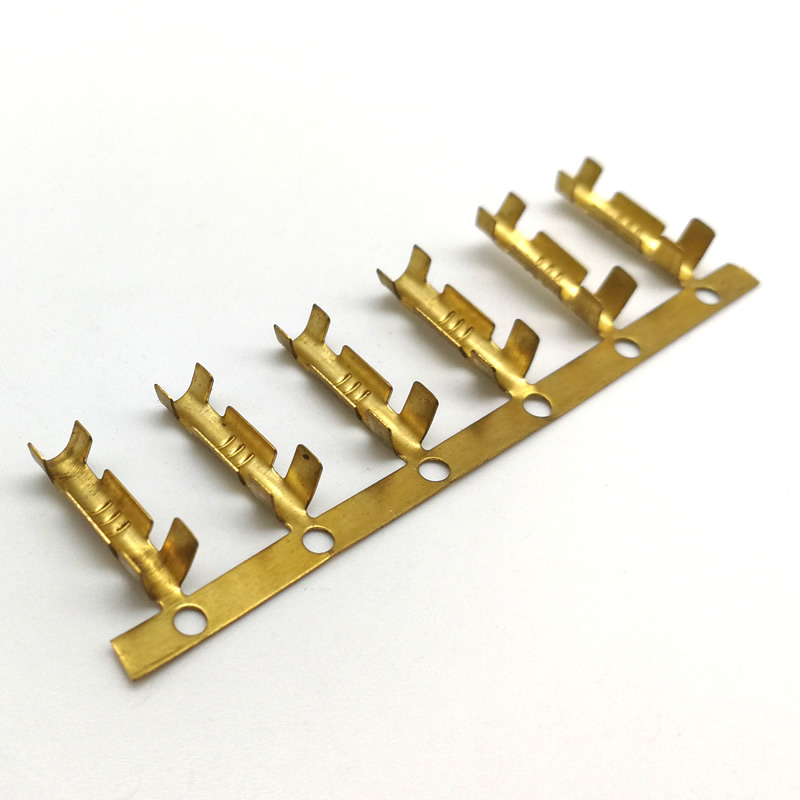
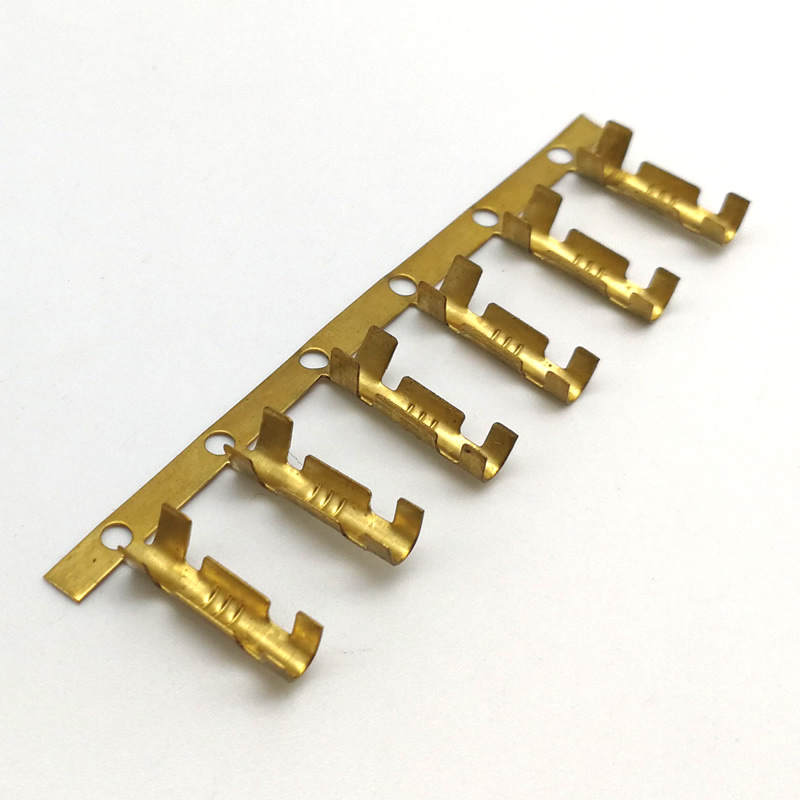
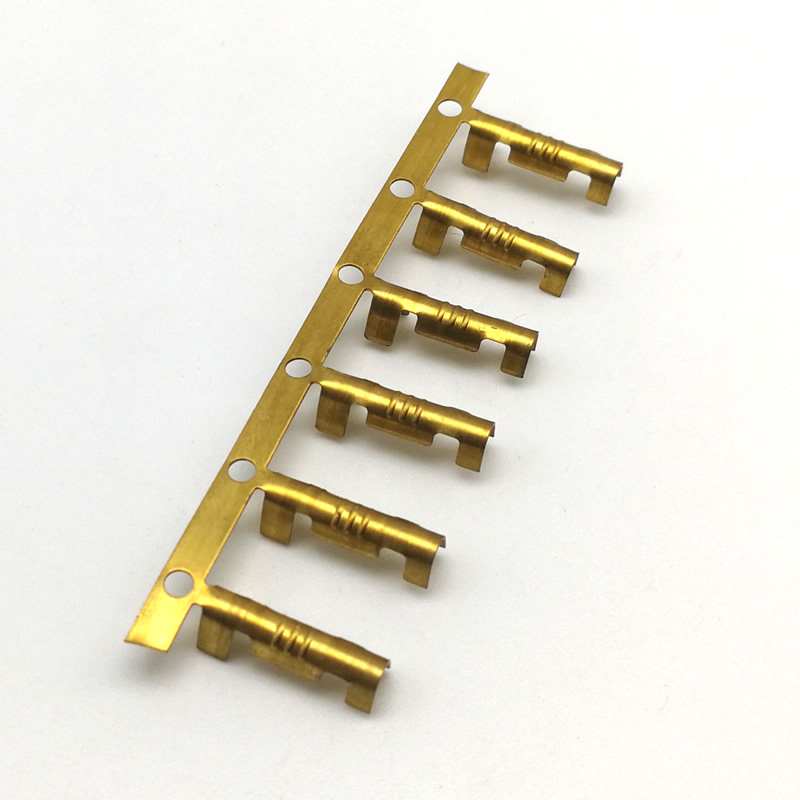
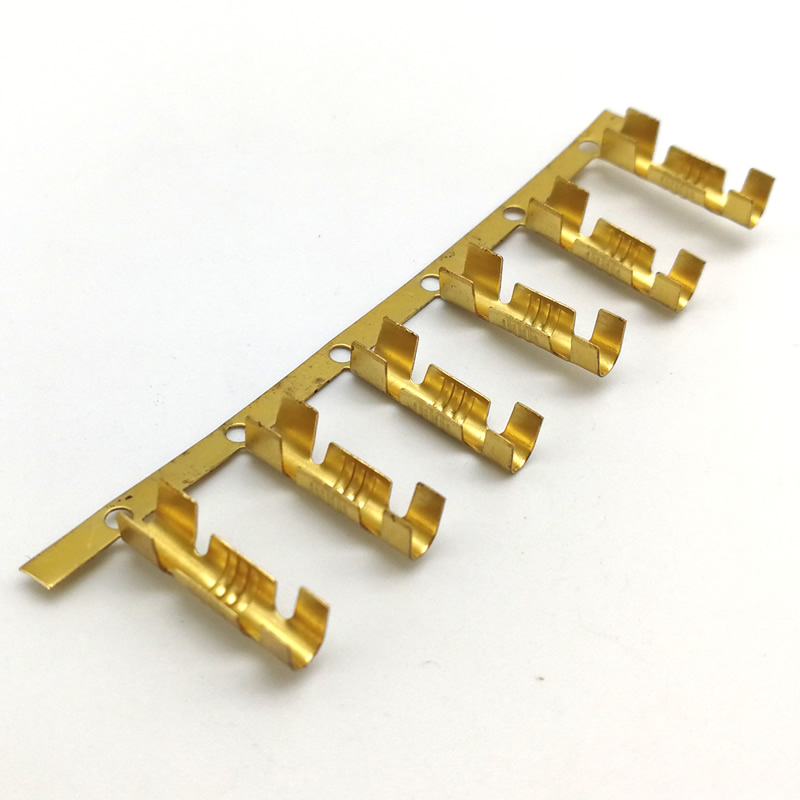
압착 황동 단자
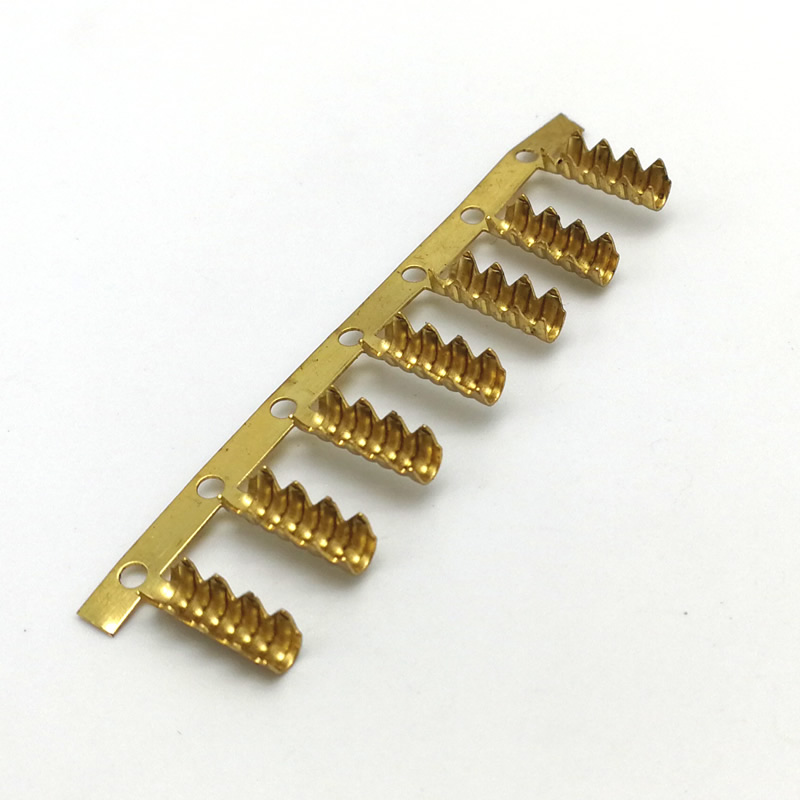
황동 압착 단자는 모양으로 판단되지 않고 압착 후 연결 방식으로 판단됩니다. 압착 높이, 압착 폭, 인장력에 따라 단자가 20년 동안 전선을 고정할지 아니면 첫 번째 진동 주기에서 실패할지 여부가 결정됩니다. Nuote Metals는 단자, 전선 및 완성된 압착에서 IEC 60352-2에 따라 검증된 압착 높이와 인장력을 갖춘 압착 황동 단자를 중국에서 생산합니다. 황동 C26000 및 C26800.
문의 보내기
제품 설명
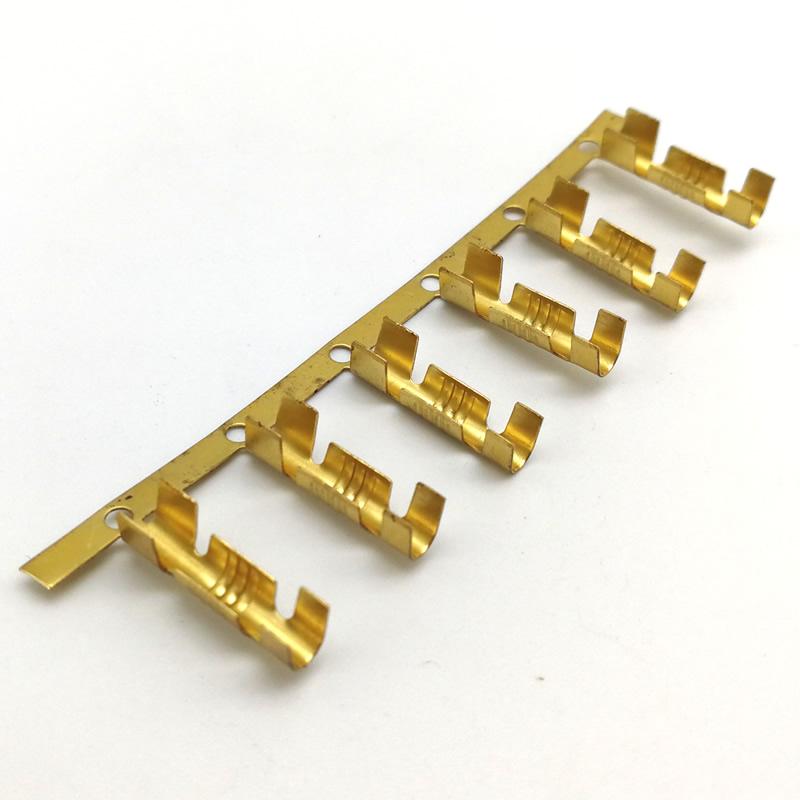
압착 황동 단자는 자동차 하니스, 가전제품 배선 및 산업용 제어 패널에서 와이어와 장치 사이를 연결합니다. 스탬핑이 아닌 압착으로 판단됩니다. 정확하게 측정하지만 압착이 제대로 되지 않는 터미널은 현장에서 오류가 발생하기를 기다리고 있습니다.
Nuote Metals에서는 스탬핑된 치수뿐 아니라 압착 매개변수가 검증된 압착 단자를 생산합니다. 이 기사에서는 세 가지 압착 매개변수, 황동 등급 선택, 압착성에 영향을 미치는 도금, 압착 단자 배송을 수락하기 전에 확인해야 할 사항에 대해 다룹니다.
연결을 결정하는 세 가지 압착 매개변수
압착은 제어된 변형입니다. 터미널 배럴이 와이어 가닥 주위로 압축되고 금속이 가닥 사이의 틈으로 흘러 들어갑니다. 압착의 품질은 세 가지 매개변수에 따라 달라집니다.
| 매개변수 | 제어 대상 | 일반적인 사양 | 측정 방법 |
|---|---|---|---|
| 압착 높이 | 배럴의 압축비 | 공칭 ±0.05mm | 압착 높이 게이지, 광학 비교기 |
| 압착 폭 | 배럴과 와이어 사이의 접촉 면적 | 공칭 ±0.1mm | 압착 폭 게이지 |
| 당기는 힘 | 연결의 기계적 강도 | IEC 60352-2에 따라, 와이어 게이지 기준 | 인장 시험기 |
압착 높이가장 중요한 매개 변수입니다. 너무 높으면 배럴이 충분히 압축되지 않고 가닥이 느슨해지며 당기는 힘이 실패합니다. 너무 낮음 - 배럴이 과도하게 압축되어 가닥이 손상되고 저항이 상승합니다. 공칭 압착 높이는 와이어 게이지와 단자 배럴 두께에 따라 설정되며 ±0.05mm로 유지되어야 합니다.
압착 폭h는 접촉 면적을 결정합니다. 너무 좁음 - 접촉 면적이 작고 저항이 증가합니다. 너무 넓으면 배럴이 구부러질 수 있습니다. 너비는 터미널 단독으로 설정되는 것이 아니라 압착 공구에 의해 설정됩니다.
당기는 힘은 결과입니다— 압착 높이와 너비가 올바른지 확인하는 테스트입니다. 인장력 요구 사항은 와이어 게이지에 따라 다릅니다. 0.5mm² 와이어의 경우 최소값은 일반적으로 60~80N입니다. 2.5mm² 와이어의 경우 200~250N. 테스트는 파괴적입니다. 모든 터미널이 아닌 모든 배치의 샘플에 대해 수행됩니다.
압착 황동 단자의 경우 압착 높이와 너비가 공정 매개변수이며 인장력이 그 증거입니다. 인장력 보고 없이 터미널을 배송하는 공급업체는 연결을 확인하는 것이 아니라 스탬핑을 확인하는 것입니다.
황동 등급 선택 – C26000이 항상 답은 아닌 이유
압착 단자는 황동으로 스탬프 처리되지만 황동 등급에 따라 단자 압착 방식, 응력 완화에 대한 저항성, 현장에서의 성능이 결정됩니다.
| 등급 | 구리/아연 | 압착성 | 스트레스 완화 저항 | 일반적인 응용 |
|---|---|---|---|---|
| C26000 | 70/30 | 우수함 - 부드럽고 쉽게 형성됨 | 보통의 | 일반 배선, 소비자 |
| C26800 | 65/35 | 좋다 - 약간 더 어렵다 | 보통의 | 자동차, 가전제품 |
| C22000 | 90/10 | 공정함 - 더 단단하고 탄력 있음 | 좋은 | 고신뢰성, 산업용 |
C26000(카트리지 황동)은 압착 단자의 표준으로 구리 70%, 아연 30%입니다. 이는 균열 없이 압착할 수 있을 만큼 부드럽고 압착하는 동안 경화됩니다. 압착된 연결은 어닐링된 단자보다 더 강합니다. 그러나 C26000은 고온에서 응력이 완화됩니다. 고온 응용 분야에서는 시간이 지남에 따라 접촉력이 떨어집니다.
C26800(황동)은 약간 더 단단합니다(65/35 구리-아연). 압착은 잘 되지만 약간 더 높은 압착력이 필요합니다. 온도가 적당한 자동차 및 가전제품 단자에 사용됩니다.
C22000(상업용 청동)은 90/10 구리-아연으로 C26000보다 단단하고 탄력이 있습니다. 응력 완화에 더 잘 저항하지만 압착하기가 더 어렵습니다. 압착 높이가 너무 낮으면 배럴이 깨질 수 있습니다. 이는 연결이 수십 년 동안 유지되어야 하는 신뢰성이 높은 산업용 단말기에 사용됩니다.
절충안:더 부드러운 황동(C26000)은 쉽게 압착되지만 온도에서는 느슨해집니다. 더 단단한 황동(C22000)은 이완에 저항하지만 지나치게 압착하면 균열이 발생합니다. 등급은 스탬핑에만 사용되는 것이 아니라 용도에 맞게 선택됩니다.
표준 참조:압착 품질은 IEC 60352-2(무납땜 연결 - 압착 연결)에 따라 검증되었습니다. 인장력 요구 사항은 와이어 커넥터의 경우 UL 486A를 따르고 인장 테스트의 경우 EIA-364-38을 따릅니다.
도금 – 주석 두께가 압착성에 미치는 영향
압착 단자의 도금은 장식용이 아닙니다. 도금에 따라 접촉 저항, 내부식성 및 압착성이 결정됩니다. 너무 얇은 주석 도금은 압착 중에 마모됩니다. 너무 두껍고 압착 굴곡부에서 도금이 깨졌습니다.
주석 도금은 압착 황동 단자 두께 5~10μm의 표준입니다. 납땜이 가능하고 부식에 강하며 압착이 잘 됩니다. 그러나 두께를 제어해야 합니다. 15μm 주석 층은 5μm 층보다 부서지기 쉽고 압착 굴곡부에서 균열이 발생합니다.
우리가 그것을 통제하는 방법:
- XRF에 의한 도금 두께 - 모든 배치에서 확인됨(5–10μm)
- 생산 전 압착 시험 - 샘플 단자를 압착하고 절단하여 구부러진 부분에서 도금이 깨지지 않는지 확인합니다.
- 릴투릴 도금 - 균일한 두께, 취급 시 손상 없음.
압착 황동 단자의 경우 도금은 후처리 단계가 아닌 압착 공정의 일부입니다. 압착 부분에 금이 간 도금이 있는 단자는 부식 부위입니다. 모재 금속이 노출되어 연결이 실패합니다.
실제 예 – 0.1mm 압착 높이에서 인장력 실패
독일의 한 자동차 Tier-1 공급업체는 IEC 60352-2에 따라 인장력이 최소 120N인 0.75mm² 와이어용 압착 황동 단자가 필요했습니다. 이전 공급업체는 단자에 정확하게 스탬프를 찍었지만 압착 높이를 제어하지 못했습니다. 압착이 0.1mm 너무 높았고 압착 중 8%가 인장력 테스트를 통과하지 못했습니다.
우리가 다르게 한 일:
- 터미널의 압착 높이를 측정했습니다. 배럴 두께는 0.25mm, 공칭 압착 높이는 1.15mm였습니다. 이전 공급업체는 1.25mm로 압착했는데 배럴이 충분히 압축되지 않았습니다.
- 압착 도구를 조정했습니다. 압착 높이는 1.15mm ±0.05mm로 설정되었습니다.
- 모든 배치의 샘플에 대한 인장력(최소 120N)을 확인했습니다. 첫 번째 배치는 평균 135N을 통과했습니다.
- C26800황동을 사용했습니다. C26000보다 약간 단단하고 엔진룸 온도에 대한 응력 완화 저항이 더 좋습니다.
- 인장력 오류 없이 200만 개의 단말기를 배송했습니다. 고객은 인장력에 대한 들어오는 검사를 제거했습니다.
압착 황동 단자는 그림과 일치하는 단자뿐만 아니라 와이어를 고정하는 단자도 제공해야 합니다. 왜냐하면 압착 높이와 인장력은 가정된 것이 아니라 측정되었기 때문입니다.
자주 묻는 질문
Q1: 압착 황동 단자에 가장 중요한 매개변수는 무엇입니까?
답변: 압착 높이 - 와이어 가닥 주위의 배럴 압축을 결정합니다. 너무 높으면 가닥이 느슨해져서 잡아당기는 힘이 약해집니다. 너무 낮으면 가닥이 손상되어 저항이 증가합니다. 압착 높이는 ±0.05mm로 유지되어야 하며 인장력은 IEC 60352-2에 따라 모든 배치의 샘플에서 검증되어야 합니다. 압착 황동 단자의 경우 압착 높이가 공정 매개변수이며 인장력이 증거입니다.
Q2: 압착 단자에 황동 등급이 중요한 이유는 무엇입니까?
A: 황동 등급에 따라 압착성과 응력 완화 저항성이 결정됩니다. C26000은 더 부드럽습니다. 쉽게 압착되지만 온도가 높아지면 느슨해집니다. C22000은 더 단단합니다. 이완에 저항하지만 과도하게 압착하면 균열이 발생합니다. C26800은 자동차 온도에 견딜 수 있을 만큼 단단하고 균열 없이 압착할 수 있을 만큼 부드러운 저울입니다. 압착 단자의 경우 스탬핑에만 적용되는 것이 아니라 적용 온도와 압착력에 따라 등급이 선택됩니다.
Q3: 배송물과 함께 인장력 테스트 보고서를 제공할 수 있습니까?
답: 그렇습니다. 모든 배치에는 압착된 단자 샘플의 테스트 결과, 압착 높이 및 너비 측정, 테스트에 사용된 와이어 게이지 등 인장력 보고서가 함께 제공됩니다. 보고서는 IEC 60352-2 및 UL 486A에 따라 작성되었습니다. 자동차 또는 가전제품 애플리케이션의 황동 단자의 경우 인장력 보고서는 선택 문서가 아닌 PPAP 패키지의 일부입니다.
Q4: 압착 단자의 도금 두께는 어떻게 제어합니까?
A: 우리는 모든 배치(5~10μm 주석)에서 XRF를 통해 도금 두께를 확인합니다. 생산 전에 샘플 단자를 압착하고 단면을 잘라 압착 굴곡부에서 도금이 깨지지 않는지 확인합니다. 너무 두꺼운 도금은 균열이 발생합니다. 너무 얇아서 닳아요. 압착 황동 단자의 경우 도금은 외관 마감이 아닌 압착 공정의 일부입니다. 또한 균일한 두께와 취급 시 손상이 없는 릴투릴 도금도 제공합니다.
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.


X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책