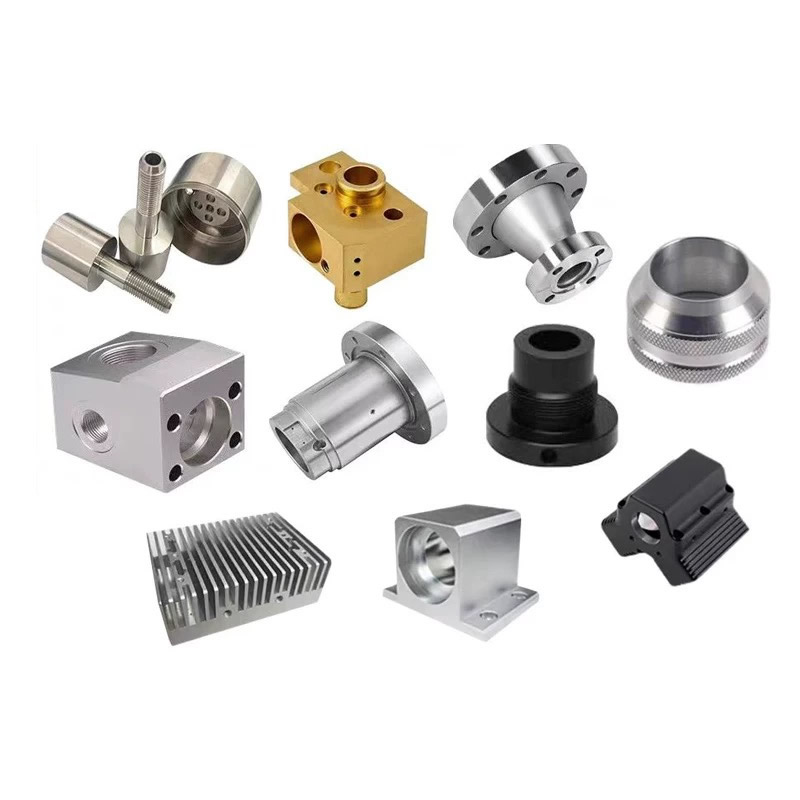
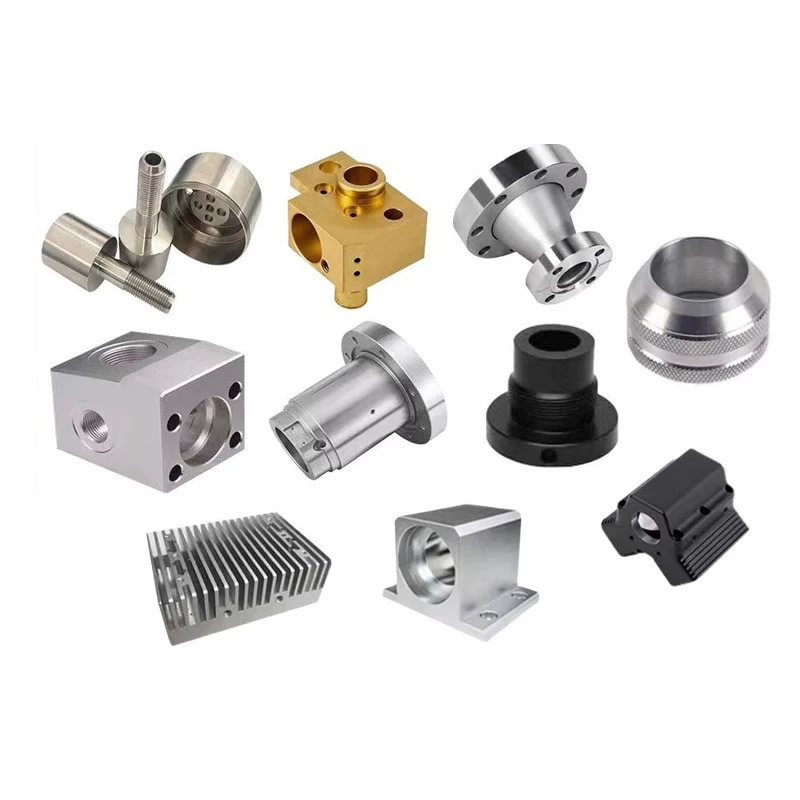
선삭 및 가공 부품
모든 선삭 및 밀링 부품에 5축 밀링-턴 센터가 필요한 것은 아닙니다. 필요한 것은 기능 관계와 일치하는 설정 계획입니다. 정렬해야 하는 기능은 하나의 설정으로 이동합니다. 기계 간에 이동할 수 없는 기능. Nuote Metals는 기계의 기능 목록이 아닌 도면의 기능 관계에 따른 설정 계획을 통해 중국에서 선삭 및 밀링 부품을 생산합니다. 중요한 관계에서 ±0.005mm.
문의 보내기
제품 설명
선삭 및 밀링 부품 - 피쳐 관계에 따라 설정이 결정됩니다.
터닝 및 밀링된 부품은 종종 "밀턴"으로 인용됩니다. 즉, 하나의 기계, 하나의 설정이 완료됩니다. 하지만 모든 부품에 그런 기능이 필요한 것은 아닙니다. 필요한 것은 도면의 피쳐 관계와 일치하는 설정 계획입니다. 0.02mm 내에서 보어와 정렬되어야 하는 교차 구멍은 한 번의 설정이 필요합니다. 관계는 다시 클램핑할 때 유지될 수 없습니다. 0.1mm 내에서 축과 평행해야 하는 마운팅 플랫은 두 번째 설정에서 밀링할 수 있습니다. 공차는 데이텀 이동을 흡수할 만큼 충분히 느슨합니다.
선삭 및 밀링 부품은 기계에 의해 정의되지 않고 형상 간의 관계에 의해 정의됩니다. 설정 계획은 관계를 따릅니다. 긴밀한 관계는 한 번의 설정으로 이루어집니다. 느슨한 관계는 움직일 수 있습니다. 5축 센터에서 모든 것을 밀링하는 공급업체는 느슨한 형상을 과도하게 처리하고 있습니다. 기계 간에 모든 것을 이동하는 공급업체는 긴밀한 관계를 잃고 있습니다.
Nuote Metals에서는 도면의 형상 관계에 따른 설정 계획을 통해 선삭 및 밀링 부품을 생산합니다. 이 문서에서는 세 가지 관계 유형, 별도의 설정이 허용되는 경우, 부품을 수락하기 전에 확인해야 할 사항에 대해 설명합니다.
한 번의 설정이 필요한 세 가지 기능 관계
하나 또는 두 개의 설정을 사용하기로 한 결정은 선호 사항이 아니며 기능 간의 허용 오차에 따라 결정됩니다.
| 기능 관계 | 예 | 한 번의 설정이 필요한 공차 | 분할되면 어떻게 되나요? |
|---|---|---|---|
| 보어에 대한 교차 구멍 | 메인 보어에 대한 유압 포트 | 위치 ≤0.03mm | 재클램핑은 OD 공차만큼 구멍을 이동시킵니다. |
| 축에 편평함 | 샤프트 축에 평면 장착 | 평행도 ≤0.02mm | 두 번째 설정은 다른 표면을 참조합니다. |
| 보어까지의 슬롯 | 베어링 보어의 키 홈 | 대칭 ≤0.05mm | 고정 장치 변경으로 보어를 기준으로 슬롯이 회전합니다. |
보어에 대한 교차 구멍한 번의 설정이 필요한 가장 일반적인 관계입니다. 교차 구멍은 올바른 위치에서 보어와 교차해야 합니다. 부품이 다시 고정되고 고정 장치가 외부 직경을 참조하는 경우 교차 구멍은 OD 공차만큼 이동합니다. 0.05mm OD 공차는 0.03mm 요구 사항을 벗어나는 0.05mm 교차 구멍 위치 오류가 됩니다.
축에 편평함병렬성이 엄격할 경우 한 번의 설정이 필요합니다. 0.02mm 이내에서 샤프트 축과 평행해야 하는 장착 평면은 두 번째 설정에서 밀링할 수 없습니다. 두 번째 고정 장치는 다른 표면을 참조하고 평행도는 표류합니다.
보어까지의 슬롯대칭이 빡빡한 경우 한 번의 설정이 필요합니다. 0.05mm 이내에서 베어링 보어에 대칭이어야 하는 키홈은 고정 장치 변경 시 살아남을 수 없습니다. 슬롯은 보어를 기준으로 회전합니다.
선삭 및 밀링 부품의 경우 형상 개수가 아닌 관계에 따라 설정 계획이 결정됩니다.
표준 참조:더 엄격한 설명이 지정되지 않는 한 위치 및 평행도 공차는 ASME Y14.5 및 ISO 1101을 따릅니다.
별도의 설정이 허용되는 경우
모든 기능에 하나의 설정이 필요한 것은 아닙니다. 관계가 느슨한 기능은 기계 간에 이동할 수 있으며, 이동하는 것이 5축 설정을 추가하는 것보다 저렴합니다.
이동할 수 있는 기능:
- 장착 구멍위치 공차 ≥0.1mm인 경우 - 재클램프 이동은 공차에 의해 흡수됩니다.
- 아파트평행도 ≥0.05mm인 경우 - 두 번째 고정 장치는 충분히 정확합니다.
- 스레드 포트위치 ≥0.1mm - 나사산 맞물림이 사소한 정렬 불량을 흡수합니다.
- 디버링 및 모따기- 데이터와 전혀 관련이 없습니다.
비용 절충안:5축 밀링-턴 센터는 선반이나 3축 밀링보다 시간당 비용이 더 높습니다. 형상의 절반을 두 번째 설정으로 이동할 수 있다면 밀링-턴 센터가 아닌 선반과 밀링에서 부품을 생산하는 것이 더 저렴합니다. 설정 계획은 허용 오차 결정만큼 비용 결정입니다.
흔한 실수:5축 센터에서 모든 회전 및 밀링 부품을 인용하는 이유는 "더 정확하기" 때문입니다. 느슨한 관계가 있는 부품의 경우 5축 중심은 가치를 추가하지 않고 비용을 추가합니다. 두 번째 설정은 어쨌든 공차를 유지했을 것입니다.
장비 및 용량
Nuote Metals는 5축 밀링 센터와 별도의 선반 및 머시닝 센터를 모두 운영하므로 설정 계획은 기계 가용성이 아닌 부품을 따릅니다.
- 5축 밀턴 센터(DMG MORI NHX 5000, Mazak Integrex) - 형상 관계가 긴밀한 부품용.
- 라이브 툴링을 갖춘 CNC 선반(Haas ST-20Y) - 단순한 교차 구멍과 플랫이 있는 회전 부품용.
- 3축 및 4축 머시닝 센터- 느슨한 피처에 대한 2차 밀링용입니다.
- 스캐닝 프로브가 있는 CMM(Zeiss Contura 7/10/6) - 가공 데이텀에 고정됩니다.
인증:ISO 9001:2015(요청 시 인증서 제공) 연간 생산 능력: 유압, 의료, 자동차 프로그램 전반에 걸쳐 터닝 및 밀링 부품 250만 개.
한정:관계 기반 설정 계획에서는 한 번의 작업으로 긴밀한 기능에 액세스할 수 있다고 가정합니다. 양쪽 끝에 긴밀한 관계가 있는 부품의 경우(상관없이 두 가지 설정이 필요함) 데이텀 전송을 검토하고 다른 형상이나 기능 게이지를 권장할 수 있습니다.
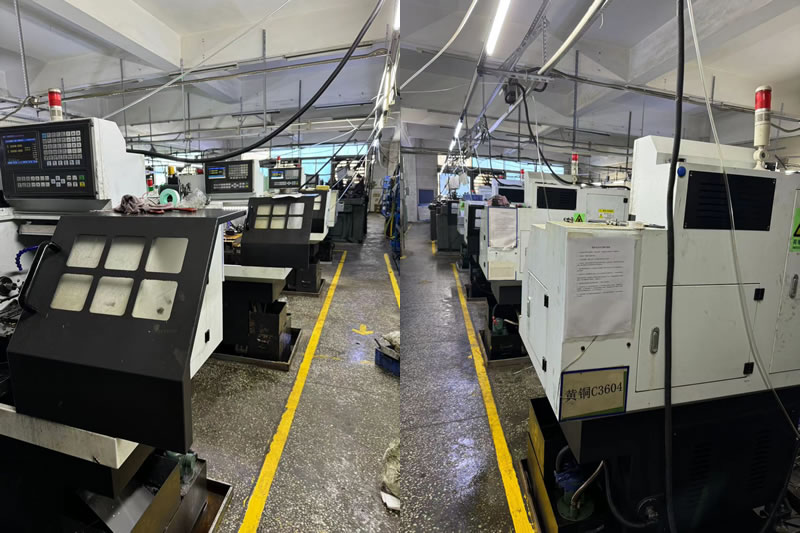
실제 사례 – 두 가지 관계, 두 가지 설정, 20% 비용 절감
독일의 한 자동차 센서 제조업체에는 회전된 보어, 보어 축에 대해 0.02mm 평행도의 가공된 장착면, ±0.15mm의 4개의 장착 구멍이 있는 6061 알루미늄 하우징이 필요했습니다.
우리가 추천한 것:
- 보어 및 장착면에 대한 단일 설정—5축 밀턴 센터, 평행도는 0.015mm로 유지됩니다.
- 4개의 장착 구멍에 대한 두 번째 설정—3축 밀, ±0.15mm 공차로 흡수되는 재클램프 시프트.
- 이전 공급업체는 5축 센터에서 전체 부품을 견적했습니다.20% 더 비싸요분할 계획보다
우리가 배운 교훈:설정 계획 프로그램 초기에 우리는 두 설정에 걸쳐 0.04mm 슬롯-보어 대칭 요구 사항을 갖춘 부품을 분할했습니다. 재클램핑 회전으로 인해 슬롯이 0.06mm 이동했으며 배치의 3%가 폐기되었습니다. 그 이후로 0.05mm 미만의 슬롯-보어 대칭은 항상 한 번의 설정으로 가공됩니다.
한정:이 형상에 대해 분할 계획이 검증되었습니다. 단단한 관계는 보어 면에 있고 느슨한 구멍은 플랜지에 있습니다. 플랜지 끝 부분에 긴밀한 관계가 있으면 분할이 작동하지 않습니다.
조립 실패 없이 2,000개의 부품을 배송했습니다. 이것이 바로 회전 및 가공된 부품이 제공해야 하는 것입니다. 가장 유능한 기계가 아니라 관계에 맞는 설정 계획, 즉 하나의 설정에 긴밀한 기능이 있고 해당 위치에 느슨한 기능이 있어야 합니다.
자주 묻는 질문
Q1: 선삭 및 밀링 부품에 대해 한 번의 설정이 필요한 기능을 어떻게 알 수 있습니까?
A: 형상 관계를 공차와 일치시킵니다. 0.03mm 이하 위치에서 구멍을 뚫는 교차 구멍에는 한 번의 설정이 필요합니다. 평행도가 0.02mm 이하인 평면-축에는 한 번의 설정이 필요합니다. 대칭이 0.05mm 이하인 구멍을 뚫는 슬롯에는 한 번의 설정이 필요합니다. 공차가 0.1mm 이상인 형상은 일반적으로 두 번째 설정으로 이동할 수 있습니다. 즉, 재클램핑 이동이 흡수됩니다. 선삭 및 밀링 부품의 경우 형상 개수가 아닌 관계에 따라 설정 계획이 결정됩니다.
Q2: 이러한 부품에는 5축 밀턴 센터가 항상 더 좋습니까?
A: 아니요. 형상 관계가 긴밀한 부품에 더 좋습니다. 느슨한 관계가 있는 부품의 경우 5축 중심은 가치를 추가하지 않고 비용을 추가합니다. 두 번째 설정은 공차를 유지합니다. 기계는 기능 목록이 아닌 관계를 위해 선택됩니다. 하나의 단단한 교차 구멍과 10개의 느슨한 구멍이 있는 부품은 밀-턴 센터가 아닌 선반과 밀을 함께 사용하면 더 저렴할 수 있습니다.
Q3: 엄격한 기능이 두 설정 간에 분할되면 어떻게 됩니까?
A: 재클램프 변속이 기능 위치에 추가됩니다. 0.05mm OD 공차는 0.03mm 요구 사항을 벗어나는 0.05mm 교차 구멍 위치 오류가 됩니다. 공차가 충분히 엄격하면 분할 설정으로 이를 유지할 수 없습니다. 형상을 한 설정으로 가공해야 하거나 기능 게이지를 사용하여 데이텀을 전송해야 합니다.
Q4: 분할 설정 계획으로 인해 고정 장치나 검사 비용이 추가됩니까?
A: 분할 계획은 두 번째 고정 장치와 두 번째 검사 단계를 추가하지만 5축 기계 시간을 절약합니다. 기능이 느슨한 부품의 경우 분할 계획을 사용하면 총 비용이 더 낮아집니다. 5축 가공 시간에 따른 치구 및 검사 비용을 보여주는 비용 내역을 제공하므로 어떤 계획이 귀하의 부품에 더 저렴한지 확인할 수 있습니다.
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책