세미 할로우 리벳이 생산에 계속 실패하는 이유는 무엇이며 이를 어떻게 막을 수 있습니까?
첫 번째 실수를 일으키는 명명 문제
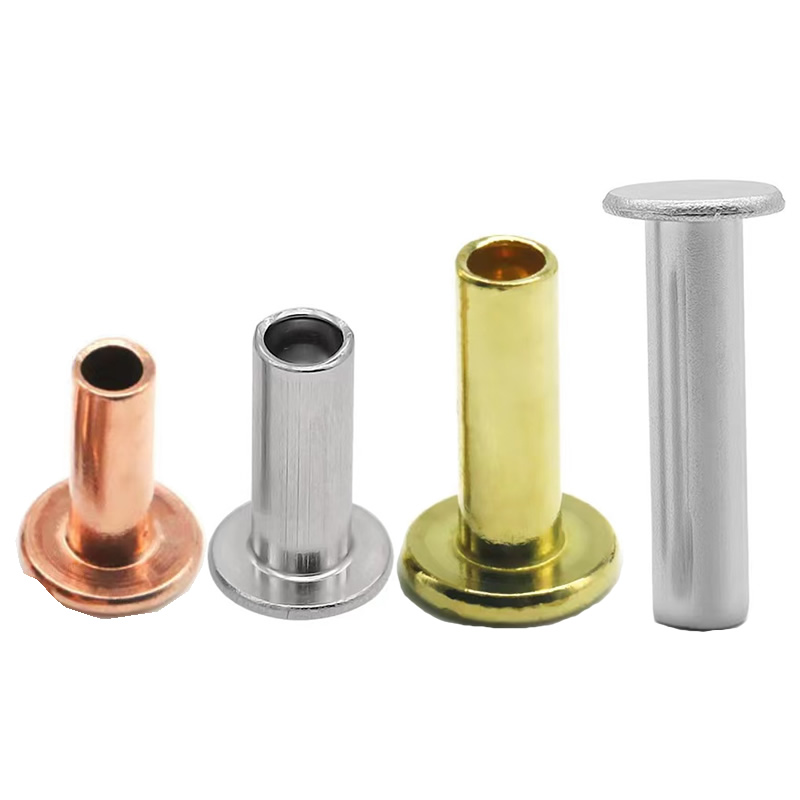
검색하는 구매자반중공 리벳종종 충돌하는 제품 페이지를 찾습니다. 일부 공급업체에서는 이를 반관형이라고 부릅니다. 다른 사람들은 이를 반 속이 빈 또는 속이 빈 끝이라고 부릅니다. 이는 제품의 차이가 아닙니다. 반중공 리벳, 반관형 리벳, 반관형 리벳은 동일한 패스너입니다. 즉, 꼬리 끝에 얕은 구멍(일반적으로 배럴 길이의 45~55%)이 있는 리벳입니다. McMaster-Carr와 Grainger는 모두 반관형 카테고리에 속이 빈 엔드 리벳을 나열합니다.
명명 혼란으로 인해 실제 사양 오류가 발생합니다. "중공 리벳"을 주문한 구매자는 강도 프로필과 설치 기간이 다른 완전 관형 제품을 받을 수 있습니다. 캐비티 깊이가 특징입니다. 45%보다 얕은 것은 견고한 리벳처럼 작동하여 목적에 맞지 않습니다. 55%보다 깊은 경우 벽이 너무 얇아져 깨끗하게 굴릴 수 없습니다.
네 가지 실패 모드 및 수정 사항
실패 1 – 응용 프로그램에 대한 재료가 잘못되었습니다
스테인리스강은 저탄소강이나 황동보다 가공 경화가 더 빠릅니다. 스테인레스일때반중공 리벳높은 힘으로 단단한 구멍에 고정되면 금속이 굴러가기 전에 굳어지고 벽이 갈라집니다. 구매자가 내식성을 위해 스테인리스를 표준화하지만 강철에 사용한 것과 동일한 설정 매개변수를 적용할 때 이러한 현상을 가장 자주 볼 수 있습니다.
수정:환경에 스테인리스가 필요하지 않은 경우 아연 도금 탄소강 또는 황동으로 전환하십시오. 스테인리스가 필수인 경우 경화가 시작되기 전에 벽이 굴러갈 수 있는 공간을 제공하기 위해 경화력을 줄이고 구멍 간격을 0.02~0.03mm 늘립니다.
실패 2 – 캐비티 깊이가 너무 깊습니다.
배럴 길이의 55%보다 깊은 캐비티는 롤링 동작을 지원하기에는 벽 재료가 너무 적습니다. 벽이 굴러가는 대신 접혀 진동으로 인해 실패하는 약하고 불규칙한 클린치를 생성합니다.
수정:스테인리스 및 고강도 합금의 경우 배럴 길이의 45~50%로 캐비티 깊이를 지정하고, 연질 황동 및 알루미늄의 경우 50~55%로 지정합니다. 깊이는 첫 번째 제품에서 확인되어야 하며 생산 중에 샘플링 기준으로 측정되어야 합니다.
실패 3 – 세팅력이 너무 높음
이는 솔리드 리벳용으로 보정된 프레스에 설치되는 경우가 많습니다. 5mm 솔리드 리벳에는 약 3.5톤의 힘이 필요합니다. 동등한 반중공 리벳에는 1.0~1.2톤만 필요하며 이는 대략 70% 더 적습니다. 솔리드 리벳 힘으로 프레스를 작동하면 중공 벽이 무너지고 작업자가 "재료 결함"으로 보고하는 균열이 발생합니다.
수정:솔리드에서 세미 할로우로 전환할 때 세팅력을 30% 줄이고 클린치가 불완전한 경우에만 위쪽으로 조정하십시오. 단 한번의 확고한 스트로크가 필수적입니다. 여러 번 충격을 가하면 벽이 단단해지고 균열이 발생합니다.
실패 4 - 배럴 길이가 너무 짧습니다.
배럴이 재료 더미를 통해 충분히 돌출되지 않으면 속이 빈 꼬리가 완전한 롤을 형성할 수 없습니다. 클린치가 약하고 사용 중에 조인트가 느슨해집니다. 이러한 실패는 길이 계산 오류일 때 강도 문제로 오인되는 경우가 많습니다.
수정:반관형 리벳의 경우 배럴 길이는 재료 스택 두께 + (0.8 ~ 1.2) × 생크 직경이어야 합니다. 더 단단한 재료에는 더 높은 승수를 사용하고 더 부드러운 재료에는 더 낮은 승수를 사용합니다. 생산하기 전에 항상 실제 재료에 인접한 두 길이를 테스트하십시오.
그들이 실제로 잘하는 것
솔리드 리벳을 대체할 수 있는 보편적인 제품은 아닙니다. 그들의 가치는 구체적입니다.
| 재산 | 세미 할로우 리벳 | 솔리드 리벳 |
|---|---|---|
| 세팅력 | 고체의 25~30% | 100%(기준선) |
| 전단강도 | 고체의 80~90% | 100% |
| 캐비티 깊이 | 배럴 길이의 45~55% | 없음 |
| 피벗 기능 | 예 - 조절된 느슨한 맞춤으로 설정 가능 | 아니요 |
| 다음에 가장 적합 | 대용량 조립, 얇은 소재, 피벗 조인트, 브레이크 라이닝, 가구-39-40-41 | 극심한 구조적 하중 |
피벗 기능은 강조할 가치가 있습니다. 확장이 속이 빈 꼬리에만 국한되어 있기 때문에 반관형 리벳은 어셈블리를 함께 고정할 수 있을 만큼 단단하게 설정할 수 있지만 회전할 수 있을 만큼 느슨하게 설정할 수 있습니다. 이것이 경첩, 접는 메커니즘, 연결 조인트(견고한 리벳이 조인트를 고정하는 응용 분야)에 나타나는 이유입니다.
변경으로 문제가 해결된 두 가지 생산 사례
차고 문 하드웨어 - 힘 감소를 설정하여 응력 골절 제거
문제:한 차고 문 하드웨어 제조업체는 벽이 얇은 강철 채널의 힌지 및 브래킷 조립품에 솔리드 리벳을 사용했습니다. 솔리드 리벳에는 3.5톤의 고정력이 필요했으며 이로 인해 채널 벽에 응력 균열이 발생했습니다. 불량률이 높았고 라인은 생산 목표를 밑돌았습니다.
우리의 변화:우리는 공급했다반중공 리벳—4.0mm 생크, 7.0mm 둥근 헤드, 10.0mm 배럴 길이, 아연 도금 강철. 세팅력이 3.5톤에서 1.0톤으로 감소했습니다.
결과: 피로골절이 사라졌습니다. 조립 속도가 35% 증가했습니다. 고객은 500개의 어셈블리에 걸쳐 1,000개의 리벳을 테스트하고 오류 없이 10,000회의 개방-폐쇄 사이클을 실행했습니다. 그들은 이제 매년 200,000개를 주문합니다.
브레이크 라이닝 부착 – 재료 및 캐비티 깊이 수정
문제: 애프터마켓 브레이크 라이닝 공급업체는 강철 백킹 플레이트에 스테인리스 반관형 리벳을 사용했습니다. 리벳은 약 3%의 단위에서 세팅 중에 균열이 발생했습니다. 도장 후 균열은 보이지 않았고 현장에 도달했습니다.
우리의 분석:캐비티 깊이는 배럴 길이의 60%로 제한치인 55%를 초과했습니다. 나머지 벽은 너무 얇아서 스테인리스 가공 경화 속도에 따라 굴러갈 수 없었습니다. 세팅력도 이전의 솔리드 리벳 공정에서 이어졌습니다.
우리의 변화:캐비티 깊이를 48%로 줄였으며, 내식성을 위해 소재를 아연-니켈 도금이 적용된 저탄소강으로 전환했습니다. 기존 세팅에 비해 세팅력이 30% 감소되었습니다.
결과: 크래킹이 0.1% 이하로 떨어졌습니다. 아연-니켈 마감은 480시간의 염수 분무를 통과하여 고객의 부식 요구 사항을 충족했습니다. 생산은 현장 반품 없이 18개월 이상 계속되었습니다.
기술 사양 - 도면에 넣을 내용
| 매개변수 | 범위 | 용인 |
|---|---|---|
| 생크 직경 | 1.5mm – 8.0mm | ±0.05mm |
| 배럴 길이 | 2mm – 30mm | ±0.15mm |
| 캐비티 깊이 | 배럴 길이의 45~55% | ±5% |
| 머리 직경 | 1.6 – 2.8 × 생크 직경 | ±0.10mm |
| 동심도 | — | 0.1mm 이하 TIR |
사용 가능한 재료 및 가공 동작
| 재료 | 동작 설정 | 최고의 대상 |
|---|---|---|
| 저탄소강(아연도금) | 가장 관대합니다. 깨끗하게 굴러간다 | 일반 산업, 자동차, 비용에 민감한 |
| 황동(C2680) | 연성, 낮은 힘 필요 | 장식, 전기, 가죽 제품 |
| 스테인레스 스틸(304) | 작업은 빠르게 강화됩니다. 힘 조절이 필요하다 | 야외, 식품 장비, 의료 |
| 구리(C1100) | 가장 부드러운; 가장 낮은 힘 | 전기, 열, 유산 |
| 알루미늄 (5056) | 경량; 적당한 연성 | 무게에 민감한 전자 장치 |
FAQ
Q1: 반중공 리벳은 반관형 리벳과 동일합니까?
예. 반중공, 반관형, 반중공, 반관형 및 중공 끝 리벳은 모두 동일한 제품의 이름입니다. 즉, 꼬리 끝에 얕은 구멍이 있는 리벳(일반적으로 배럴 길이의 45~55%)입니다. 명칭은 업종과 지역에 따라 다릅니다. McMaster-Carr, Grainger 및 대부분의 패스너 유통업체는 이를 반관형 범주에 나열합니다. Nuote Metals에서는 이러한 모든 이름으로 동일한 패스너를 제조합니다. 공급업체가 자신들이 다른 제품이라고 말하면, 잘못된 정보를 제공했거나 다른 제품을 판매하는 것입니다.
Q2: 반중공 리벳이 세팅 중에 갈라지는 이유는 무엇입니까?
크래킹은 거의 항상 세 가지 원인 중 하나로 인해 발생합니다. 첫째, 재료 불일치: 스테인레스 스틸은 강철이나 황동보다 가공 경화가 빠르고 힘이 너무 높거나 구멍이 너무 빡빡하면 균열이 발생합니다. 둘째, 캐비티 깊이가 너무 깊습니다. 배럴 길이의 55%를 초과하면 나머지 벽이 너무 얇아 굴러가거나 접힐 수 없습니다. 셋째, 솔리드 리벳 공정에서 전달되는 세팅력:반중공 리벳동일한 직경의 솔리드 리벳보다 약 70% 적은 힘이 필요합니다. 재료를 확인하고, 캐비티 깊이를 측정하고, 시작점으로 가압력을 30% 줄입니다. 감소된 힘에도 불구하고 롤이 여전히 불완전한 경우 점진적으로 증가시키십시오. 단단한 리벳 설정으로 돌아가지 마십시오.
Q3: 피벗 포인트로 사용할 수 있나요?
예, 이것이 바로 독특한 장점 중 하나입니다. 세팅 중 확장이 속이 빈 꼬리에 국한되기 때문에 반관형 리벳은 제어된 헐거운 끼워 맞춤으로 설정될 수 있습니다. 즉, 어셈블리를 함께 고정할 수 있을 만큼 단단하고 회전할 수 있을 만큼 느슨합니다. 따라서 힌지, 접이식 메커니즘, 연결 조인트 및 도구 피벗에 적합합니다. 솔리드 리벳은 전체 생크를 따라 방사형으로 확장되고 구멍을 채워 조인트를 고정합니다. 애플리케이션에 이동이 필요한 경우반중공 리벳원하는 간격을 유지하기 위해 설정 깊이를 제어하십시오.
Q4: Nuote Metals의 리벳에 대한 MOQ와 리드타임은 얼마나 됩니까?
A: 우리의 표준 MOQ는 재고 크기에 따라 20,000개입니다. 첫 번째 주문과 샘플 실행의 경우 최소 5,000개까지 낮은 수량도 수용합니다. 우리는 재고가 있는 크기에 대해 무료 샘플을 제공합니다. 당신은 택배비만 지불합니다. 리드 타임: 재고 크기의 경우 3~5일; 맞춤형 캐비티 깊이 또는 헤드 스타일을 포함한 비표준 크기의 경우 15~20일. 모든 배치에는 재료 인증서, 치수 검사 보고서 및 RoHS 선언이 포함됩니다. ISO 9001:2015 인증을 받았습니다.
문의 보내기
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책