황동 선반 부품이 자동차, 전자 및 의료 산업 전반에 걸쳐 정밀 제조의 중추인 이유는 무엇입니까?
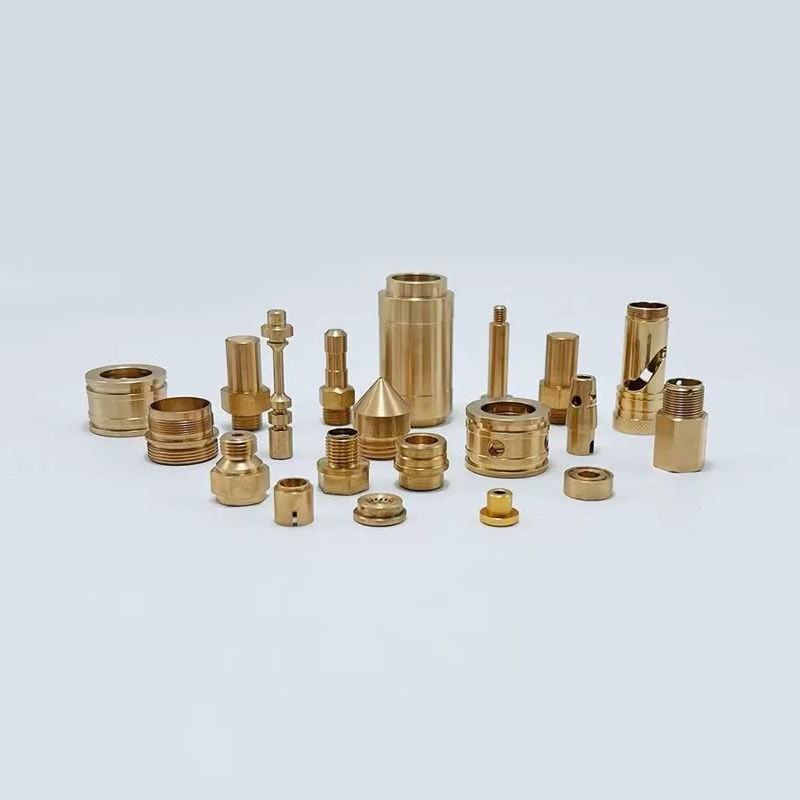
황동은 지구상에서 가장 가공하기 쉬운 금속 중 하나입니다. 그 단일 속성이황동 터닝 부품수십 개의 산업 분야에 걸쳐 정밀 부품을 위한 기본 선택입니다. 그러나 가공성만으로는 지속적인 수요를 설명할 수 없습니다. 황동은 또한 내식성, 전기 전도성 및 거의 비교할 수 없는 자연스러운 미적 특성을 제공합니다.
Nuote Metals는 10년 넘게 황동 선삭을 전문으로 해왔습니다. 이 기사에서는 재료 선택, 공차 제어 및 황동 선삭 부품이 가장 큰 가치를 제공하는 응용 분야에 대해 배운 내용을 공유합니다.
황동이 선삭 부품에 여전히 선호되는 재료인 이유
황동은 구리와 아연의 합금입니다. 비율에 따라 속성이 결정됩니다. 우리가 가장 자주 사용하는 두 가지 재종은 C36000과 C2680입니다.
C36000 쾌삭 황동 – 가공성 벤치마크
C36000에는 대략 구리 61.5%, 아연 35.5%, 납 3%가 포함되어 있습니다. 납은 가공 중에 내장된 윤활제 역할을 하여 칩을 관리하기 쉬운 작은 조각으로 나누고 다른 모든 금속을 측정하는 표준인 가공성 지수에서 절삭 속도를 최대 100%까지 허용합니다.
C36000은 복잡한 나사산 부품, 커넥터, 부싱 및 밸브 부품의 대량 정밀 터닝을 위해 선택되는 소재입니다. 탁월한 칩 컨트롤로 공구 마모가 감소하고 사이클 시간이 단축됩니다.
C2680 황색 황동 – 속도보다 연성이 더 중요한 경우
C2680에는 약 65% 구리와 35% 아연이 포함되어 있습니다. 납 첨가제가 부족하여 가공성은 낮지만(C36000의 약 30%) 연성은 훨씬 높습니다. C2680은 부품에 후가공 성형, 굽힘 또는 압착이 필요한 경우에 선호됩니다. 또한 납 함량을 최소화해야 하는 전기 부품에 대한 표준 선택이기도 합니다.
가공성 비교
| 재산 | C36000 | C2680 |
|---|---|---|
| 구리 함량 | ~61.5% | ~65% |
| 가공성 지수 | 100%(벤치마크) | ~30% |
| 칩 형성 | 우수 – 짧은 칩 | 좋음 – 칩이 길어짐 |
| 다음에 가장 적합 | 고속 터닝, 복잡한 나사, 커넥터 | 전기 부품, 연성 부품, 무연 요구 사항 |
기술 사양 - 공차 및 표면 마감
황동 터닝 파트너의 가치는 공차를 일관되게 유지하는 능력으로 정의됩니다. Nuote Metals에서는 다음 표준을 유지합니다.
치수 공차
| 매개변수 | 표준 범위 | 정밀 범위 |
|---|---|---|
| 외경 | ±0.05mm | ±0.01mm |
| 길이 | ±0.10mm | ±0.02mm |
| 나사 피치 직경 | ±0.05mm | ±0.01mm |
| 동심도 | ≤0.05mm TIR | ≤0.01mm TIR |
자동차 및 의료 응용 분야의 경우 일반적으로 중요한 치수에서 ±0.01mm를 유지합니다. 일반적인 황동 CNC 터닝은 부품 복잡성과 부피에 따라 ±0.1~±0.005mm를 달성합니다.
표면 마감 기능
| 마감 유형 | 라 범위 | 방법 |
|---|---|---|
| 회전 상태(표준) | Ra 1.6 – 3.2μm | CNC 터닝 |
| 미세하게 변했습니다 | Ra 0.8 – 1.6μm | 감소된 이송 속도, 연마된 인서트 |
| 우아한 | Ra 0.4 – 0.8μm | 2차 기계적 연마 |
| 전기도금을 한 | Ra 0.2 – 0.8 μm (도금 후) | 니켈, 주석 또는 은 도금 |
표준 매개변수로 회전한 황동 C26000은 일반적으로 Ra 2.5μm를 달성합니다. 더 낮은 거칠기가 필요한 응용 분야의 경우 이송 속도를 줄이고 다이아몬드 연마 툴링을 사용하면 Ra를 0.8μm 미만으로 달성할 수 있습니다.
우리 공장 기록의 두 가지 응용 프로그램
자동차 전기 커넥터(C36000, 엄격한 공차)
문제:1차 자동차 공급업체는 엔진 제어 장치용 황동 핀 커넥터가 필요했습니다. 핀에는 일관된 삽입력과 낮은 접촉 저항을 보장하기 위해 ±0.015mm의 직경 공차와 Ra 1.0μm 미만의 표면 마감이 필요했습니다. 연간 수량은 300만개를 초과했습니다.
우리의 솔루션:우리는 라이브 툴링을 갖춘 스위스형 CNC 선반에서 C36000 황동으로 커넥터를 생산했습니다. 공정 중 레이저 측정을 통해 매 200번째 부품의 직경, 동심도 및 표면 마감을 모니터링했습니다. 부품은 부식 방지를 위해 3~5μm까지 배럴 니켈 도금되었습니다.
결과:삽입력 변화는 ±15%에서 ±4%로 감소했습니다. 고객은 입고 검사를 100%에서 AQL 샘플링으로 줄였습니다. 리드타임: 재고 크기의 경우 12일; 맞춤형 도금 부품의 경우 22일.
의료 기기 부싱(C2680, 무연)
문제:한 의료 장비 제조업체는 수술 기구 조립을 위해 무연 황동 부싱이 필요했습니다. 부싱에는 ±0.02mm의 여유 공차를 갖는 슬라이딩 샤프트용 매끄러운 내부 보어가 필요했습니다. 재료는 RoHS를 준수해야 하며 미량 수준 이상의 납을 함유하지 않아야 합니다.
우리의 솔루션:우리는 C2680 무연 황동 부싱을 공급하고 회전시킨 후 연마하여 Ra 0.4μm의 내부 표면 마감을 달성했습니다. 외부 프로파일은 보어와 외경 사이의 동심도를 유지하기 위해 단일 설정으로 회전되었습니다.
결과:부싱은 보어 게이지 검사를 100% 통과했습니다. 의료 기기 제조업체는 2차 리밍 작업을 없앴습니다. 현장 고장 없이 2년 넘게 생산이 계속되었습니다.
품질 시스템 - 황동 터닝 파트너에서 찾아야 할 사항
모든 황동 선삭 공급업체가 동일한 수준에서 운영되는 것은 아닙니다. 파트너를 평가할 때 다음 사항에 대한 문서를 요청하세요.
인증 및 추적성
ISO 9001:2015는 모든 전문 황동 선삭 공급업체의 기본 요구 사항입니다. 자동차 작업의 경우 IATF 16949가 점점 더 기대되고 있습니다. 의료 부품의 경우 ISO 13485가 필요할 수 있습니다. 완성된 부품을 황동 막대 열수와 다시 연결하는 완전한 재료 추적성은 규제 대상 산업에서는 타협할 수 없습니다.
공정 중 검사 기능
신뢰할 수 있는 공급업체는 최종 검사에만 의존하지 않습니다. 다음을 찾으세요:
공정 중 측정: 생산 후가 아닌 생산 중 레이저 또는 광학 측정.
SPC 모니터링: 중요한 치수에 대한 통계적 공정 관리 차트.
공구 마모 관리: 작업자 판단이 아닌 조각 수에 따라 인서트 교체 일정을 정합니다.
보조 작업
많은황동 터닝 부품추가 처리가 필요합니다. 최고의 공급업체는 다음을 사내에서 처리합니다.
도금: 니켈, 주석, 은, 금
디버링: 열식 또는 기계식
조립: 압입, 스테이킹 또는 스레딩
황동 터닝 부품 - FAQ
Q1: 선삭용 황동 C36000과 C2680의 차이점은 무엇입니까?
A: 주요 차이점은 납 함량과 가공성입니다. C36000에는 가공 중 내부 윤활제 역할을 하는 약 3%의 납이 포함되어 있습니다. 이를 통해 다른 모든 금속을 측정하는 벤치마크인 가공성 지수 100%를 얻을 수 있습니다. 짧고 쉽게 관리되는 칩을 생성하고 더 높은 절삭 속도를 허용하므로 복잡한 나사산 부품, 커넥터 및 부싱의 대량 정밀 선삭에 선호되는 선택입니다. C2680은 무연이며 약간 더 많은 구리(약 65%)를 함유하고 있습니다. 가공성은 C36000의 약 30% 수준으로, 절삭 속도가 느리고 칩이 길어집니다. 그러나 C2680은 훨씬 더 높은 연성을 제공하므로 가공 후 성형, 굽힘 또는 압착이 필요한 부품에 더 적합합니다. 또한 규제 또는 의학적 이유로 납 함량을 최소화해야 하는 경우에도 올바른 선택입니다. Nuote Metals에서는 두 가지 등급을 모두 보유하고 있으며 부품 형상, 부피 및 최종 사용 요구 사항에 따라 올바른 선택에 대해 조언해 드릴 수 있습니다.
Q2: 황동 CNC 터닝으로 어떤 공차를 달성할 수 있습니까?
답: 표준황동 터닝 부품외경 ±0.05mm, 길이 ±0.10mm의 공차를 달성합니다. 정밀 응용 분야의 경우 일반적으로 중요한 치수에서 ±0.01mm를 유지합니다. 달성 가능한 공차는 부품 크기, 형상, 재료 등급, 부피 등 여러 요소에 따라 달라집니다. 단순한 형상을 가진 작은 부품은 더 엄격한 공차를 허용합니다. 다양한 기능, 얇은 벽 또는 긴 길이 대 직경 비율을 갖춘 복잡한 부품은 더욱 까다롭습니다. 공정 중 측정 기능이 있는 스위스형 선반의 경우 선택한 치수에서 ±0.005mm를 달성할 수 있습니다. 전체 부품에 포괄적 공차를 적용하는 것보다 중요한 기능에 대한 특정 공차 설명이 포함된 세부 도면을 제공하는 것이 좋습니다. 우리 엔지니어링 팀은 견적을 내기 전에 모든 도면을 검토하고 2차 작업이나 특수 툴링이 필요할 수 있는 공차를 표시합니다.
Q3: Nuote Metals의 황동 선반 부품에 대한 MOQ와 리드 타임은 얼마나 됩니까?
A: 당사의 표준 MOQ는 맞춤형 회전 부품의 경우 500개이지만 프로토타입 및 초도품 주문의 경우 더 적은 수량도 수용합니다. 기본 황동 막대 및 표준 커넥터 프로파일의 경우 100개부터 배송할 수 있습니다. 리드타임은 재료 가용성 및 부품 복잡성에 따라 달라집니다. 재고가 있는 표준 황동 등급(C36000, C2680)의 경우: 최대 50,000개 생산 수량의 경우 7~12일. 맞춤형 도금 또는 2차 작업의 경우: 5~8일을 추가합니다. 툴링이나 초도품 검사가 필요한 새 부품의 경우 총 15~25일이 소요됩니다. 우리는 모호한 범위 없이 모든 견적에 확고한 리드 타임을 제공합니다. 긴급한 요구 사항에 대해서는 긴급 서비스도 제공합니다. 모든 배송에는 전체 검사 보고서와 재료 인증이 포함됩니다.
문의 보내기
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책