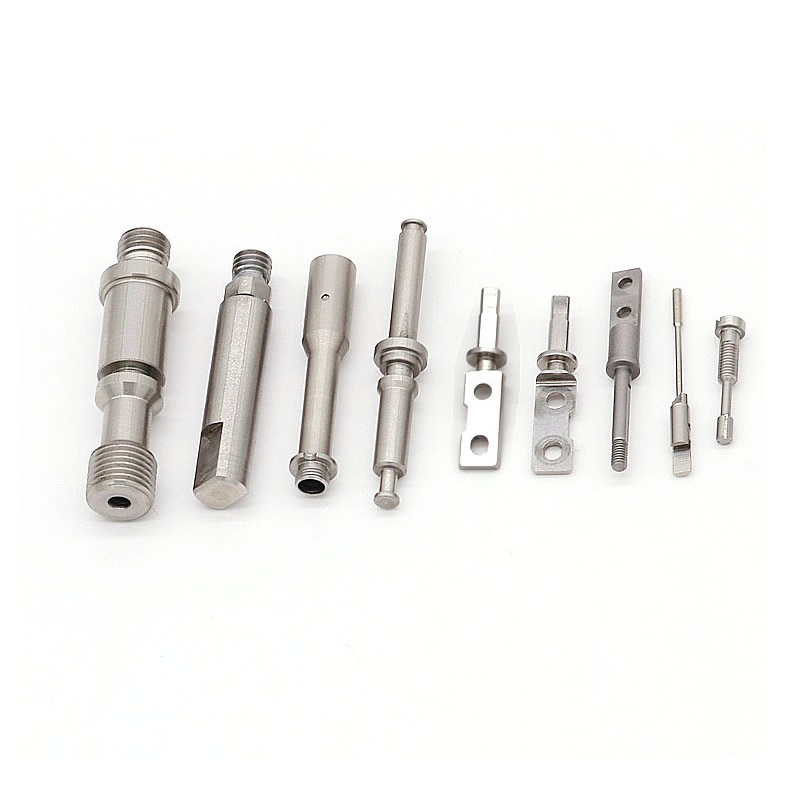
CNC 가공 부품
CNC 가공 부품이 한 기계에서 제작되는 경우는 거의 없습니다. 회전하고, 밀링하고, 연삭하며, 움직일 때마다 데이텀이 바뀔 수 있습니다. Nuote Metals는 첫 번째 작업에서 하나의 데이텀을 설정하고 모든 후속 작업(터닝, 밀링, 연삭 및 검사)에서 참조하여 중국에서 CNC 가공 부품을 생산합니다. 중요한 기능에서 ±0.005mm.
문의 보내기
제품 설명
CNC 가공 부품 - 데이텀은 모든 작업에서 살아남아야 합니다.
CNC 가공 부품은 단일 작업 부품이 아닙니다. 이는 선반에서 돌리고, 머시닝 센터에서 밀링하고, 그라인더에서 연삭하고, CMM에서 검사하는 순서입니다. 각 작업에서는 재료가 제거되고 응력 상태가 변경되며 변형이 발생합니다. 그리고 부품이 다시 클램핑될 때마다 데이텀이 이동할 수 있습니다. 선삭 후 동심이었던 보어는 밀링 후 0.02mm 떨어져 나가고, 밀링 후 편평했던 면은 연삭 후 0.01mm 뒤틀립니다.
CNC 가공 부품은 첫 번째 작업 이후뿐만 아니라 모든 작업 후에 기능이 정렬되는지 여부에 따라 판단됩니다. 데이텀은 시퀀스를 함께 유지하는 스레드입니다. 데이텀이 이동하면 모든 개별 작업이 공차를 충족하더라도 형상이 정렬되지 않고 구성요소가 조립되지 않습니다.
Nuote Metals에서는 첫 번째 작업에서 하나의 데이텀을 설정하고 모든 후속 작업에서 참조하여 CNC 가공 부품을 생산합니다. 이 기사에서는 다중 프로세스 문제, 데이텀 제어 방법 및 구성 요소를 승인하기 전에 확인해야 할 사항을 다룹니다.
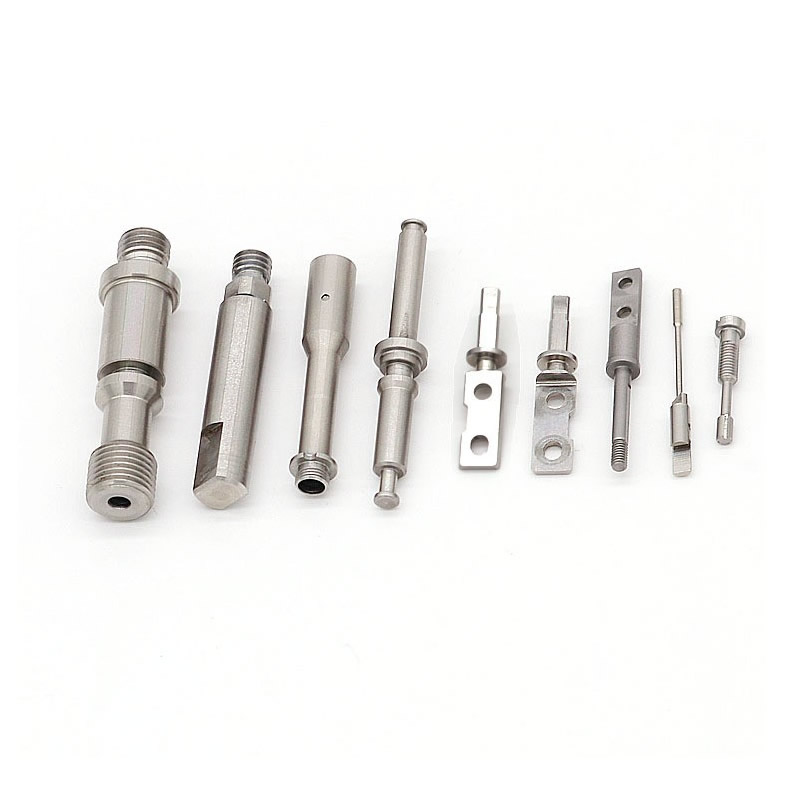
다중 프로세스 문제 – 구성 요소가 정렬되지 않는 곳
선삭, 밀링, 연삭이 필요한 가공물은 최소 3개의 기계와 3개의 설정을 거칩니다. 각 설정은 데이텀이 바뀔 수 있는 기회입니다.
| 작업 | 일반적인 데이텀 | 기준이 바뀔 경우의 위험 | 구성 요소에 미치는 영향 |
|---|---|---|---|
| 선회 | 페이스와 보어 | 보어가 면에 동심이 아님 | 결합 샤프트가 묶이거나 누출됨 |
| 갈기 | 얼굴과 구멍이 바뀌었다 | 교차 구멍이 보어에 정렬되지 않음 | 핀이 들어가지 않거나 비스듬히 들어갑니다. |
| 연마 | 얼굴과 구멍이 바뀌었다 | 보어와 동심이 아닌 접지 직경 | 베어링 마모, 진동 |
| 점검 | 도면 데이텀 | 다양한 출처에서 측정된 특징 | 좋은 부분은 거절되고, 나쁜 부분은 받아들여진다 |
위험은 단일 작업의 허용 범위가 아니라 작업 간의 관계입니다.선삭 후 ±0.01mm인 보어는 데이텀이 동일한 경우 밀링 후에도 여전히 ±0.01mm입니다. 그러나 밀링 고정 장치가 보어 대신 외부 직경을 참조하면 교차 구멍 위치가 OD 공차만큼 이동하고 부품이 파손됩니다.
CNC 가공 부품의 경우 데이텀은 도면 형식이 아니며 첫 번째 절단부터 최종 검사까지 보존해야 하는 물리적 참조입니다.
하나의 데이텀, 모든 작업 – 시퀀스 제어 방법
우리는 첫 번째 작업에서 데이텀(일반적으로 회전된 면과 보어)을 설정하고 모든 후속 작업에서 동일한 데이텀을 참조합니다. 고정 장치는 편리한 클램핑 표면이 아닌 데이텀 주위에 설계되었습니다.
선회: 페이스와 보어는 동일한 설정으로 가공됩니다. 보어는 기본적으로 페이스와 동심원입니다. 이것이 데이텀이다.
갈기: Fixture가 회전면에 체결되어 Bore에 위치합니다. 교차 구멍과 플랫은 외경이 아닌 보어를 기준으로 가공됩니다. OD가 둥글지 않은 경우에도 교차 구멍은 여전히 보어에 정렬되어 있습니다.
연마: 고정구는 동일한 면에 고정되고 동일한 보어에 위치합니다. 연삭 직경은 이전 OD가 아닌 보어와 동심입니다.
점검: 동일한 면과 보어에 CMM 고정구가 있습니다. 형상은 편리한 표면이 아니라 기계 가공에 사용된 것과 동일한 원점에서 측정됩니다.
이것이 중요한 이유:OD 공차가 0.02mm이고 교차 구멍 위치 공차가 0.01mm인 부품도 교차 구멍이 보어를 참조하는 경우 조립할 수 있습니다. OD 공차는 교차 구멍 위치에 누적되지 않습니다. 데이텀이 스택을 나눕니다.
표준 참조:데이텀 방식은 ASME Y14.5 및 ISO 5459를 따릅니다. 더 엄격한 설명이 지정되지 않는 한 치수 공차는 ISO 2768-mK를 따릅니다.
One-Datum 가공을 가능하게 하는 장비
단일 데이텀 가공은 공정 계획만으로는 충분하지 않으며 작업 전반에 걸쳐 데이텀을 유지할 수 있는 장비가 필요합니다.
5축 밀턴 센터(DMG MORI NHX 5000, Mazak Integrex): 한 번의 설정으로 터닝과 밀링을 수행합니다. 데이텀이 척을 떠나지 않습니다. 교차 구멍, 플랫 및 선삭 피처가 있는 부품의 경우 밀-턴 센터는 선반과 머시닝 센터 사이의 이동을 제거합니다.
라이브 툴링을 갖춘 CNC 선반(Haas ST-20Y, Okuma Genos L): 한 번의 설정으로 선삭, 교차 구멍 및 탭핑이 가능합니다. 데이텀은 면과 보어에 설정되고 교차 구멍은 다시 클램핑하지 않고 이를 기준으로 가공됩니다.
스캐닝 프로브가 있는 CMM(Zeiss Contura 7/10/6): 가공에 사용된 동일한 데이텀의 고정 장치 - 검사를 통해 개별 치수뿐만 아니라 기능 간의 관계도 확인됩니다.
공정 중 측정:중요한 기능의 경우 게이지는 데이텀(보어 또는 면) 주위에 설계되므로 측정에는 편리한 클램핑 표면이 아닌 조립 상태가 반영됩니다.
CNC 가공 부품의 경우 장비는 기계 목록이 아니라 첫 번째 절단부터 최종 검사까지 데이텀을 보존하는 시스템입니다.
실제 예 – 하나의 데이텀으로 저장된 교차 구멍 정렬
독일의 한 유압 장비 제조업체에는 회전된 보어, 밀링된 장착면 및 4개의 교차 구멍이 있는 4140 밸브 본체가 필요했습니다. 교차 구멍은 보어 중심선의 0.02mm 이내에 위치해야 했습니다. 이전 공급업체는 본체를 회전시킨 다음 외경을 참조하여 교차 구멍을 가공했습니다. 교차 구멍 위치는 0.06mm씩 다양했으며 부품의 9%가 조립에 실패했습니다.
우리가 다르게 한 일:
- 선삭 시 기준점으로 보어를 설정하고 한 번의 설정으로 보어와 페이스를 가공했습니다.
- 5축 밀턴 센터에서 교차 구멍을 밀링했습니다. 부품이 척을 떠나지 않았으며 교차 구멍은 보어를 기준으로 가공되었습니다.
- 동일한 보어 데이텀을 사용하여 열처리 후 보어를 연마합니다. 동심도는 유지됩니다.
- OD가 아닌 보어 데이텀에 고정된 Zeiss Contura CMM의 교차 구멍 위치를 확인했습니다.
- 조립 실패 없이 1,200개의 부품을 배송했습니다.
우리가 배운 교훈:다중 공정 프로그램 초기에 연삭 고정구가 터닝 고정구와 다른 표면을 참조하는 배치가 있었습니다. 부품의 3%가 동심도에 실패했습니다. 해당 배치는 우리 비용으로 재작업되었으며 이후 다중 프로세스 작업이 시작되기 전에 데이텀 전송 체크리스트를 필수 단계로 만들었습니다.
한정:이 단일 데이텀 접근 방식은 모든 작업에서 고정을 위해 보어에 접근할 수 있는 구성 요소에 대해 검증되었습니다. 조립 후 접근할 수 없는 내부 기능이 있는 구성요소의 경우 데이텀을 전송하고 스택을 재평가해야 할 수도 있습니다.
CNC 가공 부품은 다음과 같은 기능을 제공해야 합니다.각 작업의 공차를 충족하는 구성 요소일 뿐만 아니라 모든 설정에서 재설정되지 않고 데이텀이 보존되어 기능이 정렬되는 구성 요소입니다.
자주 묻는 질문
Q1: 다중 프로세스 CNC 가공 부품에 하나의 데이텀이 중요한 이유는 무엇입니까?
A: 부품을 다시 클램핑할 때마다 데이텀이 바뀔 수 있기 때문입니다. 밀링 고정 장치가 보어 대신 외부 직경을 참조하는 경우 선삭 후 동심원이 되는 보어는 밀링 후 0.02mm가 줄어들 수 있습니다. 첫 번째 작업에서 설정되고 모든 후속 작업에서 참조되는 하나의 데이텀이 공차 스택을 깨뜨립니다. 각 작업이 자체 허용오차를 충족했기 때문이 아니라 동일한 원점에서 측정되었기 때문에 형상이 정렬됩니다.
Q2: 한 번의 설정으로 구성요소 전체를 가공할 수 있습니까?
A: 많은 부품의 경우 5축 밀턴 센터에서 가능합니다. 선삭, 밀링, 교차 구멍 및 나사산은 다시 클램핑하지 않고 가공되며 데이텀은 척을 떠나지 않습니다. 가공 후 열처리 또는 연삭이 필요한 부품의 경우 데이텀은 연삭 고정 장치로 전송되지만 새 데이텀이 아니라 동일한 데이텀입니다. 목표는 데이텀 전송 횟수를 최소화하는 것이지 어떤 희생을 치르더라도 이를 제거하는 것이 아닙니다.
Q3: 작업 전반에 걸쳐 데이터가 보존되었는지 어떻게 확인합니까?
A: 우리는 가공에 사용된 동일한 데이텀(회전된 면과 보어)에 부품을 고정하고 CMM에서 중요한 특징을 측정합니다. 보어에서 측정할 때 교차 구멍 위치가 공차 내에 있으면 데이텀이 보존됩니다. OD에서 측정할 때는 허용 오차 범위 내에 있지만 보어에서 측정할 때는 허용 오차 범위를 벗어나는 경우 데이텀이 손실되어 조립 시 부품이 파손될 수 있습니다.
Q4: 단일 데이텀 제어로 인해 부품 비용이 추가됩니까?
A: 고정 및 검사 시간에 비용이 추가됩니다. 고정 장치는 데이텀을 중심으로 설계되어야 하며 CMM도 동일한 방식으로 고정되어야 합니다. 그러나 조립 비용이 절감됩니다. 거부되는 부품이 줄어들고 재작업이 줄어들며 조립 라인이 중단되지 않습니다. 정렬해야 하는 여러 기능을 갖춘 CNC 가공 구성 요소의 경우 단일 데이텀 제어를 사용하면 총 비용이 더 낮아지지 더 높지는 않습니다. 우리는 예상되는 조립 스크랩 감소에 대비한 고정 및 검사 비용을 보여주는 비용 내역을 제공합니다.
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책