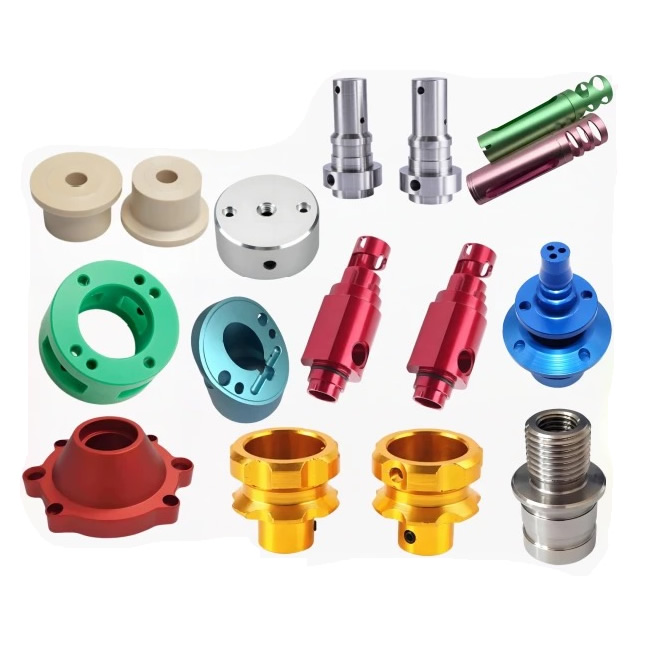
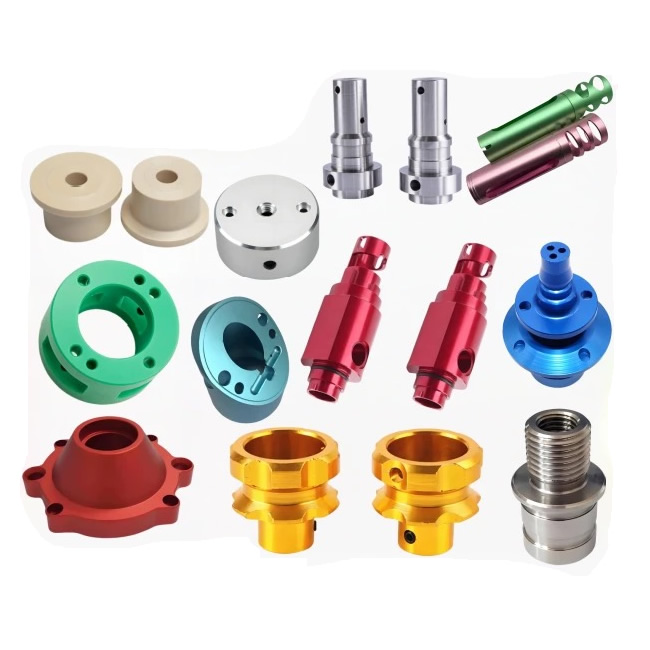
알루미늄 회전 부품
알루미늄 회전 부품은 선반에서 한 번, 양극 산화 처리 후 한 번, 총 두 번 평가됩니다. 선반에서 Ra 0.8μm를 측정하는 표면은 양극 처리 후 가시적인 회전 링을 나타낼 수 있습니다. 왜냐하면 산화물 층이 모든 공구 흔적을 드러내기 때문입니다. Nuote Metals는 양극 처리를 위해 표면 질감이 제어된 코팅되지 않은 광택 인서트, 제어된 피드 마크 및 코팅 전 Ra 검증을 통해 중국에서 알루미늄 선삭 부품을 생산합니다. 6061, 7075, 2024.
문의 보내기
제품 설명
회전된 알루미늄 부품은 선반을 떠날 때 완성되지 않습니다. 아노다이징 작업을 마치고 돌아오면 완성된 것입니다. 작업장 조명 아래서 괜찮아 보이는 표면에는 모든 피드 마크가 눈에 보이는 링으로 표시됩니다. 산화물 층은 텍스처를 숨기지 않습니다. 그것은 그것을 증폭시킵니다.
알루미늄 회전 부품은 표면으로 두 번 판단합니다. 한 번은 선반의 프로파일로미터로, 한 번은 양극 산화 처리 후 육안으로 판단합니다. 프로파일로미터는 Ra를 측정합니다. 텍스처가 원주형 고리인지, 임의의 긁힘인지, 얼룩진 표면인지는 측정하지 않습니다. 두 부분 모두 Ra 0.8μm를 측정할 수 있습니다. 하나는 양극 처리 후 균일해 보이고 다른 하나는 링을 나타냅니다.
Nuote Metals에서는 양극 처리를 위해 표면 질감이 제어된 알루미늄 선삭 부품(코팅되지 않은 광택 인서트, 제어된 피드 마크 및 코팅 전 Ra 검증)을 생산합니다. 이 기사에서는 공구, 피드 마크 및 알루미늄 회전 부품을 승인하기 전에 확인해야 할 사항을 다룹니다.
아노다이징 후 눈에 보이는 세 가지 전환 표시
양극 산화 처리는 알루미늄 표면을 산화알루미늄으로 변환합니다. 산화물은 표면 지형을 따르므로 피크는 피크로, 밸리는 밸리로 성장합니다. 질감이 더 눈에 띄게 됩니다.
| 터닝 마크 | 원인은 무엇입니까? | 아노다이징 후의 외관 | 이를 방지하는 방법 |
|---|---|---|---|
| 원주 피드 링 | 회전당 이송이 너무 거칠거나 마모된 인서트 | 직경 주위에 어두운 나선형 띠 | 정삭이송 미세화(0.05~0.08mm/rev), 와이퍼 인서트 |
| 구성인선 찢어짐 | 알루미늄은 코팅되거나 무딘 인서트에 용접됩니다. | 표면에 거칠고 흐린 부분이 있음 | 코팅되지 않은 광택 인서트, 날카로운 모서리 반경 <0.02mm |
| 스미어 마크 | 둔한 도구는 절단하는 대신 금속을 밀어냅니다. | 흐릿하게 양극산화 처리된 고르지 않고 둔한 밴드 | 마모 전 인서트 변경, 높은 포지티브 경사각 |
원주형 피드 링가장 흔한 불만 사항입니다. 공작물이 회전하는 동안 공구는 축을 따라 이동합니다. 회전당 피드는 링 간격을 설정합니다. 황삭 이송(0.2mm/rev)은 눈에 보이는 링을 생성합니다. 마무리 피드(0.05–0.08mm/rev)는 양극 산화 처리 후 눈에 잘 띄지 않는 미세한 링을 생성합니다.
구성인선 찢어짐알루미늄이 공구에 용접될 때 발생합니다. 코팅된 인서트(TiAlN, AlCrN)는 마이크로 수준에서 표면이 거칠기 때문에 알루미늄이 달라붙어 찢어집니다. 찢어진 부분은 다르게 양극 처리되어 거친 부분처럼 보입니다.
얼룩 자국무딘 도구가 금속을 자르는 대신 금속을 밀어낼 때 발생합니다. 번진 층은 가공 경화되어 고르지 않게 양극 산화 처리되어 흐린 띠처럼 보입니다.
알루미늄 선삭 부품의 표면 사양은 Ra만이 아니라 질감입니다. Ra 0.8μm를 지정하지만 텍스처 방향을 지정하지 않은 도면은 양극 산화 처리된 외관을 우연하게 남깁니다.
툴링 – 코팅되지 않은 광택 인서트가 알루미늄을 더 잘 절단하는 이유
알루미늄은 부드럽고 연성이 있어 도구 가장자리에 달라붙습니다. 코팅된 인서트는 미시적으로 표면이 거칠기 때문에 알루미늄이 용접되어 구성인선을 형성합니다. 구성인선은 예측할 수 없을 정도로 커지고 부서집니다. 표면이 찢어지고 고르지 않게 양극 산화 처리된 얼룩진 패치가 남습니다.
우리가 사용하는 것:
- 코팅되지 않은 광택 초경 인서트(Korloy, Sandvik 알루미늄 등급) - 광택 표면은 마찰을 줄이고 접착을 방지합니다. 높은 포지티브 경사면 - 가장자리가 날카로우며 마찰되지 않습니다.
- 날카로운 모서리 반경 - 0.02mm 미만. 둔한 가장자리가 금속을 밀어냅니다. 날카로운 모서리가 그것을 깎습니다.
- 최종 패스용 와이퍼 인서트 - 피드 링을 평평하게 하여 양극 산화 처리 후 균일해 보이는 표면을 생성합니다.
- 높은 스핀들 속도, 적당한 이송 - 알루미늄은 고속에서 가장 잘 절단됩니다. 고속에서는 깨끗한 전단력이 생성됩니다. 적당한 피드는 칩과 피드 마크를 제어합니다.
우리가 피하는 것:
- 코팅된 인서트 - 코팅은 마찰을 증가시키고 구성인선을 촉진합니다.
- 마모된 인서트 - 마모된 모서리로 인해 표면이 마찰되고 번지고 고르지 않게 양극 산화 처리된 표면이 생성됩니다.
표준 참조:표면 질감은 ISO 1302 및 ISO 4287을 따릅니다. 양극 처리 품질은 지정된 경우 MIL-A-8625 유형 II 또는 유형 III을 따릅니다.
장비 및 용량
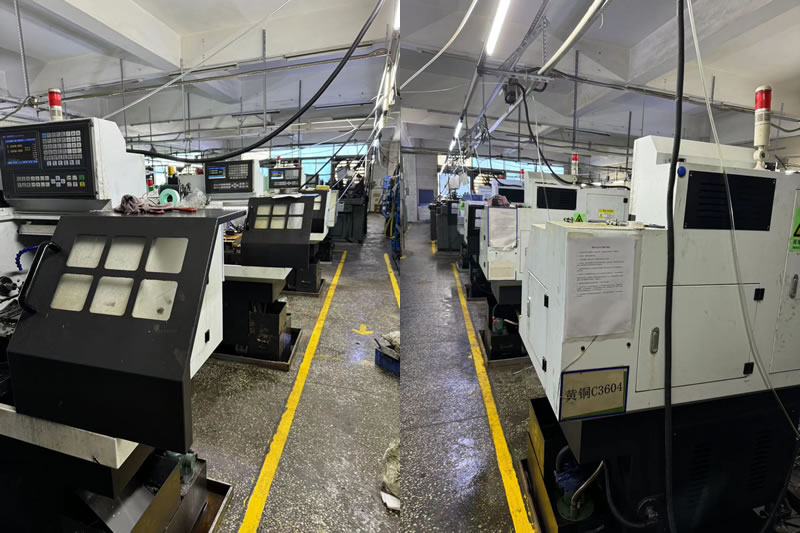
Nuote Metals는 연마된 툴링과 제어된 피드 매개변수를 갖춘 전용 알루미늄 터닝 셀을 운영합니다.
- CNC 선반(Haas ST-20Y, Okuma Genos L) – 바 피드 최대 80mm, 척 최대 300mm.
- 코팅되지 않은 광택 인서트 – Korloy 및 Sandvik 알루미늄 재종, 알루미늄에만 사용 가능.
- 와이퍼 인서트 – 눈에 보이는 표면의 최종 패스용.
- 프로파일로미터(Mitutoyo SJ-210) – 양극 산화 처리 전에 Ra 및 Rz가 검증되었습니다.
- CMM(Zeiss Contura 7/10/6) – 가공 데이텀에 고정된 치수 확인.
인증:ISO 9001:2015(요청 시 인증서 제공). 연간 생산 능력: 전자, 의료, 자동차 고객을 위한 알루미늄 가공 부품 200만 개.
한정:와이퍼 인서트는 직경 ≥10mm에 대해 검증되었습니다. 10mm 미만에서는 와이퍼 형상이 인서트에 맞지 않습니다. 피드 마크가 계속 보이고 부품에 2차 광택이 필요할 수 있습니다.
실제 예 – 양극 산화 처리된 링이 거부되고 와이퍼 삽입 및 피드 변경으로 수정됨
독일의 한 전자 제조업체에는 알루미늄 선삭 하우징(6061-T6, 직경 40mm, Ra 0.8μm, Type II 양극 산화 처리)이 필요했습니다. 이전 공급업체는 코팅된 인서트와 0.15mm/rev 피드를 사용했습니다. 부품의 측정값은 Ra 0.8μm였지만 양극 산화 처리 후 20%에서 나선형 링이 눈에 띄어 거부되었습니다.
우리가 다르게 한 일:
- 포지티브 경사각이 높고 구성인선이 없고 번짐이 없는 코팅되지 않은 광택 인서트로 전환되었습니다.
- 마무리 이송을 0.06mm/rev로 줄였습니다. 링이 미세하고 균일해졌습니다.
- 최종 패스에 와이퍼 인서트를 사용했습니다. 아노다이징 후 링이 편평해졌고 표면이 균일해 보였습니다.
- 아노다이징 전 Ra를 확인했습니다. 평균 0.6μm이며 질감이 균일했습니다.
우리가 배운 교훈:알루미늄 선삭 프로그램 초기에 우리는 눈에 보이는 하우징 배치에 코팅된 인서트를 사용했습니다. 양극 산화 처리 후 30%에서 가장자리 표시가 쌓여서 배치가 거부되었습니다. 그 이후로 양극 산화 처리될 모든 알루미늄 부품은 코팅되지 않은 광택 인서트를 사용합니다. 예외는 없습니다.
한정:와이퍼 인서트는 직경 ≥10mm에 대해 검증되었습니다. 10mm 미만에서는 와이퍼 형상이 인서트에 맞지 않습니다. 피드 마크가 계속 보이고 부품에 2차 광택이 필요할 수 있습니다.
아노다이징 불량률이 전혀 없는 300,000개의 하우징을 배송했습니다. 이것이 바로 알루미늄 회전 부품이 제공해야 하는 것입니다. 선반에서 Ra를 측정하는 부품뿐만 아니라 양극 처리 후 균일하게 보이는 표면입니다. 툴링과 피드가 도면뿐만 아니라 코팅과 일치하기 때문입니다.
자주 묻는 질문
Q1: 양극 산화 처리 후 알루미늄으로 가공한 부품에 링이 나타나는 이유는 무엇입니까?
답변: 아노다이징은 표면 질감을 증폭시키며 숨기지 않습니다. 원시 알루미늄에서는 보이지 않던 원주 피드 마크가 아노다이징 후 어두운 링으로 변합니다. 해결 방법은 정삭 이송(0.05-0.08mm/rev)을 줄이고 와이퍼 인서트를 사용하여 링을 평평하게 한 다음 구성인선을 방지하기 위해 코팅되지 않은 광택 인서트로 전환하는 것입니다. 양극 산화 처리할 알루미늄 선삭 부품의 경우 표면 질감은 코팅 후가 아닌 코팅 전에 제어해야 합니다.
Q2: 알루미늄 선삭에 코팅된 인서트를 사용할 수 있습니까?
A: 아니요. 코팅된 인서트(TiAlN, AlCrN)는 마이크로 수준에서 표면이 거칠고 알루미늄이 용접됩니다. 구성인선으로 인해 표면이 찢어지고 고르지 않게 양극 산화 처리된 얼룩진 패치가 남습니다. 포지티브 경사각이 높은 비코팅 광택 초경 인서트를 사용하십시오. 광택 표면은 마찰을 줄이고 날카로운 모서리는 알루미늄을 깔끔하게 절단합니다.
Q3: 양극 산화 처리된 알루미늄 선삭 부품에는 어떤 표면 마감을 지정해야 합니까?
A: Ra와 텍스처 방향을 지정합니다. Ra 0.8μm는 많은 산업 부품에 충분하지만 질감이 균일한 경우에만 가능합니다. 미세하고 균일한 피드 마크(0.05-0.08mm/rev)가 허용됩니다. 거칠고 불규칙한 표시는 그렇지 않습니다. 눈에 보이는 부분에는 Ra 0.4μm 및 와이퍼 인서트 마감을 지정하십시오. 이러한 부분에서는 Ra만큼 질감이 중요합니다.
Q4: 주문하기 전에 표면 질감에 대한 DFM 피드백을 제공할 수 있습니까?
답: 그렇습니다. 양극 산화 처리 사양(유형 II 또는 유형 III), Ra 요구 사항 및 표면의 가시성 또는 기능 여부와 함께 도면을 보내십시오. 우리 엔지니어링 팀은 양극 산화 처리 호환성을 위해 툴링과 피드를 검토하여 코팅 후 표면이 균일하게 보이는지 확인하거나 와이퍼 인서트 또는 2차 광택제를 권장합니다. 양극산화 처리 외관이 중요한 경우 배치를 양극산화 처리한 후가 아닌 이전에 질감을 확인합니다.
문의 보내기
문의사항은 아래 양식으로 부담없이 보내주세요. 24시간 이내에 회신해 드리겠습니다.
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책